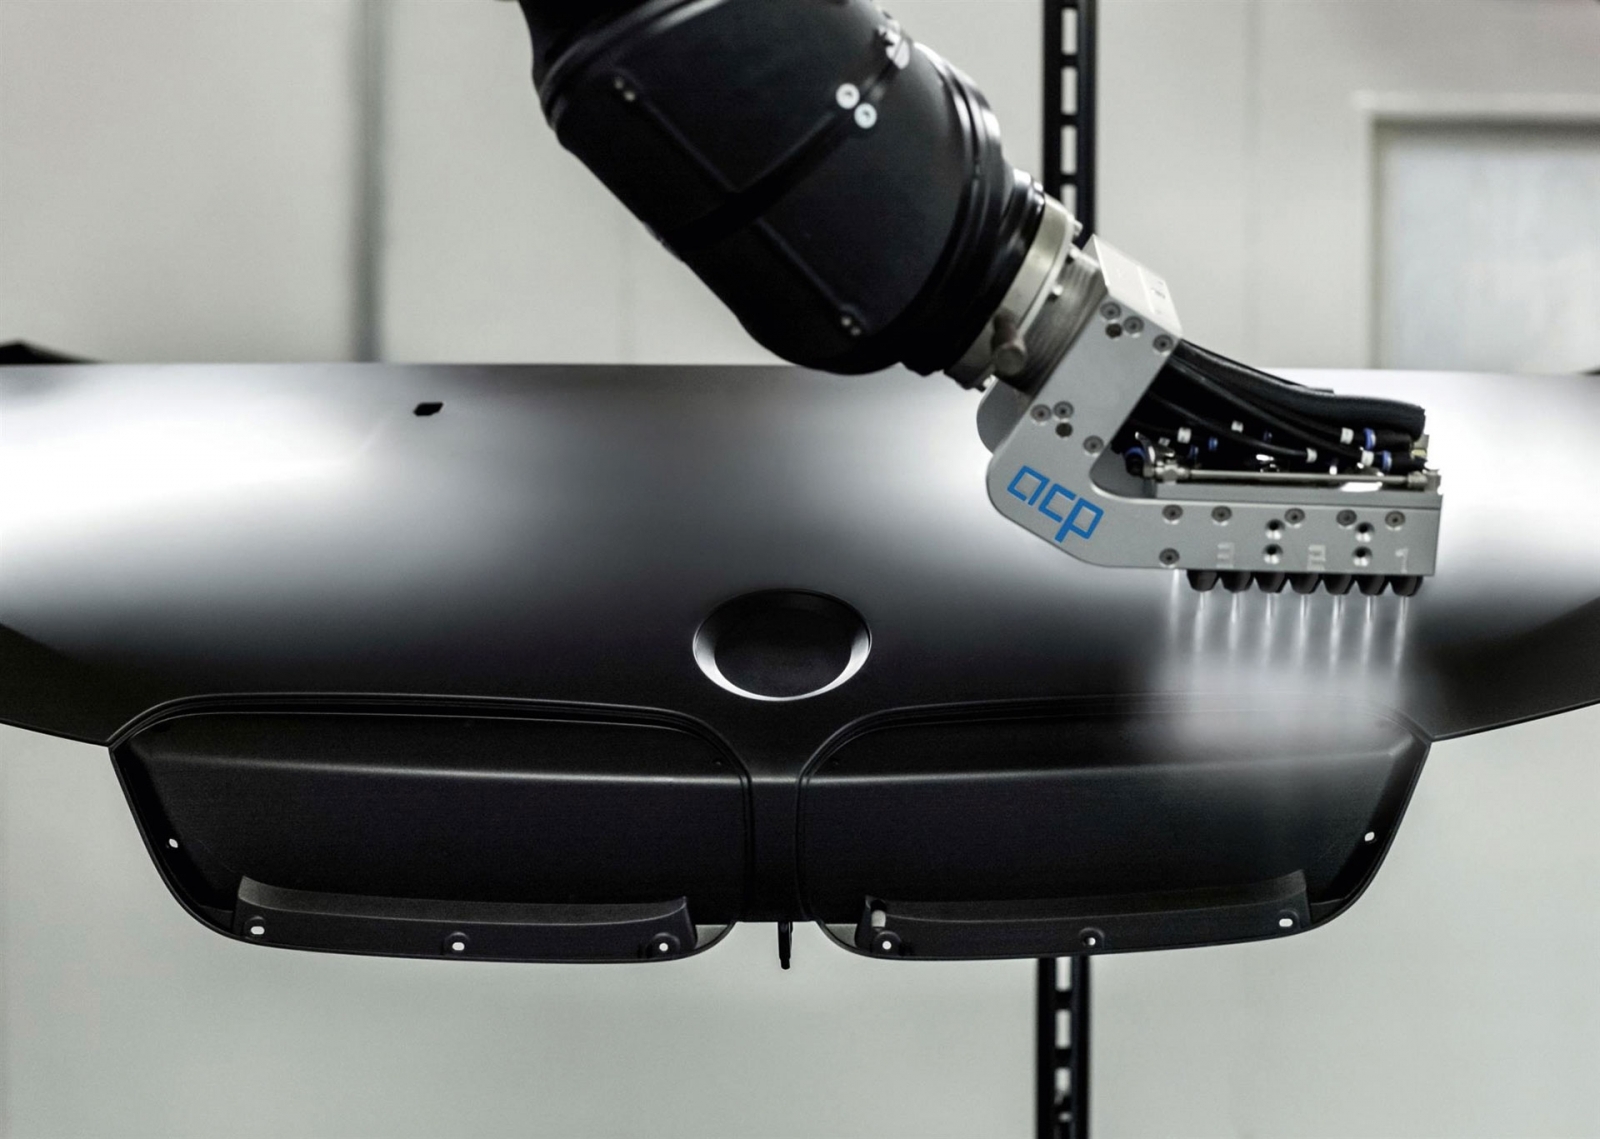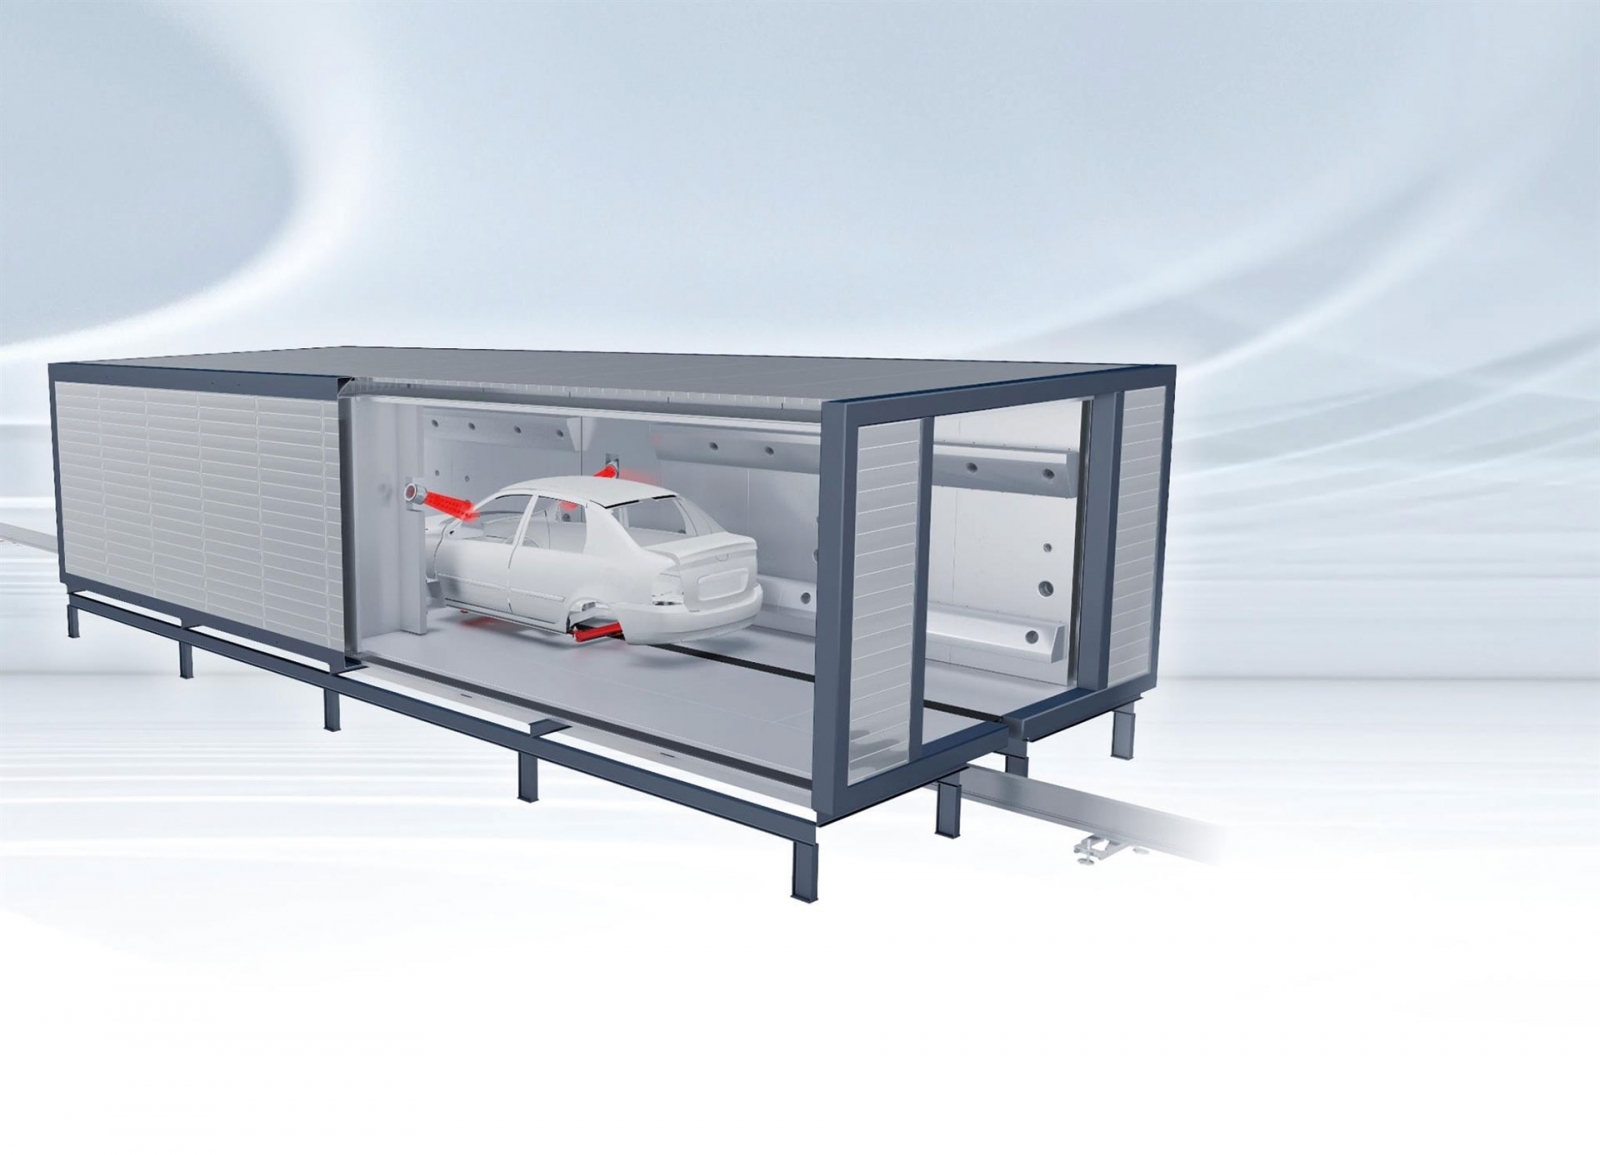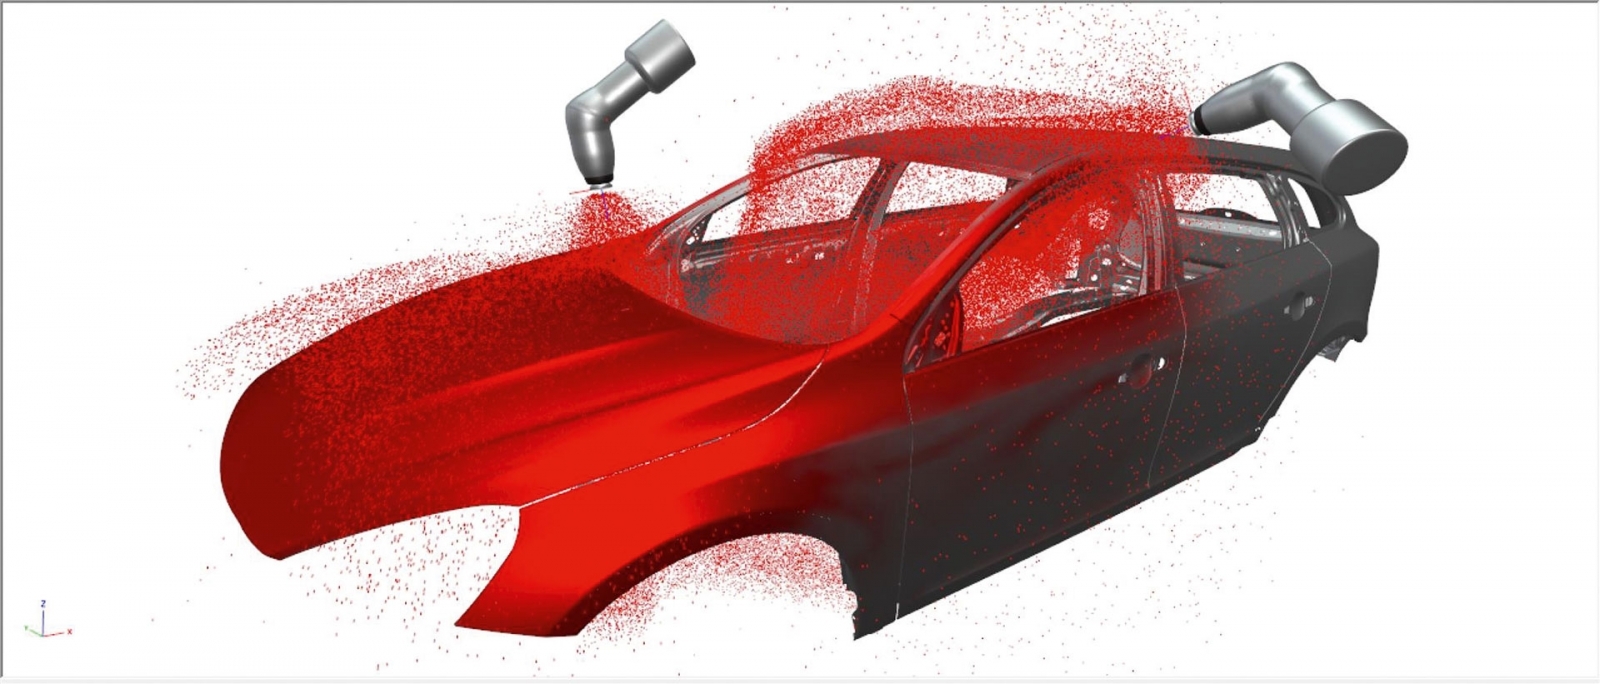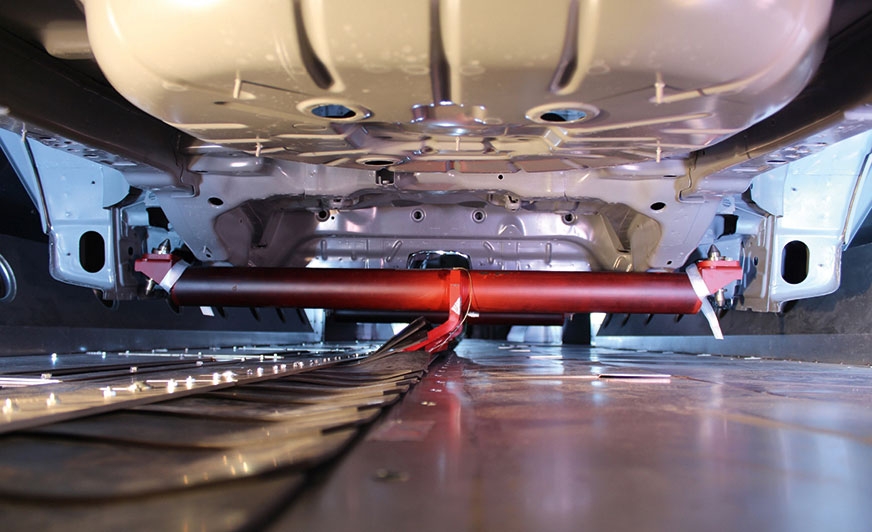
Transport karoserii przez lakiernię bez przenośników typu „skid“ zapewnia oszczędność energii i zwiększa elastyczność podczas malowania, ponieważ prędkość transportu można regulować w zależności od etapu procesu. Fot. Eisenmann
Trendy w lakiernictwie w przemyśle samochodowym
Zmieniające się wymagania klientów, rosnące wymogi jakościowe, coraz częstsze zmiany modeli, powszechniej stosowana technologia lekkich konstrukcji, a także postępująca digitalizacja i integracja procesów produkcyjnych są przedmiotem zainteresowania branży motoryzacyjnej i jej dostawców, również jeśli chodzi o lakierowanie pojazdów. Firmy zajmujące się technologią lakierowania przemysłowego pracują nad nowatorskimi rozwiązaniami we wszystkich obszarach, aby skutecznie sprostać nowym wymaganiom wynikającym z tych trendów.
Atrakcyjny wygląd i optymalna ochrona karoserii – to klasyczne zadania lakiernictwa samochodowego. Jednakże wymagania w tej dziedzinie bardzo się zmieniły. W związku z tym pojawiła się potrzeba coraz większej indywidualizacji na zewnątrz i wewnątrz pojazdu, co ostatecznie zaowocowało lakierowaniem pojedynczych produktów według indywidualnego projektu. Karoseria i komponenty są coraz częściej wykonywane z łączonych materiałów, które przyczyniają się do zmniejszenia masy pojazdu, a tym samym jego zużycia. Tendencje w kierunku car-sharing, elektromobilności i jazdy autonomicznej również generują nowe zadania i wymagania wobec technologii lakierowania, podobnie jak ciągła digitalizacja i integracja procesów produkcyjnych. Aspekty, takie jak zwiększenie wydajności podczas pierwszego przejazdu przez lakiernię, dostępności urządzenia, a także materiałów i efektywności energetycznej odgrywają ważną rolę w realizacji tych zadań na rynku globalnym. Dlatego firmy z branży technologii lakierniczych pracują nad udoskonaleniem istniejących i opracowywaniem nowych rozwiązań we wszystkich obszarach łańcucha procesowego.
Dopasowana obróbka wstępna
W konstrukcjach mieszanych nadal wyzwaniem jest stosowanie tworzyw wzmacnianych włóknami węglowymi (CFK) w połączeniu z metalowymi komponentami. Z jednej strony do uzyskania powierzchni klasy A wciąż wymagane są liczne etapy pośrednie złożone ze szlifowania i zacierania. Natomiast z drugiej strony ważne jest uniknięcie korozji elektrochemicznej na krawędziach elementów CFK, która może powstawać po obróbce mechanicznej przez kontakt wolno stojących włókien węglowych z komponentami metalowymi. W tym zakresie prowadzone są różnego rodzaju projekty mające na celu opracowanie metody uszczelnienia krawędzi.
W przypadku obróbki wstępnej lekkich materiałów wrażliwych na temperaturę, takich jak tworzywa sztuczne i kompozyty, stosowanie do wypalania wysokich temperatur (w zakresie od 180 do 200°C) bezpośrednio po powlekaniu przez zanurzenie katodowe (KTL) może być problematyczne. W związku z tym dostawcy farb pracują nad rozwiązaniami, które pozwolą na stosowanie znacznie niższych temperatur wypalania. Jednocześnie należy zapewnić, aby dalsze etapy procesu, takie jak utwardzanie klejów, uszczelniaczy i stopów utwardzalnych w piecu mogły skutecznie odbywać się w niższych temperaturach. Czasochłonną kontrolę jakości produktów z powlekania zanurzeniowego KTL, która nadal wykonywana jest niszczącymi metodami, można ograniczyć przez odpowiednie symulacje lub nawet całkowicie ją zastąpić.
Wysoce wydajne procesy malowania
Nie całkiem nowy, ale wciąż bardzo aktualny jest temat lakierowania bez podkładu. Funkcję podkładu w tej tak zwanej koncepcji zintegrowanej zwykle przejmuje system farb na bazie wody. W zależności od uzyskiwanego w procesie bez podkładu wyglądu, odcienia koloru i wymagań jakościowych, bardziej efektywną alternatywą jest konwencjonalny proces z podkładem, lakierem bazowym i lakierem bezbarwnym, w którym aplikacja jest wykonywana metodą mokre na mokre bez pośredniego suszenia.
Dzięki nowemu systemowi przenośnikowemu, który transportuje karoserie przez lakiernię bez użycia „skidów“, można zmniejszyć koszty energii. Jest to możliwe, gdyż nie trzeba już nagrzewać i schładzać „skidów“. Ponadto zwiększa się elastyczność w procesie malowania, ponieważ prędkość transportu można regulować w zależności od etapu procesu. W ten sposób można elastycznie kształtować i optymalizować czas cyklu oraz przepustowość.
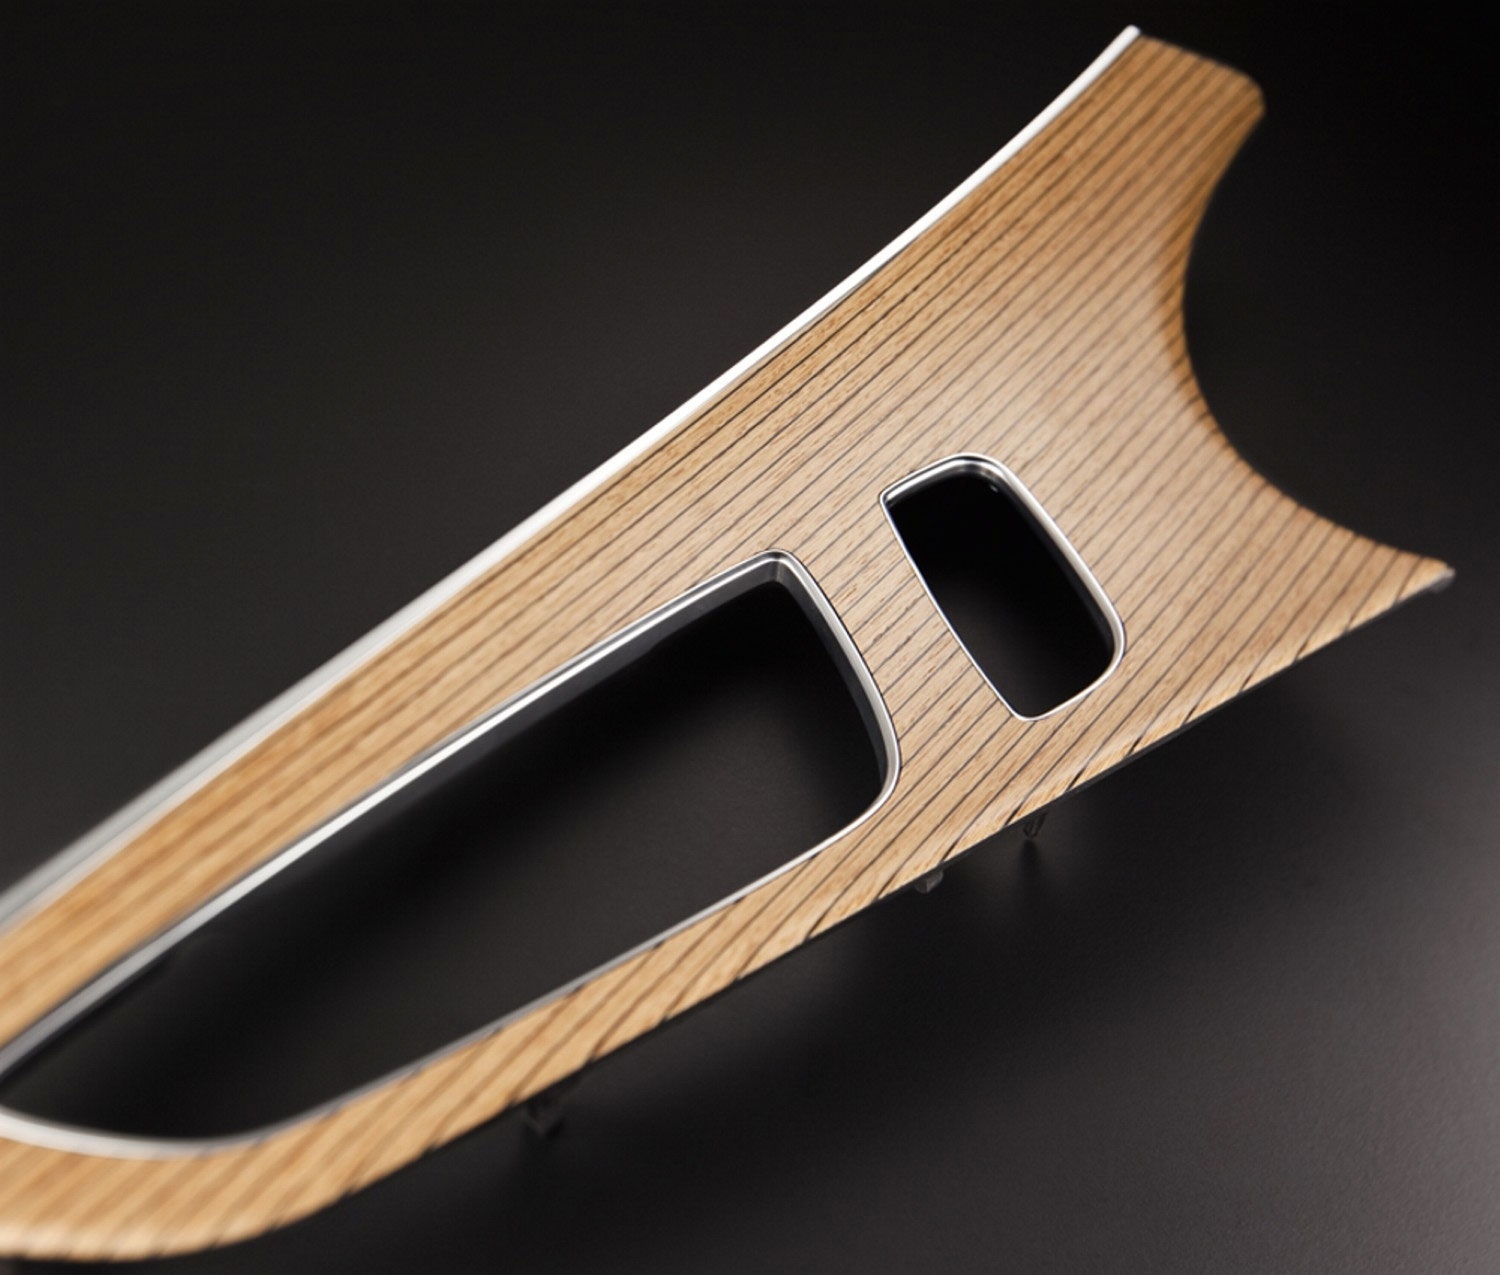
Dekoracyjne i funkcjonalne części wewnątrz pojazdu oraz listwy ozdobne, na przykład okładziny słupków nadwozia, są zwykle wytwarzane przez formowanie wtryskowe z tworzywa sztucznego. Wymagania wobec powierzchni tych elementów są bardzo indywidualne w odniesieniu do właściwości optycznych i dotykowych, a także ich odporności. Mogą być one uzyskiwane dzięki udoskonalonej, sprawdzonej technologii powlekania typu RIM (reaktywne formowanie wtryskowe). Oba składniki lakieru są wtryskiwane do formy podczas procesu formowania wtryskowego. Po dodaniu trzeciego składnika – farby, głowice mieszające 3K umożliwiają jego wstrzyknięcie bezpośrednio na malowany element. Zmiana koloru odbywa się szybko i łatwo jak w malowaniu natryskowym. Pozwala to na wytwarzanie gotowych, pomalowanych elementów podczas jednego etapu.
Jednowarstwowe systemy farb zmniejszają liczbę etapów procesu w klasycznym malowaniu natryskowym części z tworzywa sztucznego do zastosowania wewnątrz pojazdu, co oprócz oszczędności czasu i materiału może również zwiększyć przepustowość. Dostępne są również nowo opracowane systemy farb do ochrony szlachetnych dekorów z drewna. Dzięki tym systemom warstwę nawierzchniową można nałożyć w temperaturze pokojowej w ciągu około trzech godzin zarówno w konwencjonalnym natryskiwaniu ręcznym, jak i w zautomatyzowanym lakierowaniu natryskowym. W porównaniu z wcześniej stosowanymi systemami oszczędza się w ten sposób ok. pięciu godzin, co przyczynia się do znacznego wzrostu wydajności.