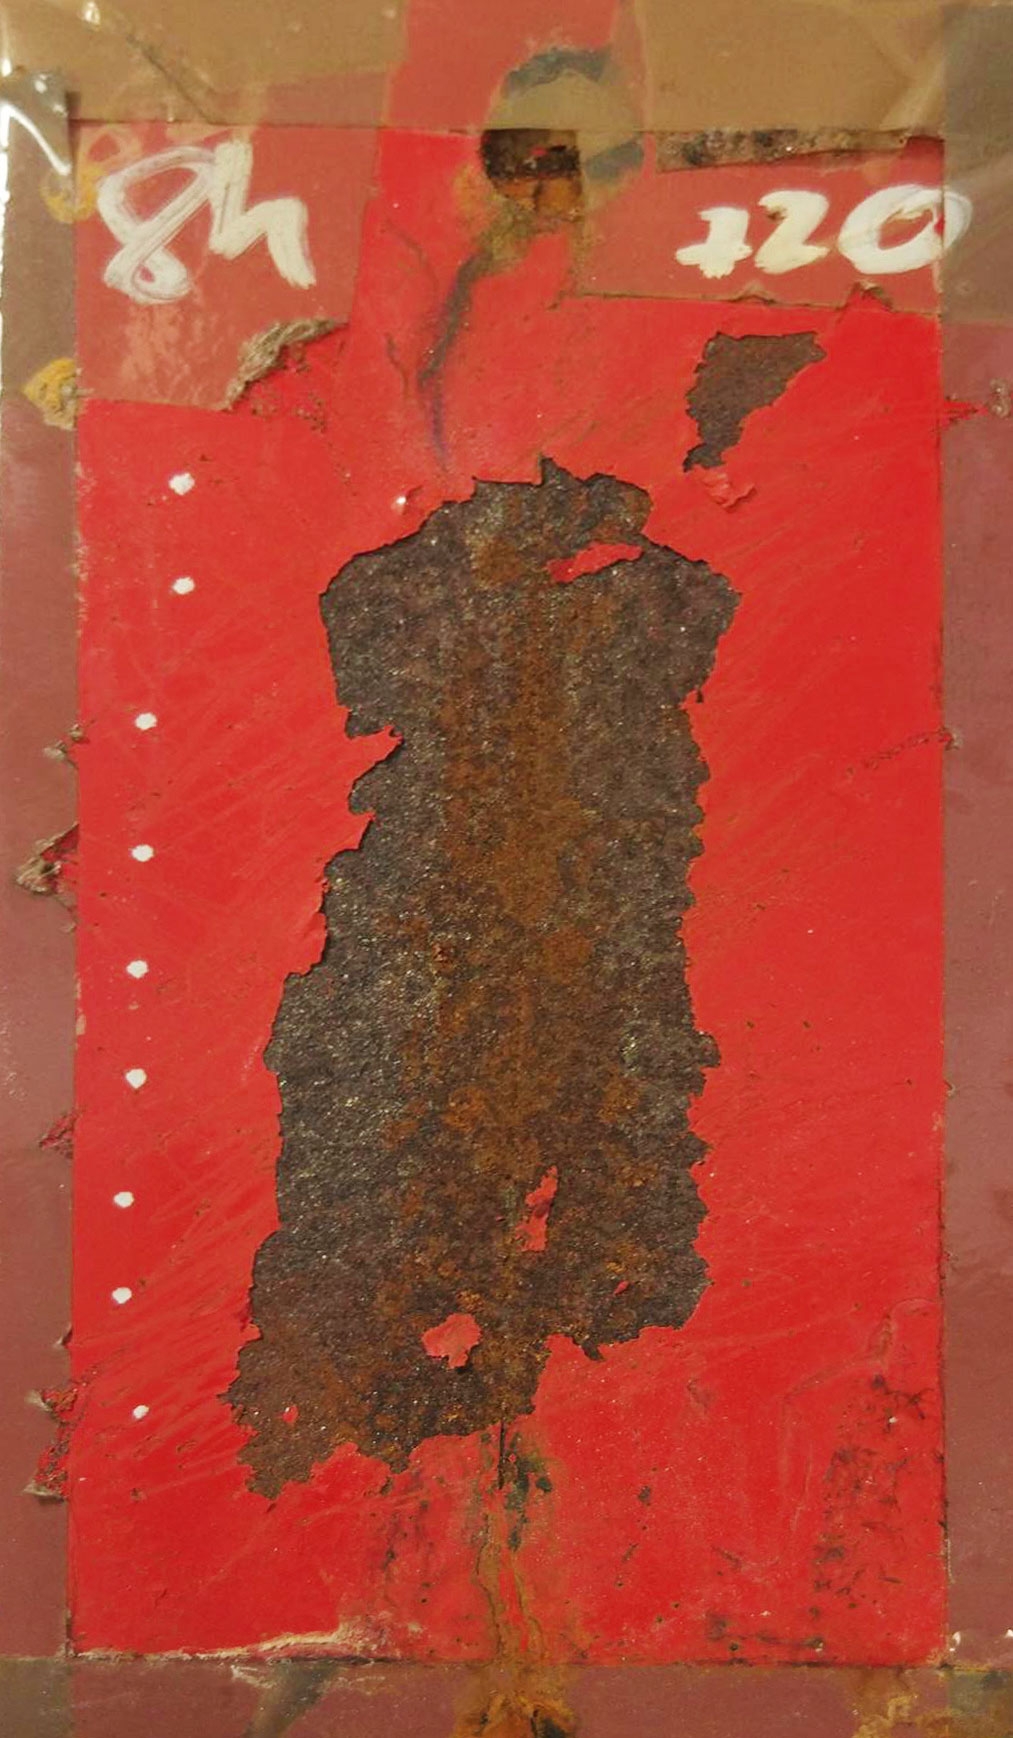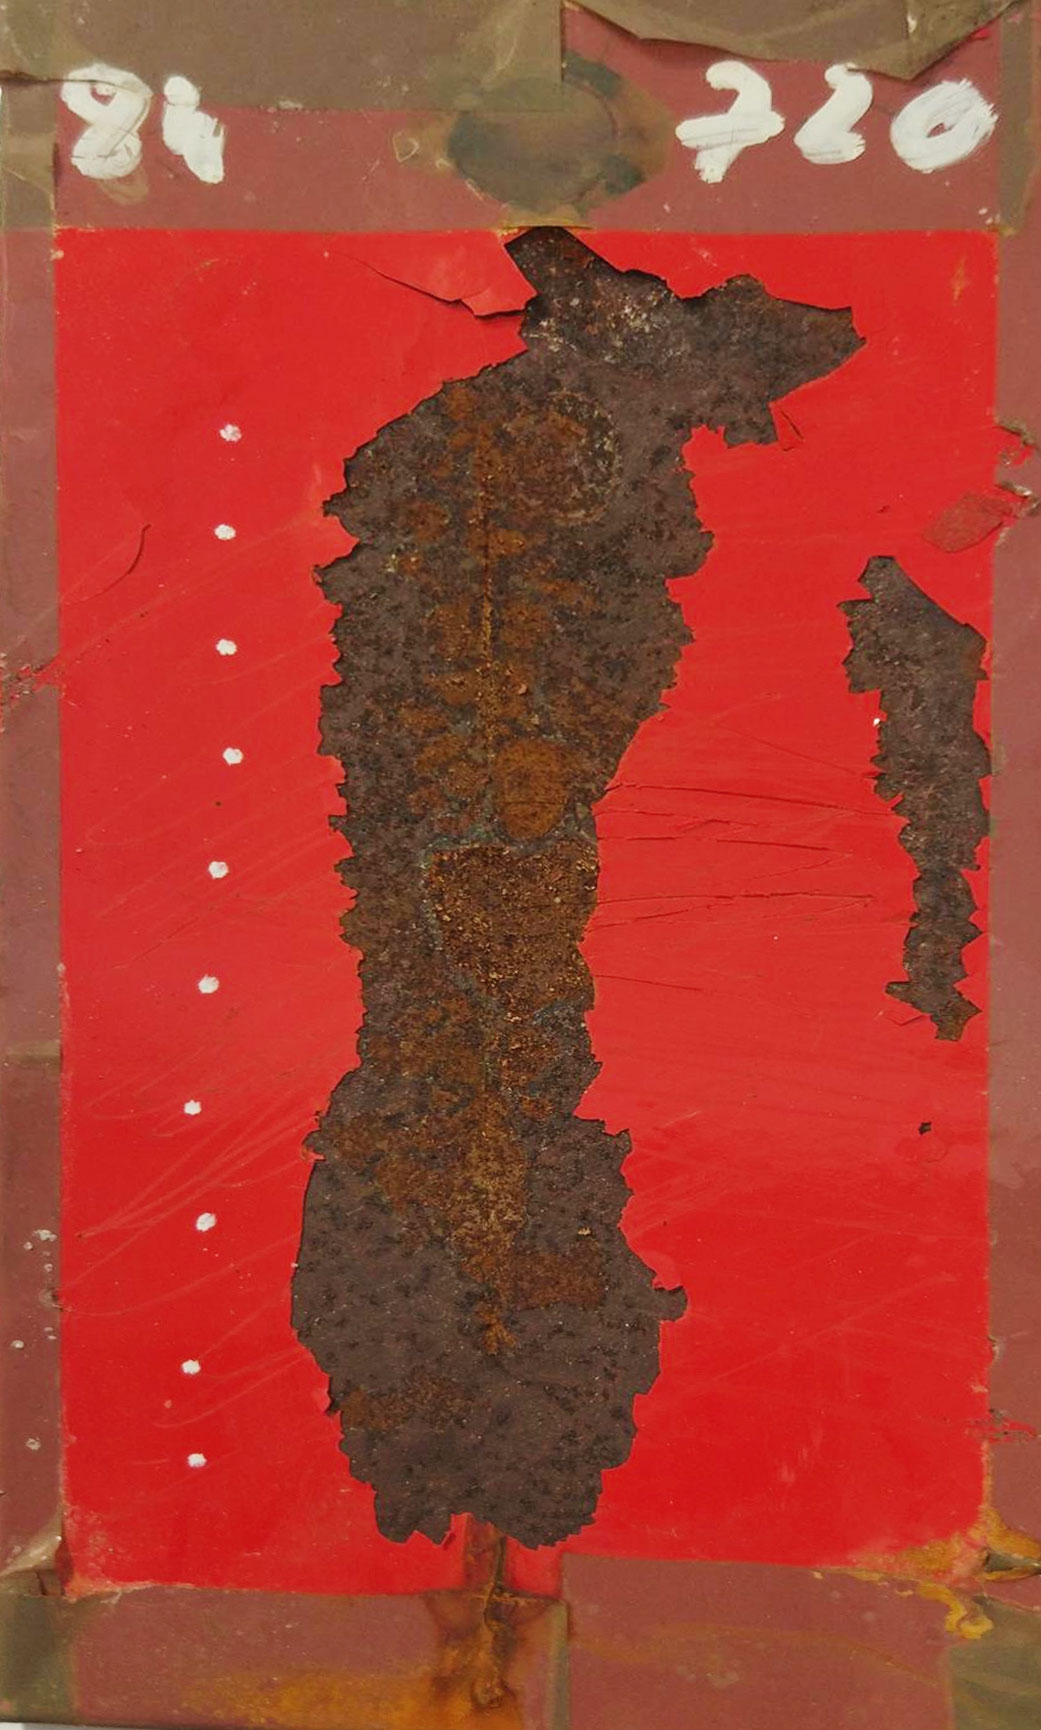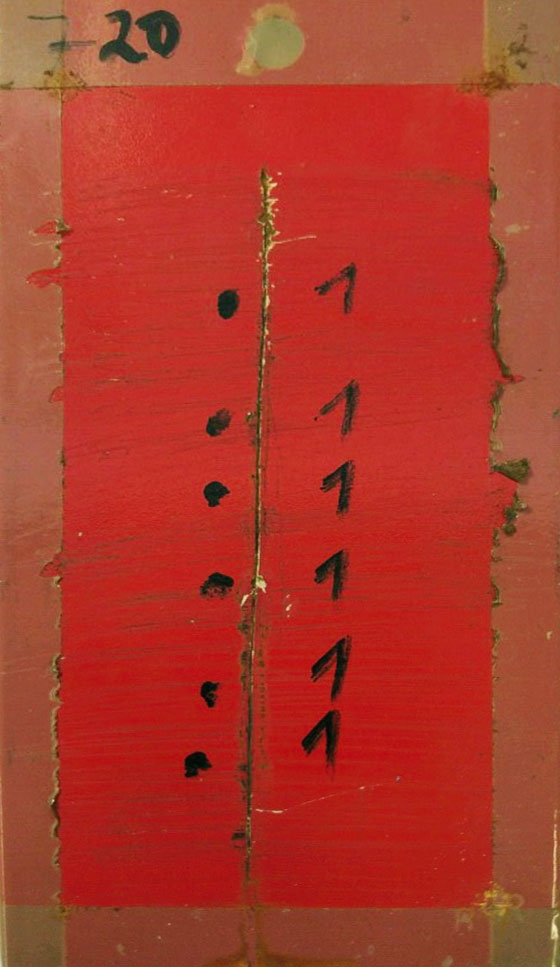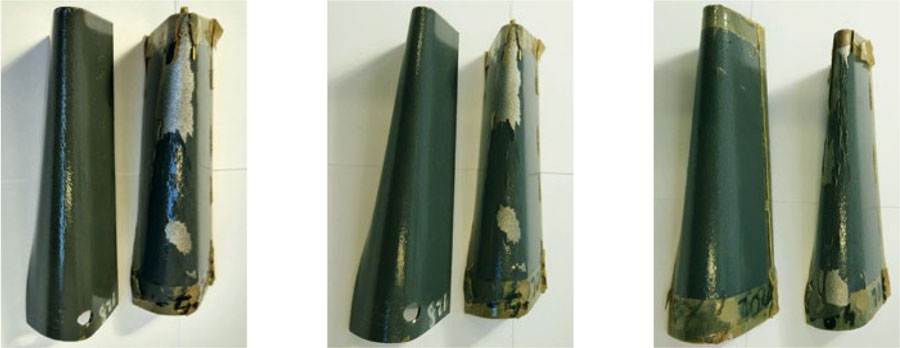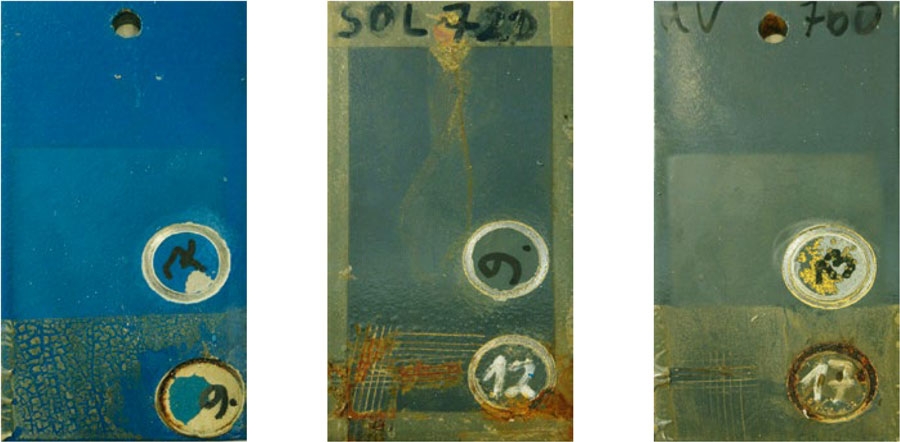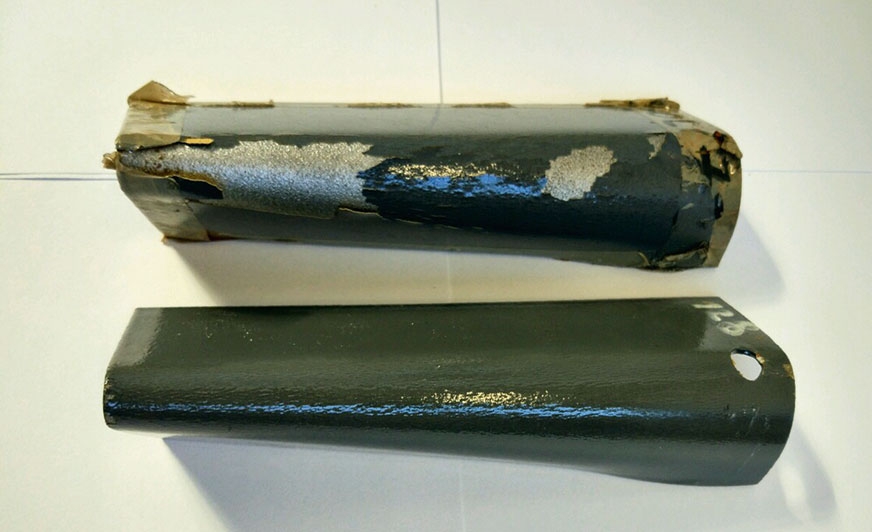
Powłoki po teście gięcia na stożku.
Strona 2 z 2
Dodatkowo farby możemy podzielić również z uwagi na rodzaj rozpuszczalników lub ich przeznaczenie:
- Wodorozcieńczalne – jest to rodzaj farb nietolerujących jakichkolwiek zanieczyszczeń na malowanej powłoce, obiekt pokrywany musi być przygotowany minimalnie do stopnia czystości Sa 2,5. Stosowanie ich ogranicza lotne związki organiczne w porównaniu do odpowiedników rozpuszczalnikowych oraz zwiększa bezpieczeństwo, redukując możliwość wybuchu
- Rozpuszczalnikowe – składniki chemiczne używane na etapie produkcji. Ich odparowanie (zamiana w gaz) powoduje rozpuszczenie substancji powłokotwórczej.
- Ognioochronne – produkty, których głównym zadaniem jest ochrona konstrukcji przed działaniem temperatury podczas pożaru poprzez puchnięcie (zwiększanie swojej objętości) oraz uwalnianie się wody zawartej w składnikach, możemy je podzielić na typy: X, Y, Z1, Z2 oraz kategorie odporności: R15, R45, R60, R75, R90, R120, R240, gdzie litera R oznacza nośność ogniową, natomiast cyfra czas ochrony przed płomieniami.
- Termoodporne – są to powłoki, które są odporne na temperatury do 650°C, jednak w niektórych przypadkach pełne utwardzanie następuje w temperaturze 200°C. Są wykonywane na żywicach alkidowych, etylokrzemianowych i silikonowych.
- Pochłaniające wilgoć – dzięki mikroporom (ich wysokość waha się od 1 do 100 µm) powłoka wiąże wilgoć i uwalnia ją w okresie suchym, istnieją powłoki mogące zmagazynować do 0,5 l wody na 1 mkw.
- Farby tłumiące hałas (wibracje) – są to powłoki stosowane w pojazdach, autobusach, pociągach, halach produkcyjnych, gdzie cienkie blachy rezonują i przenoszą niepożądany hałas. Powłoka, dzięki strukturze powierzchni oraz żywicom, „tłumi” nieprzyjazne wibracje.
- Farby antyporostowe – powłoki stosowane w przemyśle stoczniowym zapobiegają przyklejaniu się organizmów do kadłubów statków morskich. Dzięki tym powłokom możemy ograniczyć czyszczenie burt, oszczędzają czas i pieniądze.
- Farby proszkowe – dostarczane są w postaci proszku. Do ich produkcji używa się żywic chemoutwardzalnych, takich jak epoksydy, poliestry, akryle i poliuretany. Farby proszkowe są stosowane głównie do malowania wyrobów w przemyśle metalowym. Typowymi grupami wyrobów są: systemy oświetleniowe, sprzęt gospodarstwa domowego, meble i rowery. Poliamid, polietylen i chlorek poliwinylu używane są jako żywice bazowe do wyrobu termoutwardzalnych powłok. Proszek jest nanoszony na powierzchnię metodą flotacyjną, tworząc warstwę, która po podgrzaniu ulega stopieniu, przylegając szczelnie do powierzchni. Farby proszkowe są na ogół aplikowane metodą napylania elektrostatycznego. Proszek przylega do przedmiotu metalowego, który jest uziemiony. Ostateczna powłoka formowana jest na skutek reakcji chemicznej zachodzącej w temperaturze od 150 do 200°C. Powłoki proszkowe tworzą warstwę szczelnie przylegającą do podłoża, odporną na czynniki mechaniczne i chemiczne.

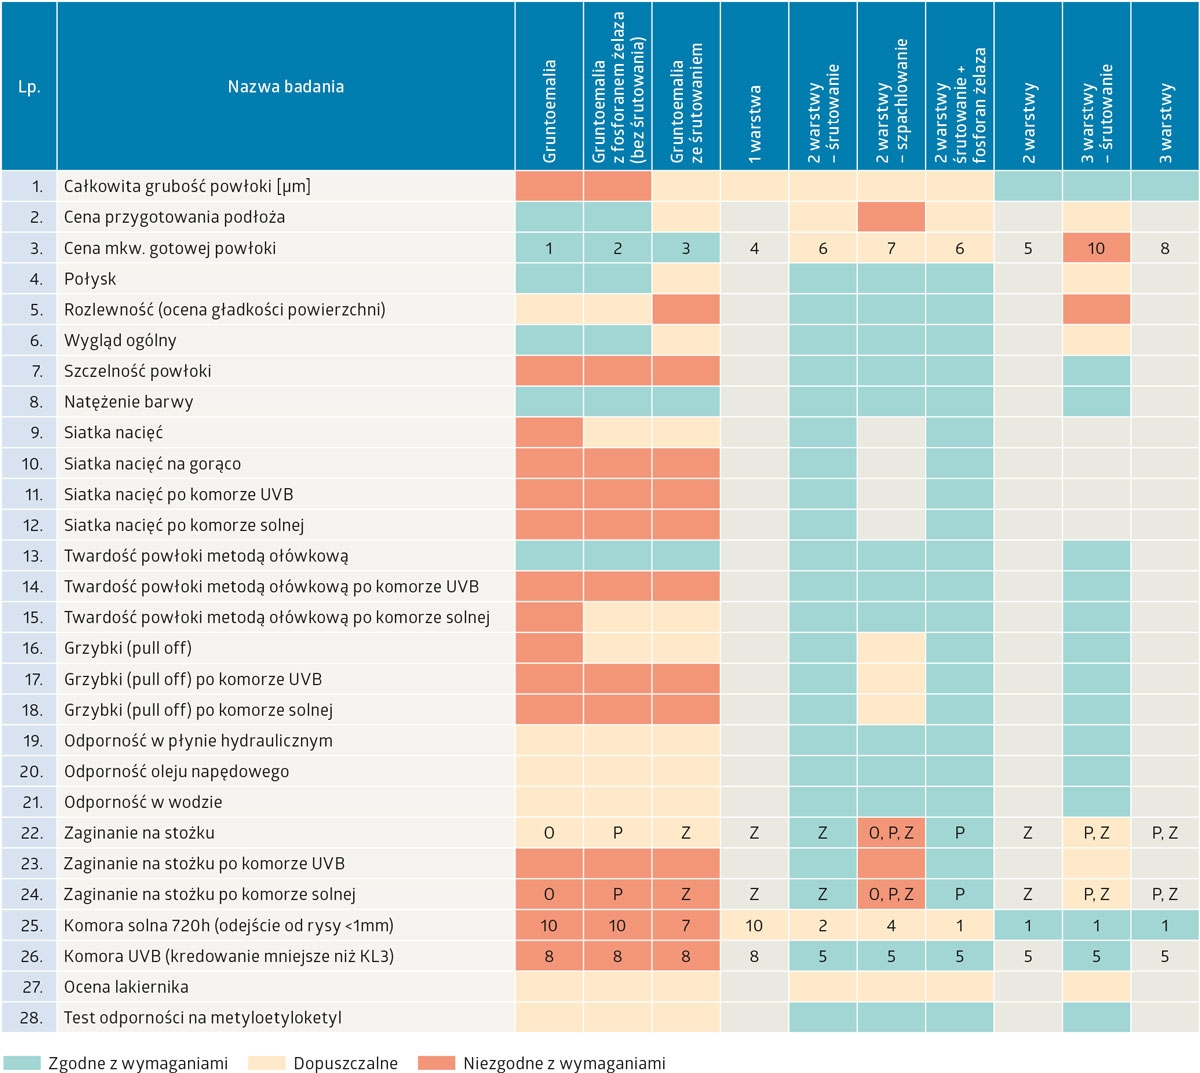
Po przeanalizowaniu tabeli możemy stwierdzić, że koszty lakierowania wzrastają nam o 100% (koszty podrażają: system 3-warstwowy w porównaniu do systemu 2-warstwowego oraz dodatkowe prace związane z przygotowaniem powierzchni z P2 na P3 według normy PN ISO 1090-2) i rośnie odporność korozyjna w testach komory solnej, jednak spada nam wynik zginania na stożku próbek. Trzeba też pamiętać o tym, jeśli mamy powłokę bardziej strukturalną (matową), że łatwiej się taka powłoka brudzi, przez co szybciej się niszczy.
W projektowaniu oraz kalkulowaniu trzeba również pamiętać o stratach, jakie ponosimy podczas lakierowania w natrysku (airless).
Dodatkowym aspektem jest siła krycia – kolor podkładu ma znacznie, jeżeli chodzi o wygląd ostateczny powłoki, ponieważ na zakrycie podkładu np. w kolorze ciemnym lakierem RAL 1021 zużyjemy bardzo dużo powłoki. Ograniczyć koszty można poprzez zastosowanie techniki lakierowania mokro na mokro, jednak niesie ona ze sobą spadek oceny wizualnej powłoki.
Wszystkie przedstawione badania dowodzą tego, że system musi być dobrany odpowiednio do warunków, w których będzie pracował. A kontrola oraz pola referencyjne do procesu ochrony gwarancyjnej klienta, jak i wykonawcy muszą być dobrze zaplanowane i przeprowadzone zgodnie z 12944-8. Ponieważ technika lakierowania ciekłego jest jedną z najstarszych technik malarskich znanych człowiekowi, jest ona, na razie, niezastąpiona z uwagi na to, że niewielkim kosztem możemy uzyskać wymarzony kolor warstwy nawierzchniowej. Dzięki szerokiemu asortymentowi farb oraz prostej technice lakierowanie natryskowe pozostanie z nami jeszcze na wiele lat.
Bartosz Zubrzycki
Metal-Fach Sp. z o.o.