




Obniżenie kosztów jednostkowych i zwiększenie wydajności
Liczba detali na metr przenośnika ma ogromny wpływ na koszty jednostkowe i wydajność linii lakierniczej. Ilość elementów można efektywnie zwiększyć za pomocą stosunkowo prostych środków.
Wiele lakierni używa klasycznego haka C do zawieszania elementów. Koniec końców spełnia on swoją funkcję polegającą na możliwie elastycznym zawieszaniu elementów na przenośniku procesowym. Co więcej, za około 12 groszy za sztukę taki haczyk jest niezwykle tani i zazwyczaj może być użyty dwa-trzy razy. Jednakże, czy taki prosty hak w kształcie C jest najlepszym rozwiązaniem, jeśli chodzi o koszty jednostkowe? Im mniejsza liczba sztuk w serii, tym większe prawdopodobieństwo, że jest to prawda. Z drugiej jednak strony, im większa liczba elementów danego typu, tym większe prawdopodobieństwo, że wykorzystanie klasycznych haków jako punktów zawieszenia będzie działało hamująco na wydajność.
Największy wpływ na koszty jednostkowe w procesach powlekania – co oczywiste – ma liczba detali lub metry kwadratowe powierzchni elementów, które mogą przejść przez system w ciągu godziny. Ponieważ maksymalna prędkość transportu zależy również od czasu przebywania w suszarce po procesie obróbki wstępnej lub wypalaniu w piecu utwardzającym, znaczne zwiększenie prędkości transportu jest zwykle ekonomicznie niewykonalne. Istnieje jednak inna zmienna, na którą łatwiej jest wpłynąć: liczba zawieszonych elementów na metr łańcucha przenośnika. Jeśli liczba detali na metr łańcucha może zostać znacznie zwiększona, w prosty sposób przyczyni się to do znacznego wzrostu wydajności instalacji.
Uwzględnienie kosztów indywidualnych
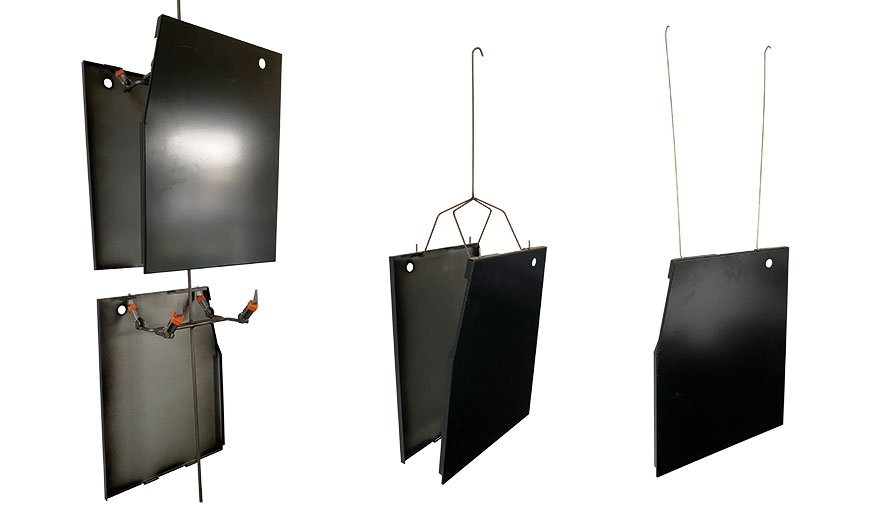
Zestawienie i ocena tych danych wymaga wiele czasu i wysiłku. Z drugiej strony, na podstawie przykładu można wyciągnąć wnioski uogólniające. Szczegółową analizę na przykładzie jednego z klientów przeprowadziła ostatnio firma Emptmeyer. Do analizy wykorzystano projekt powlekania proszkowego dwóch arkuszy blachy o wymiarach 50 na 40 centymetrów, które mają być jednostronnie malowane w systemie z prędkością przenośnika wynoszącą dwa metry na minutę. Arkusze są zawieszone za pomocą dwóch otworów w górnej części elementu. Emptmeyer obliczył koszty jednostkowe na podstawie trzech systemów zawieszenia: klasycznego kątowego haka C o długości 500 milimetrów i średnicy dwóch milimetrów, specjalnego haka, na którym można zawiesić dwa elementy tyłem do siebie oraz zaprojektowanego specjalnie dla klienta zawiesia, na którym można umieścić sześć elementów.
Szczegółowa analiza kosztów
W celu zapewnienia realistycznego podziału kosztów zestawiono wszystkie źródła, począwszy od kosztów inwestycji, poprzez okres użytkowania obiektu, aż po czynsz, koszty zmienne oraz koszty osobowe. W poprzedniej operacji system wymagał zatrudnienia pięciu pracowników, w tym osoby wieszającej, rozładowującej oraz jednej osoby, która wyłącznie wieszała haki i zdejmowała je po rozładunku. Ponieważ element musi być zawieszany co dwanaście sekund, a jeden pracownik jest w stanie zawiesić blachę w czasie dziewięciu sekund, daje to wydajność zakładu na poziomie 400 sztuk na godzinę. Po uwzględnieniu wszystkich kosztów, cena kompletnej powłoki dla jednego arkusza wynosiłaby ok. 4,75 zł. Zakładając popyt na 100 000 sztuk rocznie, linia musiałaby pracować 333 godziny lub 14 dni na trzy zmiany.
Wydajność podwojona – tylko dzięki specjalnym hakom
Stosunkowo prosty specjalny hak za ok. 3,20 zł, na którym można powiesić dwa elementy plecami do siebie, już podwaja pojemność. Jednak co dwanaście sekund dwa komponenty muszą być zawieszane i zdejmowane. W związku z tym zapotrzebowanie na siłę roboczą wzrasta do dwóch ładujących i dwóch rozładowujących, a koszty personelu wzrastają odpowiednio o około jedną trzecią. Hak za ok. 3,20 zł jest również kilkunastokrotnie droższy niż dwa zwykłe haki typu C. Niemniej jednak, w przeliczeniu na wszystkie składowe, koszt produkcji jednej płyty spada do nieco ponad 4 złotych, co stanowi redukcję o 16%. Ta oszczędność cieszy, ale niekoniecznie jest głównym argumentem przemawiającym za stosowaniem tego typu specjalnego haka. Znacznie ważniejsza jest oszczędność czasu, gdyż czas pracy zakładu przy założonym zamówieniu stu tysięcy arkuszy skraca się o połowę – do 167 godzin lub siedmiu dni przy pracy trzyzmianowej. Oznacza to, że dodatkowe zamówienia mogą być przyjmowane bez konieczności zmiany czegokolwiek na linii produkcyjnej. Interesujące jest to, że pomimo dwóch dodatkowych pracowników, koszty personalne na arkusz są zredukowane o około dziesięć procent w porównaniu z hakiem C.











