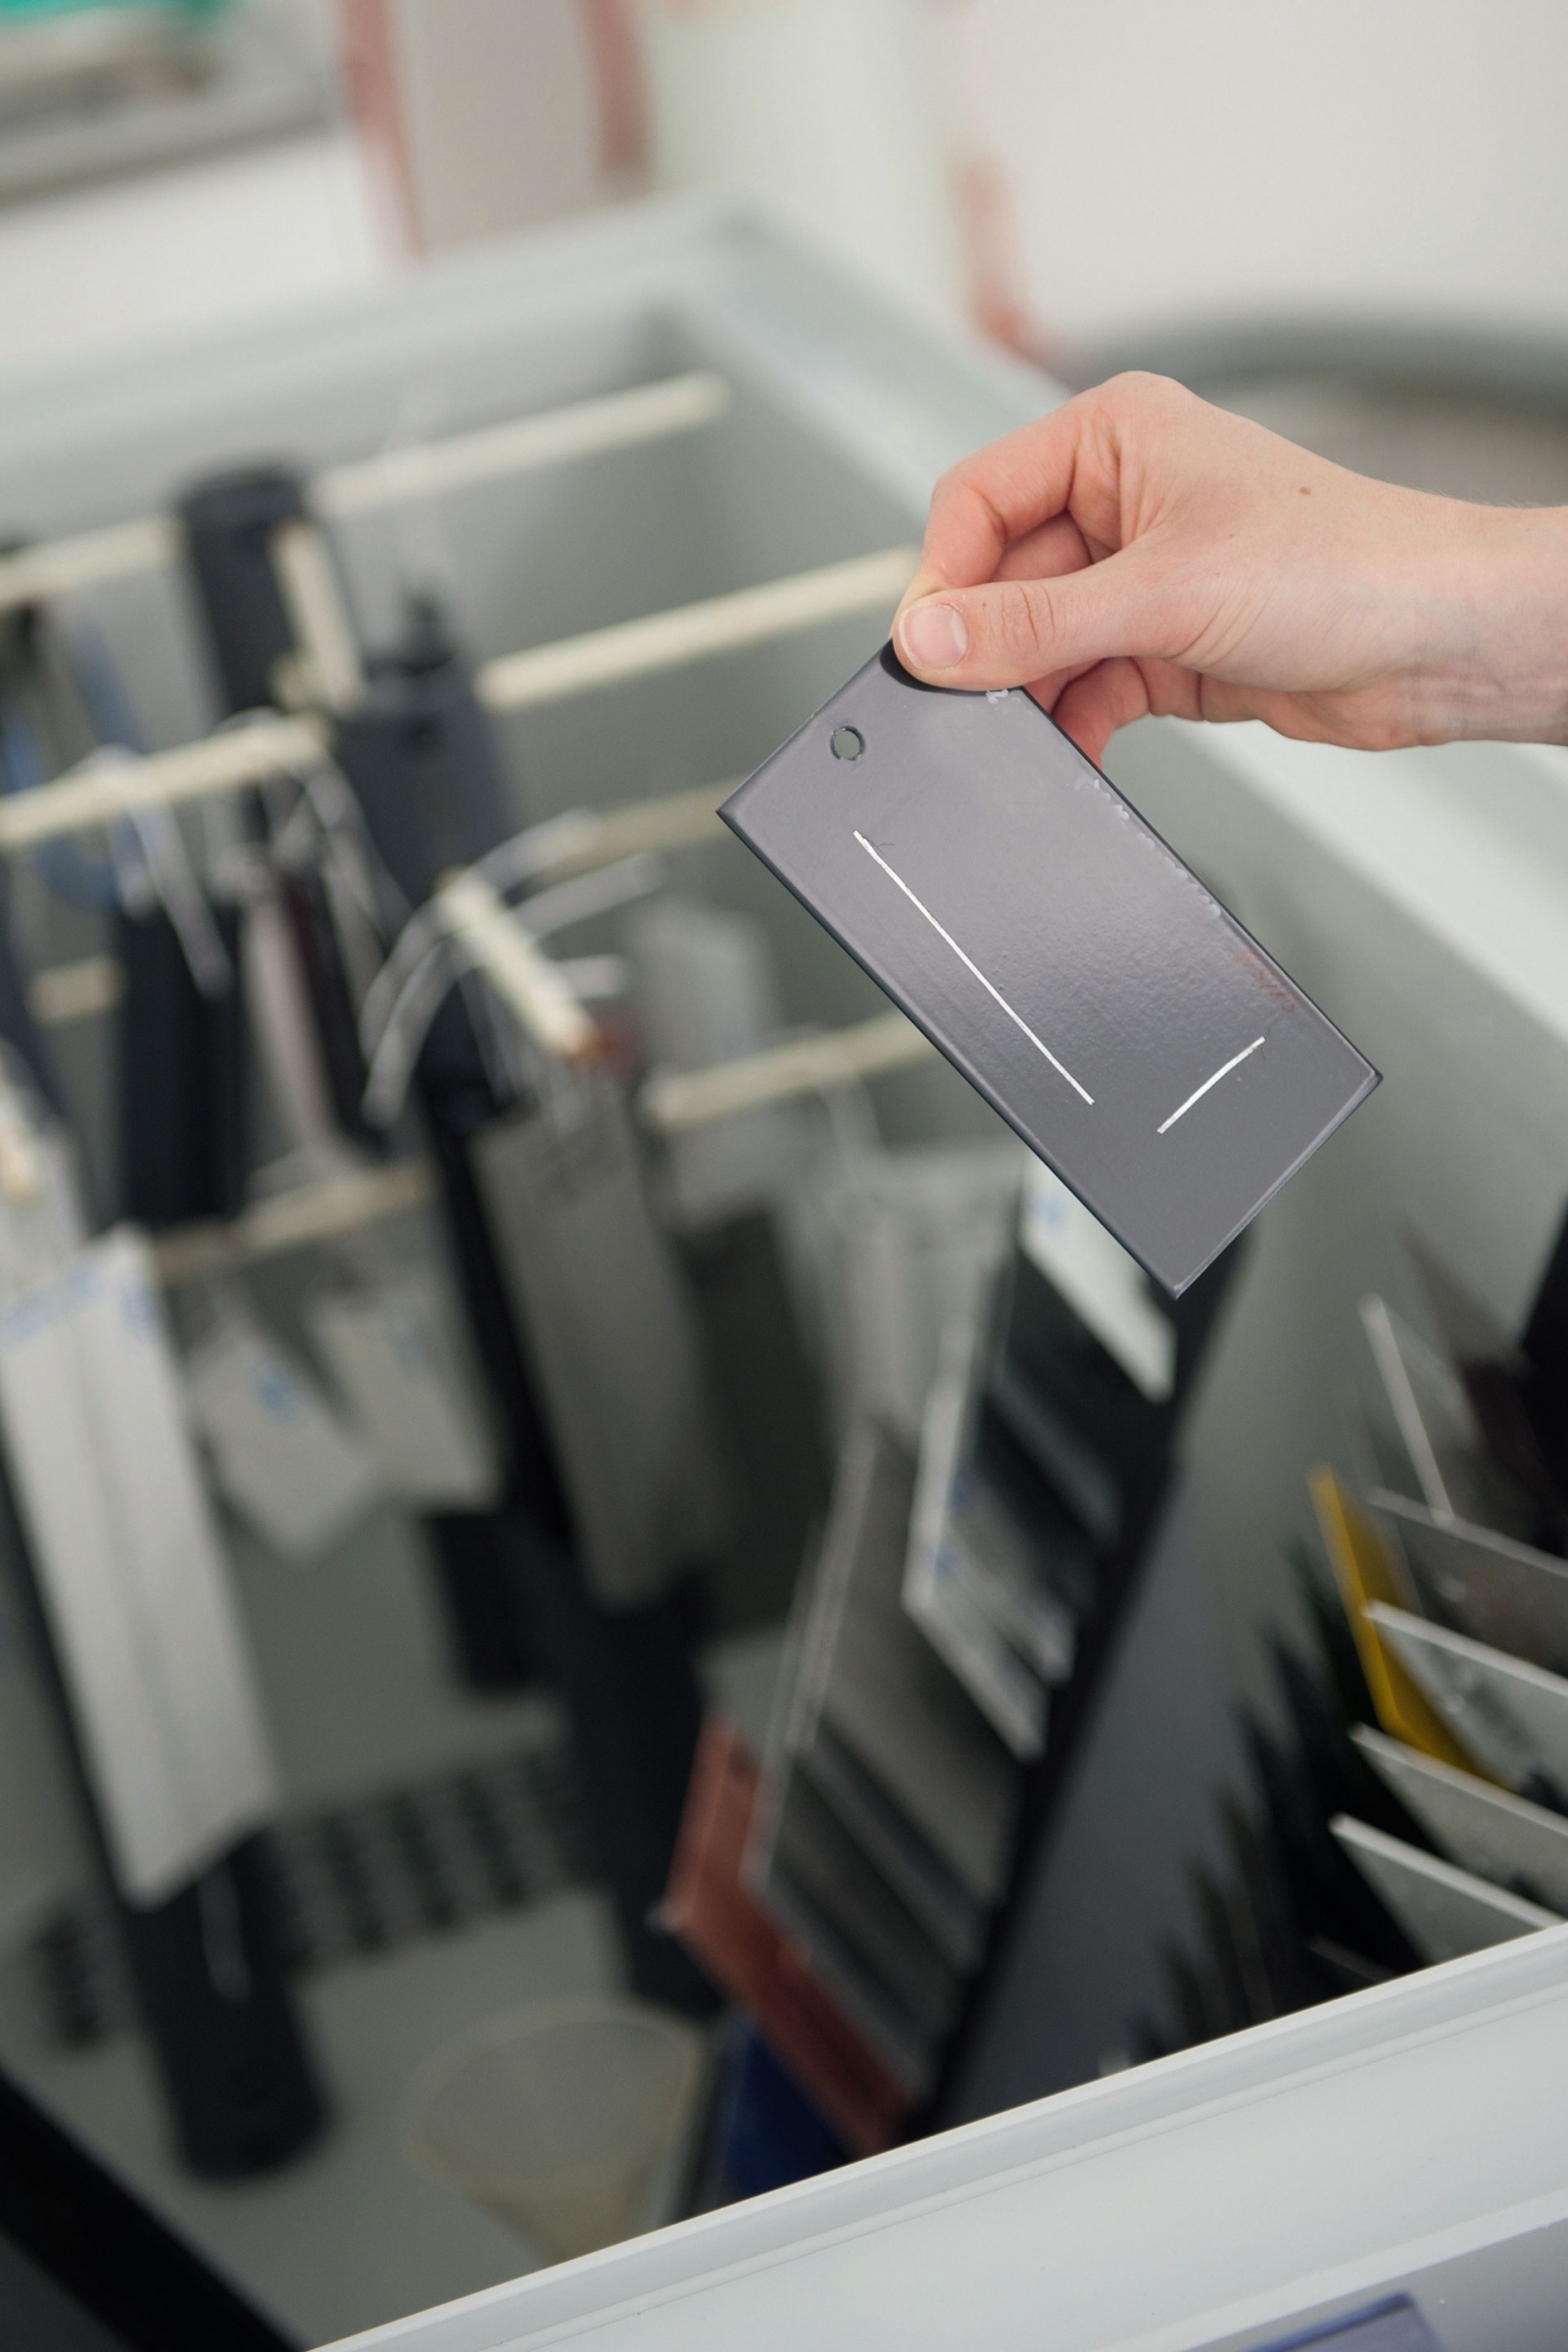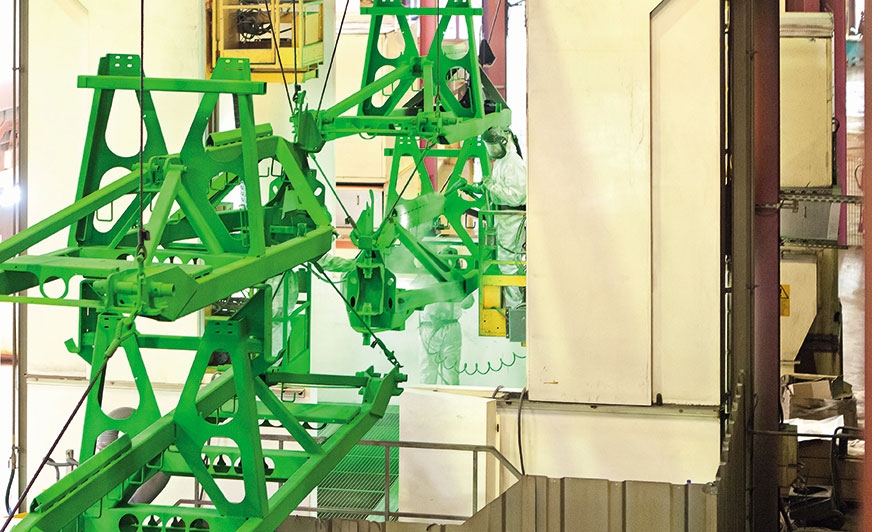
Zanim nastąpi malowanie proszkowe, elementy stalowe są najpierw poddawane procesowi katodowego lakierowania zanurzeniowego. Podkład, którego grubość warstwy wynosi od 10 do 40 µm, jest niezwykle odporny na korozję, a także działanie kwasów i zasad.
Koncentracja na ochronie przed korozją, jakości, wyglądzie i trwałości
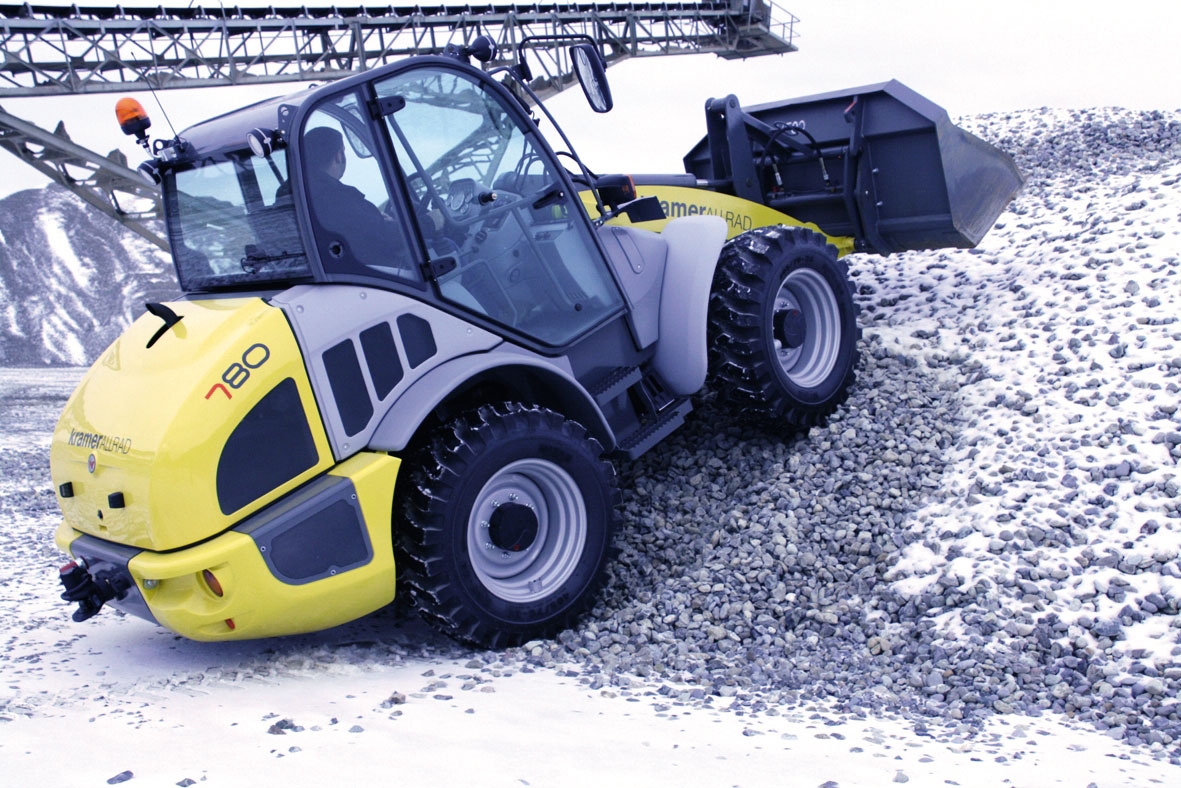
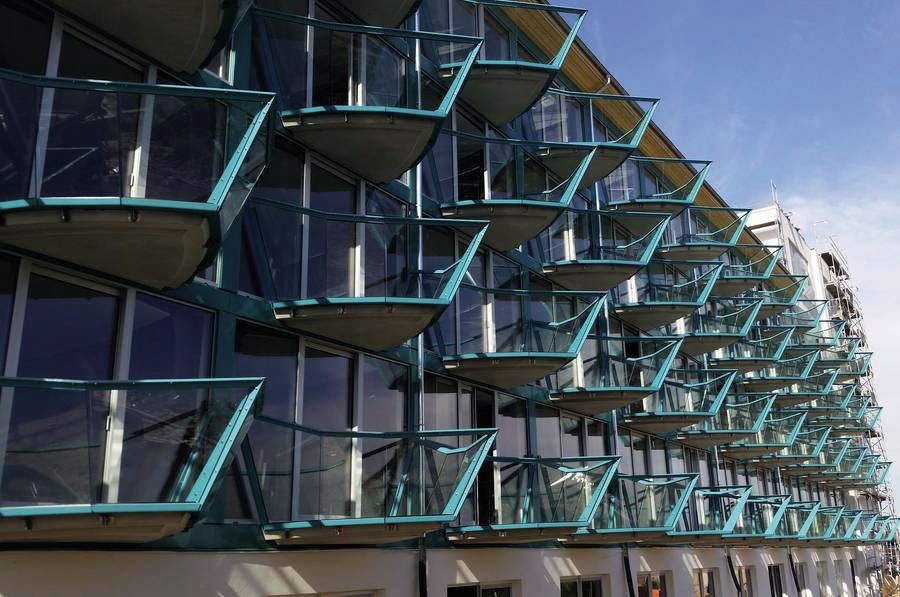
Czy to na budynkach, czy na zewnętrznych częściach mebli, pojazdów lub maszyn rolniczych i budowlanych – w przypadku stosowania stali na powierzchniach zewnętrznych jej obróbka jest absolutną koniecznością. Wymagania stawiane farbom są wyższe niż kiedykolwiek. Oprócz optymalnej jakości i efektywności kosztowej, kluczowe wymagania obejmują jakość materiału, efektywność energetyczną oraz trwałość.
Wysoki poziom ochrony przed korozją i zużyciem, odporność na mechaniczne, chemiczne i fizyczne oddziaływanie środowiska, jak i dekoracyjny wygląd, są jednymi z najważniejszych wymagań, jeśli chodzi o stosowanie malowania powierzchni zewnętrznych do stali. W zależności od zastosowania, ważną rolę odgrywa również wysoki stopień indywidualności i elastyczność. Jednocześnie, presja kosztowa wynikająca z istnienia globalnej konkurencji oraz konieczności stosowania bardziej przyjaznych dla środowiska metod produkcji wymuszają, aby procesy malowania stały się bardziej ekonomiczne i oszczędniejsze dla zasobów. W celu spełnienia tych sprzecznych wymagań, firmy z branży lakierniczej dostarczają nowe i zaawansowane rozwiązania.
Obróbka wstępna chroniąca zasoby
Obróbka produktów przy pomocy fosforanowania żelazowego i cynkowego stała się jakiś czas temu standardową metodą wstępnej obróbki metali. Oszczędności energii obecnie mają jednak miejsce dzięki stosowaniu nowych rozwiązań w zakresie fosforanowania żelazowego, które czynią je skutecznymi już w temperaturach od 30°C do 35°C. Ponadto, zostało już opracowane jednoskładnikowe, wolne od fluoru fosforanowanie żelazowe do zastosowania w natrysku i poprzez zanurzanie. Alternatywne, niskokosztowe i wymagające tylko niewielkiej konserwacji procesy umożliwiły również zastosowanie fosforanowania cynkowego do malowania podłoży z żelaza/stali, które oferują taki sam stopień przyczepności i ochrony antykorozyjnej. Na popularności zyskują również złożone z wielu metali systemy nanoceramiczne do wstępnej obróbki powierzchni metalowych.
Nowe rozwiązania w zakresie rozpuszczalników i farb wodorozcieńczalnych
Co się tyczy farb rozpuszczalnikowych do malowania pojazdów i maszyn, istnieje dążenie do tzw. systemów Ultra High Solid (o bardzo wysokiej zawartości części stałych). Z reguły, w istniejącej już instalacji nie muszą być przeprowadzane żadne zmiany. Opracowany został, na przykład, system malarski, który zawiera 80 procent wagowych części stałych i poniżej 350 g/litr lotnych związków organicznych (VOC). Oprócz 2-składnikowej farby podkładowej poliuretanowej o średnim stopniu ochrony przed korozją, istnieje również 2-składnikowa farba alternatywna, na bazie epoksydu, o wysokim do bardzo wysokiego stopniu ochrony przed korozją, a także 2-składnikowa nawierzchniowa farba poliuretanowa na wysoki połysk. Podczas próby w komorze solnej wyśrutowanej stali do Sa 2,5 przez 504 godziny, system PU-UHS miał rozwarstwienie rzędu 2,5 mm oraz korozję 0,3 mm. Wierzchnia warstwa UHS wykazała się również być bardzo odporną na działanie substancji chemicznych, a także światła i warunków atmosferycznych.
Rozwiązania z wykorzystaniem farb proszkowych do ochrony przed korozją
Przetwarzalne, niemal wolne od rozpuszczalników i zapewniające minimalne straty - te cechy czynią zastosowanie farb proszkowych bardziej popularnym. Fakt, że grubszą warstwę można wykonać przy pomocy pojedynczej aplikacji jest kolejną zaletą, zwłaszcza gdy dotyczy części ze stali.
Poprzez rozwój nowych farb proszkowych - opartych na poliestrze, na przykład - bardzo dobrą ochronę przed korozją i odporność na promieniowanie UV osiąga się w procesie jednowarstwowym.
Dla systemów farb proszkowych z podkładami coraz częściej są wykorzystywane farby podkładowe wolne od cynku. Dostępne są już produkty, które nie wymagają oznakowania zgodnie z nowym rozporządzeniem CLP (Klasyfikacja, Znakowanie i Pakowanie). Rozporządzenie opiera się na Globalnie Zharmonizowanym Systemie w sprawie Klasyfikacji i Znakowania Środków Chemicznych (GHS). Bezpyłowe podkłady oferują ten sam poziom ochrony przed korozją. Dostępne są różne mieszanki do wielu zastosowań, np. przeznaczone do malowania po śrutowaniu, fosforanowaniu lub do stali ocynkowanej. Zwłaszcza jeśli chodzi o malowanie stali ocynkowanej, konieczne jest, aby farba podkładowa zamykała pory na powierzchni cynku w celu zapobieżenia jakiemukolwiek odgazowywaniu.
Alternatywną farb podkładowych w proszku jest powłoka KTL, która może być używana nawet na bardzo dużych elementach, takich jak pojazdy samochodowe, maszyny rolnicze, turbiny wiatrowe i wieże kopalniane. Na ogół grubość warstwy wynosząca między 10 a 50 µm zapewnia im bardzo dobrą ochronę przed korozją.