Przyczepność farby
Badanie przyczepności farby zostało ograniczone do badania dwóch procesów nie opartych na chlorku metylenu oraz takich, które nie mają wpływu na mechaniczną integralność aluminiowego koła: stężonego gorącego kwasu siarkowego i cieczy organicznej.
Wyniki badania przyczepności zestawiono w tabeli 8. Nie badano utraty przyczepności w dwóch badanych procesach, z i bez obróbki wstępnej.
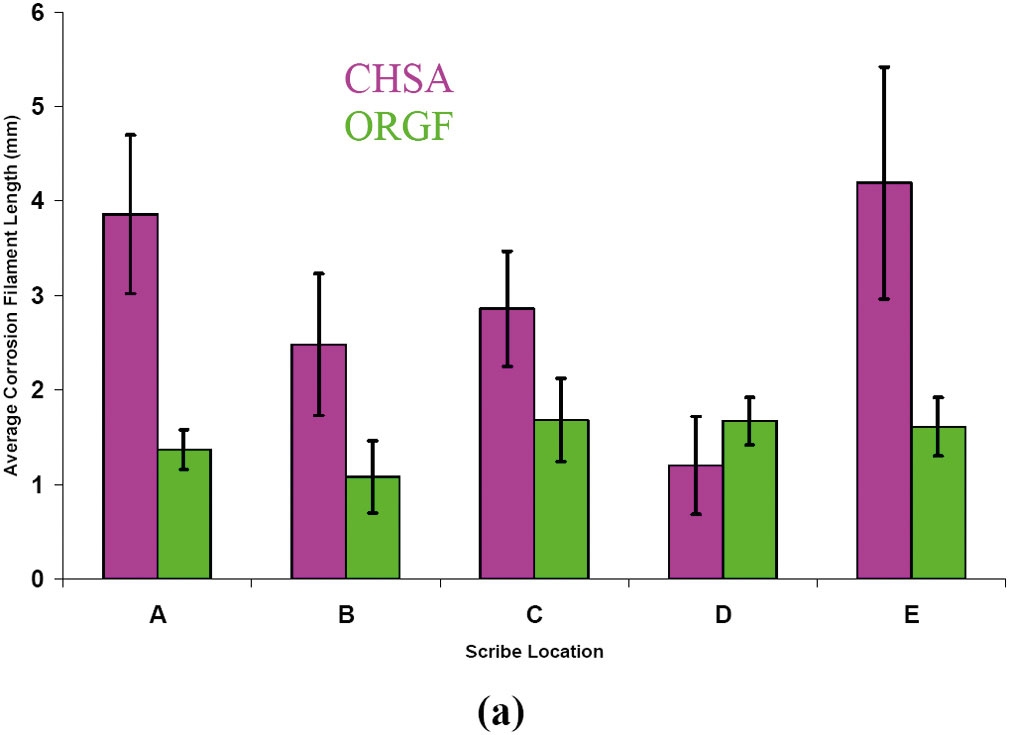
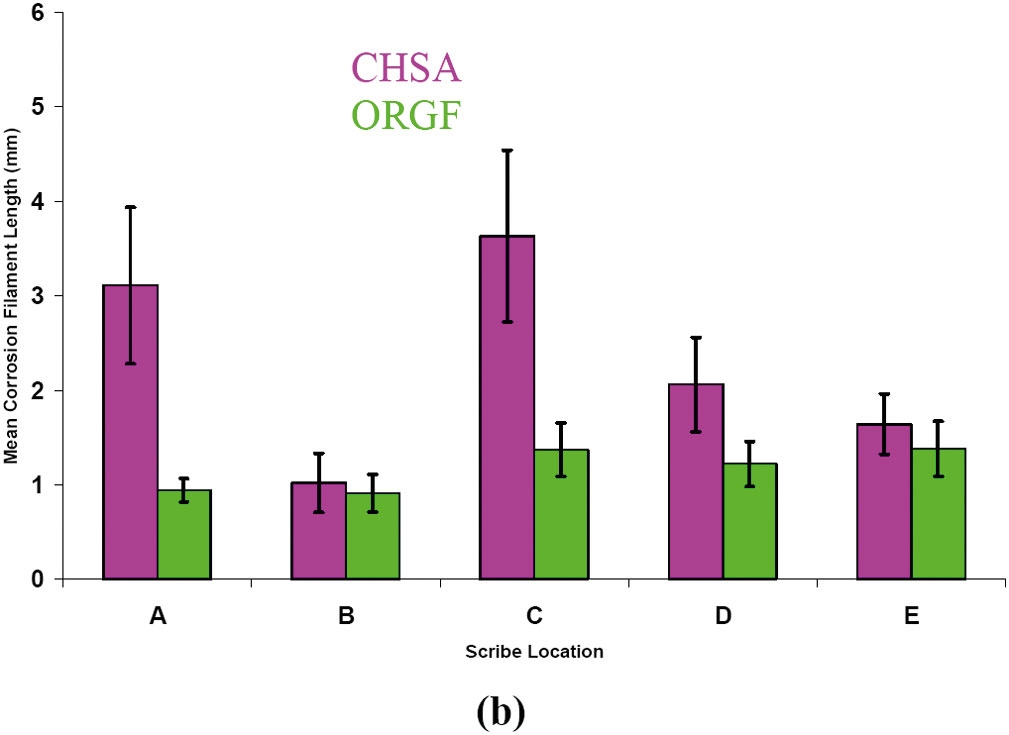
Korozję nitkowatą można zaobserwować na rysunku 16. Z lub bez obróbki wstępnej, ORGF pokonał CHSA. Więcej zgodnych wyników uzyskano dla ORGF niż CHSA: podobne średnie długości nitki zaobserwowano ORGF, dla opisanych stref od A do E, natomiast u CHSA zaobserwowano wyższe odchylenie średniej długości nitek dla pięciu badanych obszarów.
Obróbka wstępna poprawiła ogólne wyniki obu procesów. CHSA przy pomocy dodatkowej obróbki wstępnej przed ponownym powlekaniem farbą wykazuje lepsze wyniki niż bez obróbki wstępnej, ale wyniki nadal są bardzo rozproszone między pięć opisanych obszarów. Rozproszenie może być związane ze wzrostem chropowatości po usunięciu farby. Przed obróbką wstępną może być konieczny dodatkowy krok, aby wygładzić powierzchnię.

Tabela 8. Wyniki badania przyczepności taśmy.
Utylizacja odpadów
Krytyczne mankamenty wykluczają koła aluminiowe bez farb usuwanych przy pomocy technologii MC i HTIP z utylizacji odpadów jako realnej opcji do utylizacji kół aluminiowych. Utylizacja aluminiowych kół bez farby usuwanej przy wykorzystaniu CHSA jako odpadów także napotyka na znaczące przeszkody. Wysoka kwasowość klasyfikuje technologię CHSA jako niebezpieczną, a obiekty w których wykorzystuje się CHSA, zazwyczaj klasyfikuje się jako wytwarzające duże ilości odpadów. Usuwanie odpadów jest ograniczone do uporczywej neutralizacji i przekłada się na wysokie jej koszty (tablica 9).
W przypadku ORGF, przed usunięciem, wymaga jedynie nieznacznej korekty poziomu pH i staje się zwolniony z obowiązku stosowania się do przepisów dotyczących utylizacji odpadów niebezpiecznych.

Tabela 9. Postępowania z odpadami i odpadami dla ORGF i CHSA.
Podsumowanie/wnioski
Chlorek metylenu i inne rozpuszczalniki o niskiej temperaturze wrzenia charakteryzują się doskonałymi parametrami technicznymi, ale podlegają zwiększonym globalnym regulacjom prawnym ze względu na zwiększoną świadomość bezpieczeństwa pracowników. Nieorganiczne procesy wysokotemperaturowe dramatycznie zmieniają zamierzone właściwości stopu aluminium. Krytyczne skazy wyłączają te procesy z brania ich pod uwagę jako realne możliwości usuwania farby z kół aluminiowych, pozostawiając jedynie gorący skoncentrowany kwas siarkowy i płyn organiczny.
Proces zatwierdzania części produkcji (PPAP) jest dobrze kontrolowany a wysokie wymagania dotyczące wyglądu kół aluminiowych obejmują skład stopu aluminiowego koła, technologię obróbki wstępnej oraz parametry i zastosowanie farb, a także proces utwardzania. Proces usuwania farby, której samo aluminiowe koło zostaje pozbawione w celu regeneracji, nie jest dobrze kontrolowany i ma bardzo niską transparentność. Dane przedstawione w niniejszym opracowaniu przedstawiają zmiany właściwości kół, w dramatyczny sposób zależne od wybranego procesu, a zatem uwidaczniają konieczność poddania procesu usuwania farby z kół aluminiowych wymogowi PPAP w celu zapewnienia kontroli jakości.
Rozważając wszystkie aspekty usuwania farby z kół aluminiowych – ochronę zdrowia, bezpieczeństwa pracowników i środowiska, utrzymanie zamierzonych właściwości stopu i sposobu utylizacji odpadów – najkorzystniejszą komercyjnie dostępną technologią jest technologia cieczy organicznej.
Agnes Rousseau
Christopher Ringholz
Tom Patena
John Kochilla
Atotech