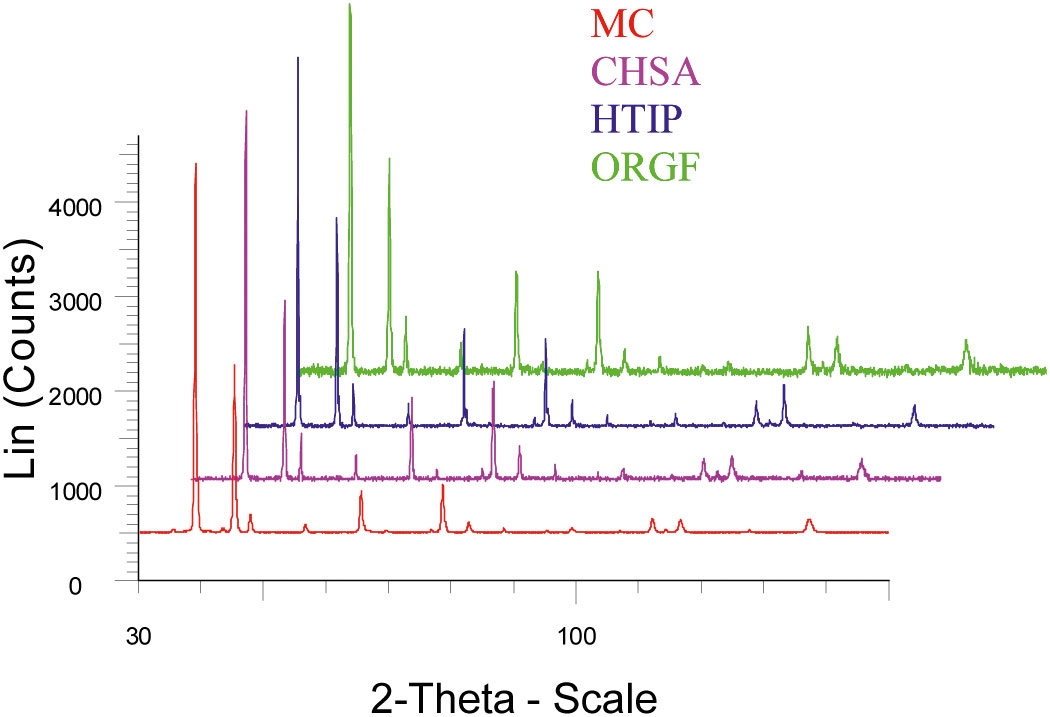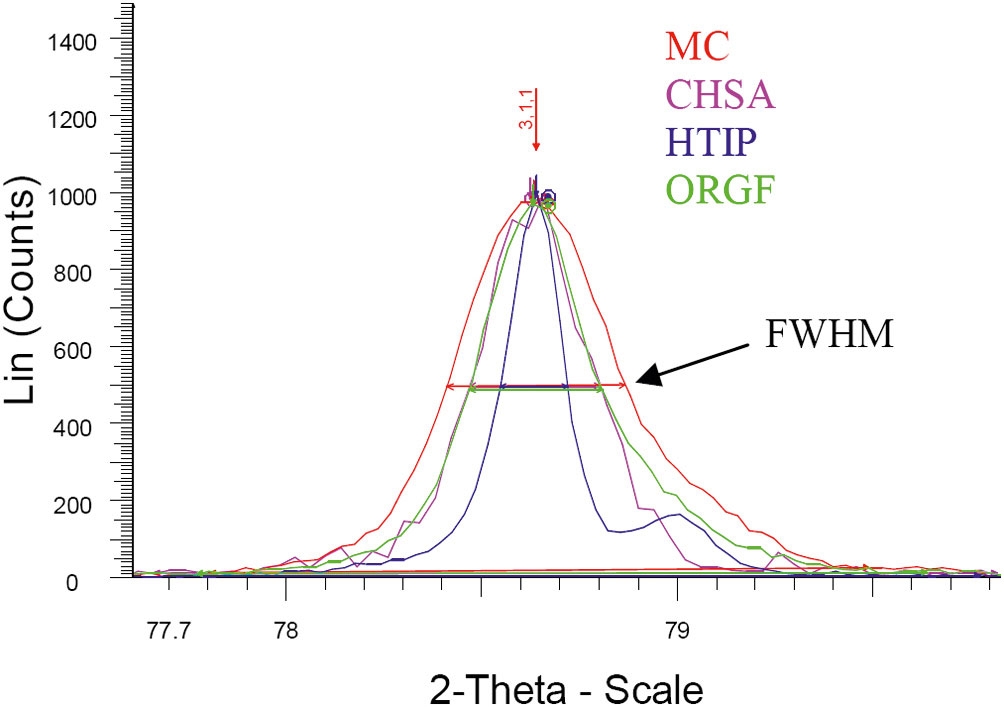
Kompleksowe porównania metod komercyjnie dostępnych na rynku – część 2, omówienie wyników
W pierwszej części artykułu (LP 1(87)/2014) opisano metody usuwania farby z kół aluminiowych, podano szczegóły eksperymentu procesu odlakierowywania oraz przedstawiono charakterystykę i testy wykonawcze.
Charakterystyka powierzchni
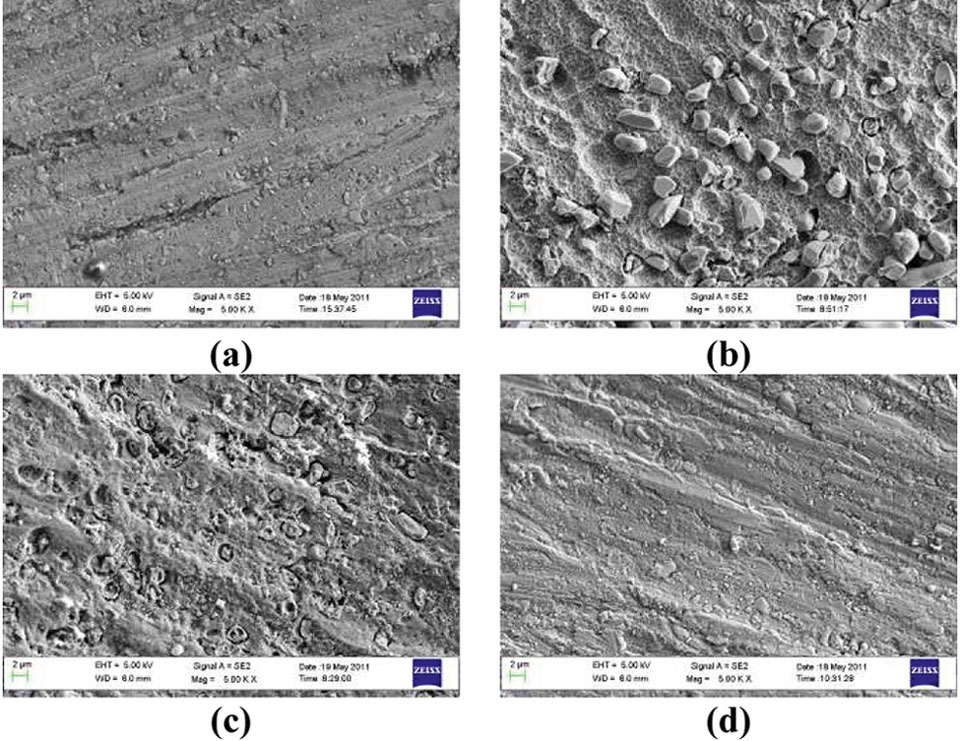
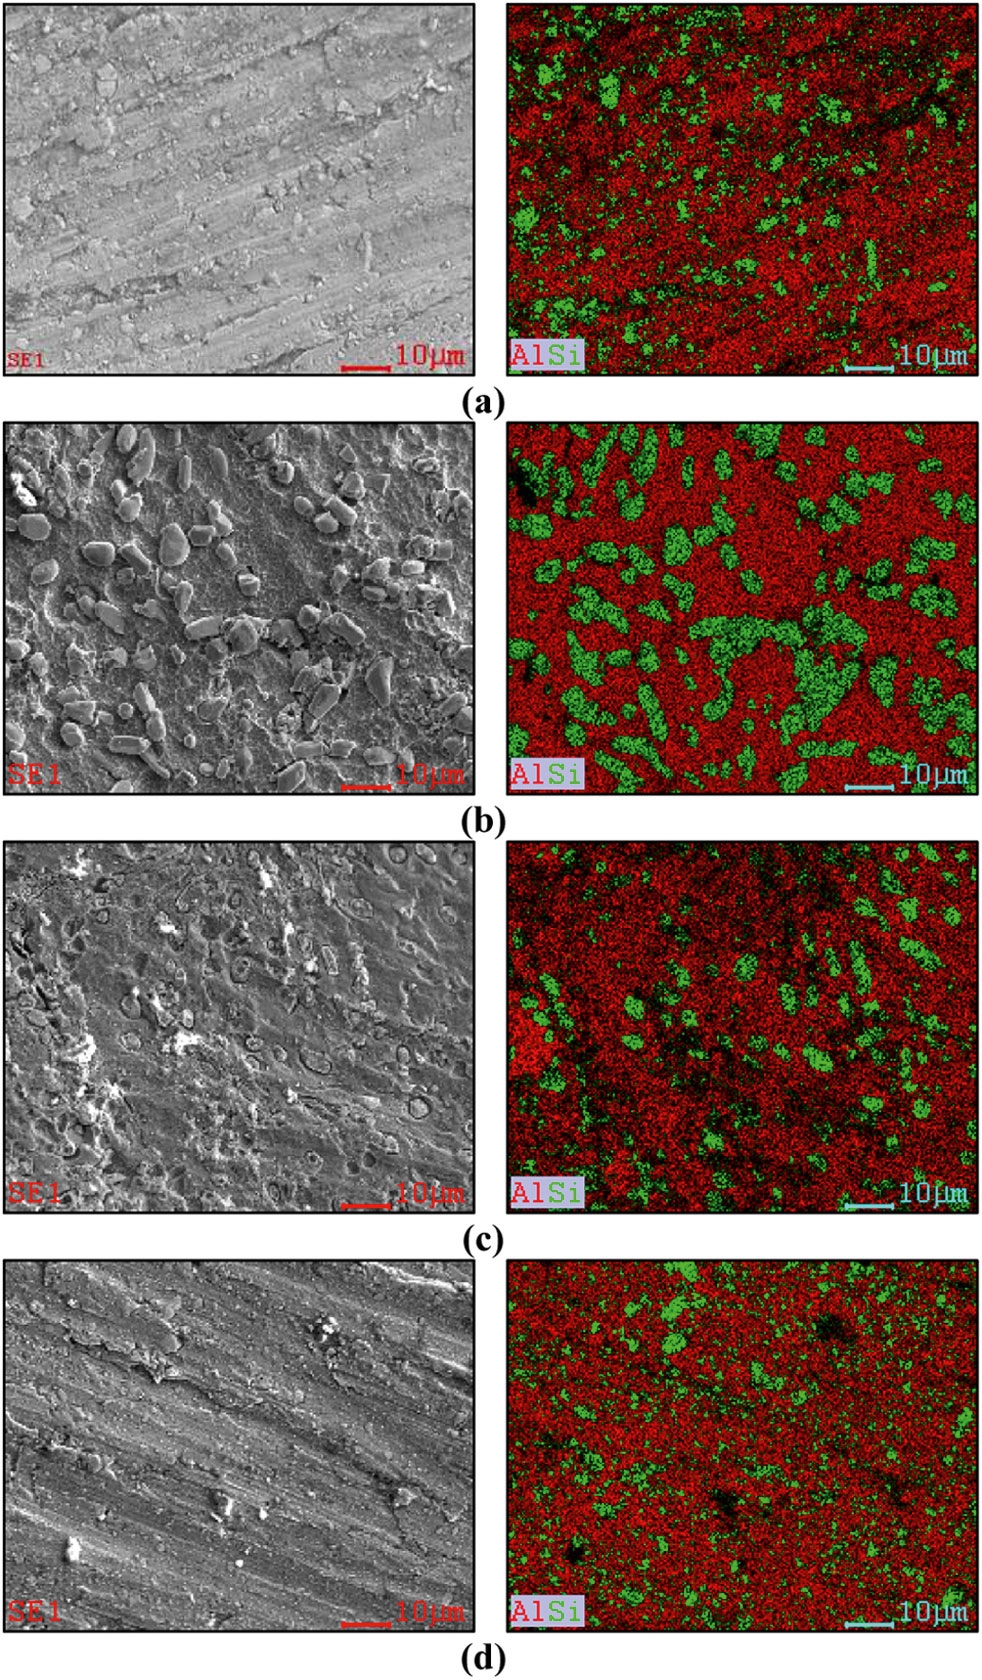
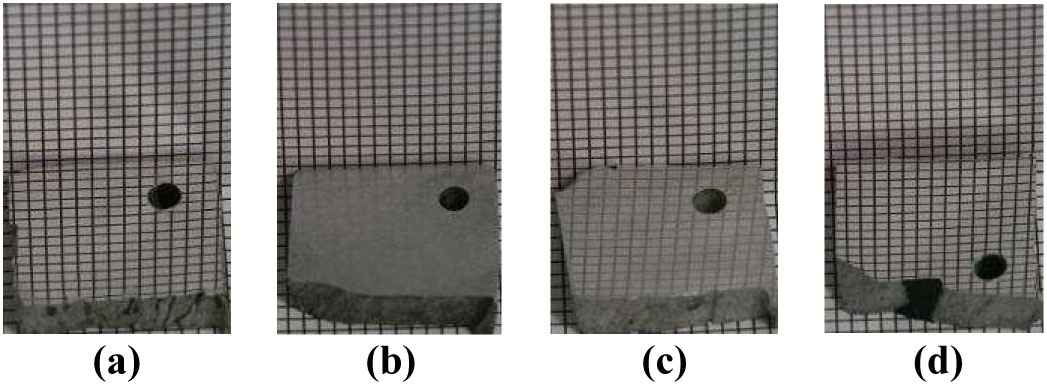
Powierzchnię części koła aluminiowego po usunięciu farby przy pomocy różnych procesów przedstawiono na rysunku 3. Odwzorowanie elementów można zauważyć na rysunku 4 (aluminium na czerwono, a krzem na zielono). Średnią zawartość aluminium i krzemu w każdej próbce przedstawiono w tabeli 1. Wartości te są półilościowe i dotyczą składu przypowierzchniowego. Powierzchnie próbek, z których usunięto warstwy farby przy pomocy technologii MC i ORGF są identyczne. Względne zawartości glinu i krzemu w tych dwóch próbkach również są podobne. Pod powierzchnią tych dwóch próbek można zauważyć eutektyczne cząstki krzemu (por. rys. 4). Te dwa procesy wydają się nie mieć wpływu na wygląd powierzchni.
Powierzchnia próbki bez farby usuniętej przy pomocy technologii CHSA pokazuje wyraźne dowody wytrawienia i cząstki można zauważyć na powierzchni. Cząstki te są bogate w krzem (por. rys. 4). Wyższa zawartość krzemu zaobserwowana w tej próbce w tabeli 1 wynika z obecności dużej ilości tych cząstek i utraty fazy bogatego aluminium, fazy α przy wytrawianiu.
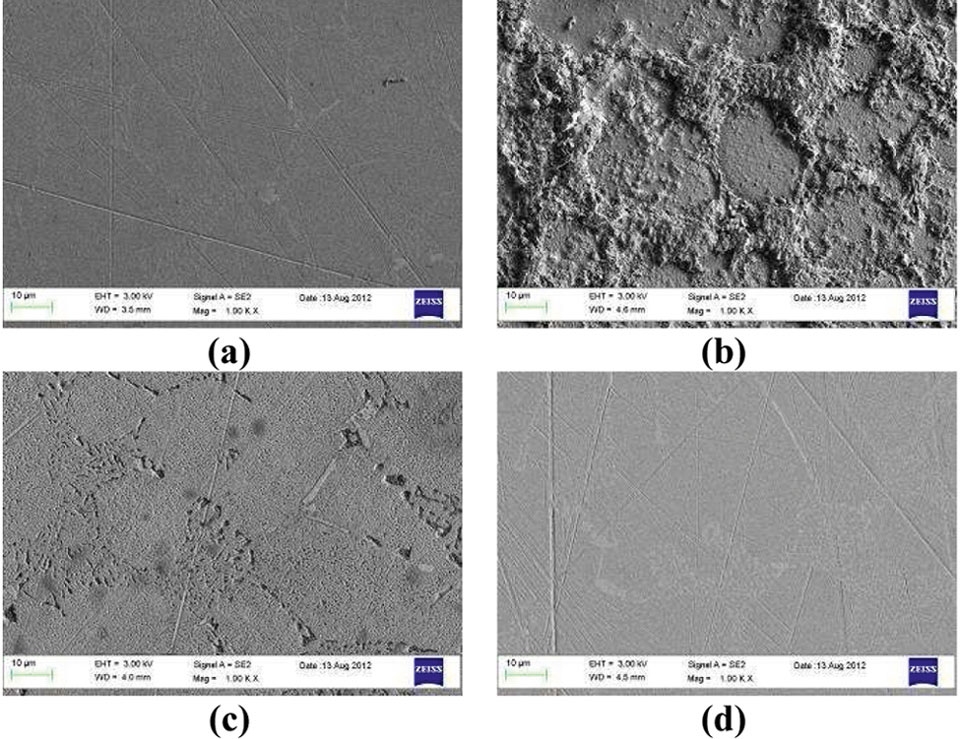
Powierzchnię próbki panelu ACT po zanurzeniu w czterech różnych procesach można zobaczyć na rysunku 5. CHSA i HTIP wyraźnie wpływają na wygląd powierzchni, nawet gdy powierzchnia jest obrabiana przy pomocy MC i ORGF. Jak wskazano wcześniej, CHSA wytrawia fazę α ujawnionych eutektycznych cząstek krzemu, podczas gdy HTIP uwalnia cząstki krzemu i wpływa na strukturę fazy α.
Szlifowane rysy są widoczne na częściach paneli bez farb usuwanych przy pomocy MC i ORGF. Obserwacja ta wyraźnie dowodzi, iż oba procesy chronią wykończoną powierzchnię, w przeciwieństwie do dwóch pozostałych procesów.
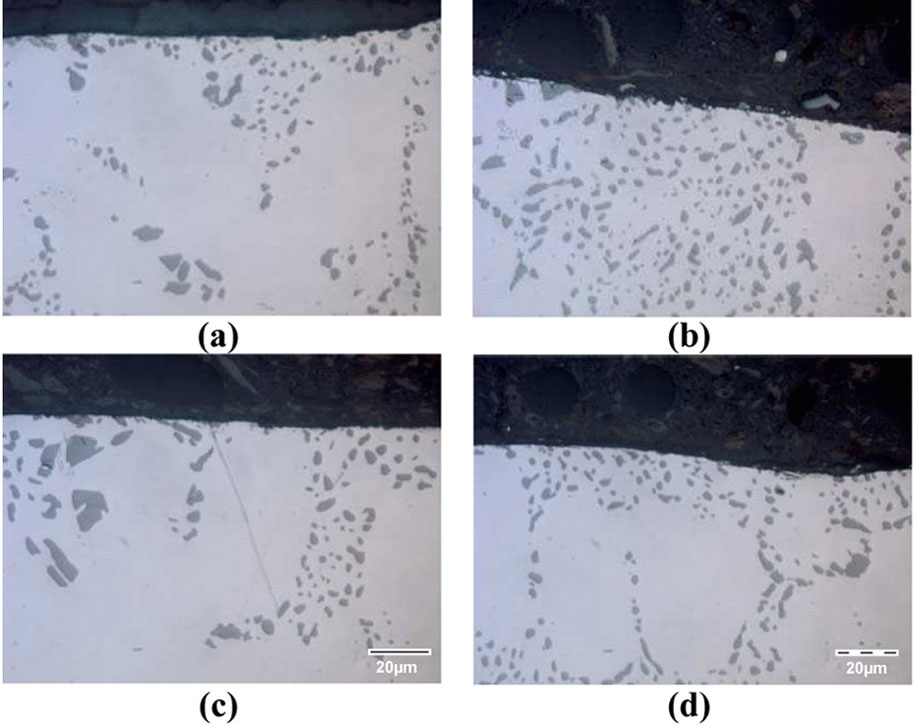
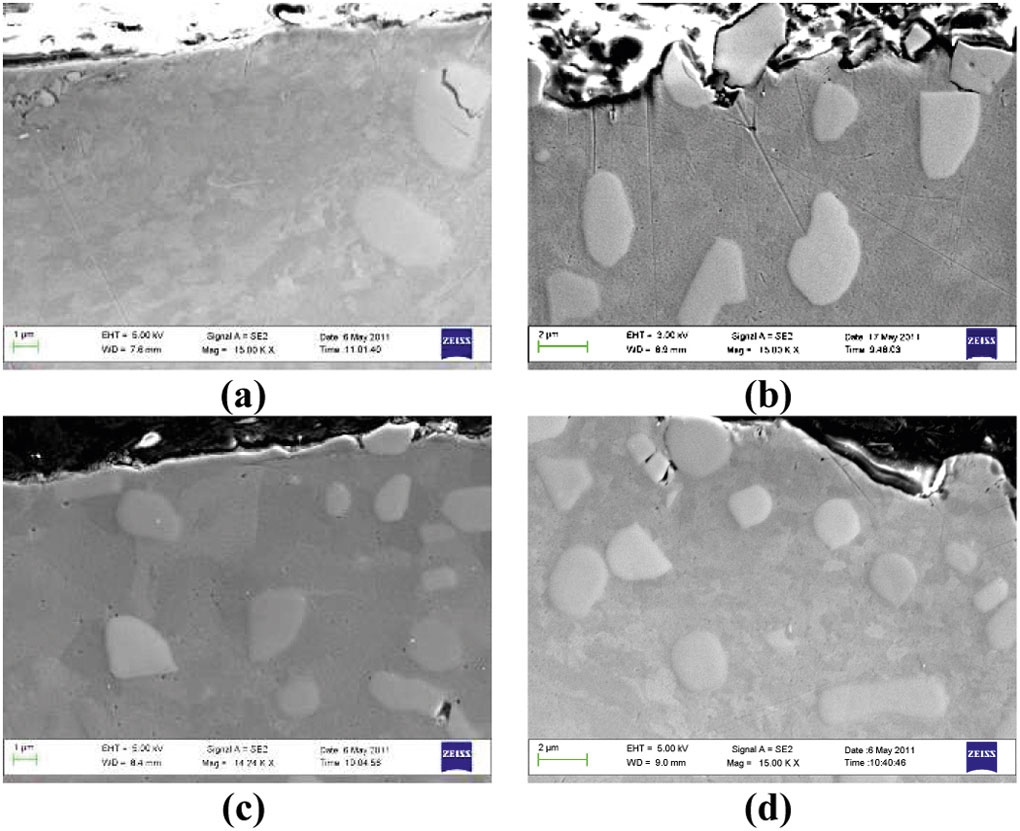
Na rysunku 6 można zaobserwować obrazy przekrojów poprzecznych dla części czterech kół blisko powierzchni. Ciemniejsze i mniejsze ziarna są cząstkami krzemu eutektycznego, natomiast świecące strefy to obszary składające się głównie z fazy α. Świecące strefy nie są pojedynczymi kryształami, ale obszarami polikrystalicznymi, co będzie omówione później. Obfitość cząstek krzemu eutektycznego została zaobserwowana podpowierzchniowo we wszystkich próbkach.
Dla procesów MC i ORGF cząstki wydają się być pokryte bardzo cienką warstwą fazy α i jak zauważono na rysunku 3, nie dociera ona do powierzchni. W próbkach bez farby usuwanej przy pomocy procesów CHSA i HTIP cząstki wyraźnie wychodzą z materiału luzem. Dla CHSA niektóre cząstki nie wydają się pozostawać w bezpośrednim kontakcie z próbką. W HTIP cząstki wyraźnie znajdują się przy powierzchni, ale nadal są zamknięte w fazie α.
Obserwacje te potwierdzają inne, które zostały dokonane poprzednio.
Według tych wyników, procesy przebiegające w oparciu o chlorek metylenu (MC) i płyny organiczne (ORGF) wydają się nie mieć wpływu na wygląd powierzchni badanego odlewu ze stopu aluminium. Pogorszenie stanu powierzchni zaobserwowano podczas dwóch innych procesów (CHSA i HTIP). Podczas gdy proces z zastosowaniem kwasu siarkowego (CHSA) przede wszystkim wytrawia fazę α, technologia obróbki cieplnej przy pomocy wysokich temperatur (HTIP) wydaje się modyfikować morfologię powierzchni fazy α i może wytrawiać cząstki krzemu eutektycznego.
Pomiary topograficzne
Pomiary topograficzne zostały zrealizowane przy pomocy trzech różnych metod z wykorzystaniem profilometru z rysikiem oraz skanującego laserowego mikroskopu konfokalnego (LSCM) i mikroskopu sił atomowych (AFM). Do badania, w celu ograniczenia wpływu krzywizny wykorzystano tylko panel. Przed usunięciem farby z panelu tego zostały wycięte oraz wypolerowane do poziomu wykończenia lustrzanego skrawki o wymiarach 2×2 cm2. W celu szybkiej oceny chropowatości w postaci średniej arytmetycznej wykorzystano profilometr z rysikiem, a mikroskopy LSCM i AFM zostały wykorzystane do zobrazowania topografii powierzchni (w 2D i 3D) z uwzględnieniem Ra (średniego arytmetycznego odchylenia profilu od średniej) oraz uzyskane dane o chropowatości w skali mikrometrycznej i nanometrycznej. Mikroskopy AFM i LSCM oferują topografię i analizę chropowatości w znacznie wyższej rozdzielczości niż profilometria.
W tabeli 2 podano wartości Ra przed i po usunięciu farby. Zgodnie z oczekiwaniami wynikającymi z charakterystyki powierzchni, chropowatość próbek z farbą usuwaną przy pomocy MC i ORGF jest bardzo bliska chropowatości polerowanej próbki, z której farba nie była usuwana. Powierzchnie z farbą usuwaną przy pomocy HTIP były nieco bardziej chropowate, podczas gdy przy pomocy CHSA - chropowatość dramatycznie wzrosła.
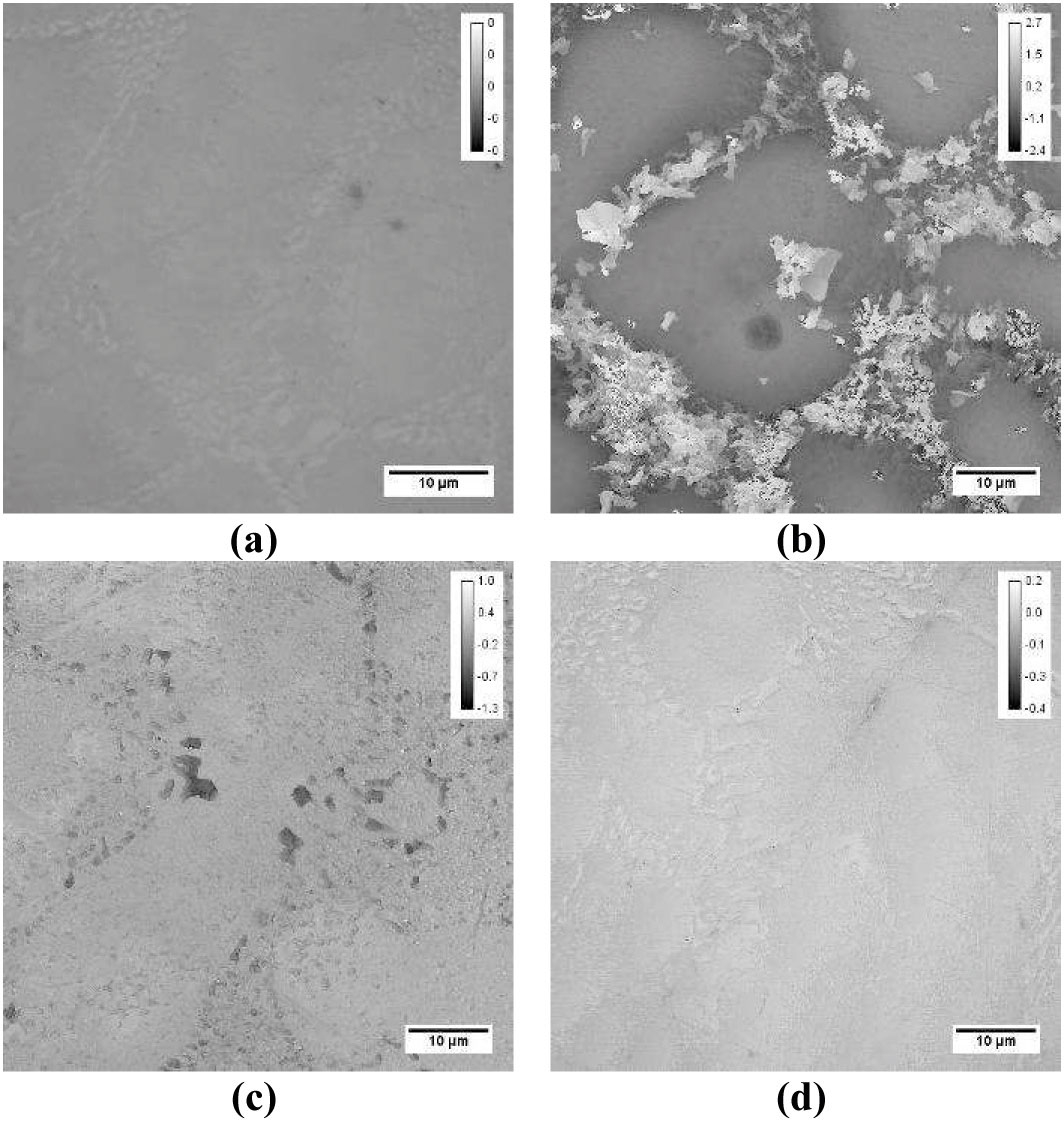
Na rysunku 7 znajduje się projekcja obrazu 2D uzyskanego przy pomocy mikroskopu LSCM każdej obserwowanej próbki. I zgodnie z oczekiwaniami pozbawione farby przy pomocy technologii MC i ORGF próbki są identyczne, natomiast powierzchnia próbki pozbawionej farby przy pomocy HTIP wydaje się nieco ostrzejsza. Zdjęcie próbki z CHSA pokazuje ciekawe właściwości związane z cząstkami eutektycznego krzemu.
Chropowatość powierzchni, Sq (średnią kwadratowa, chropowatość powierzchni) dla każdej próbki podano w tabeli 3. Do pomiaru wykorzystano całą powierzchnię obrazu, pomiaru. Wartości te są oczywiście różne od poprzednich Ra, ale mieszczą się w tym samym zakresie.
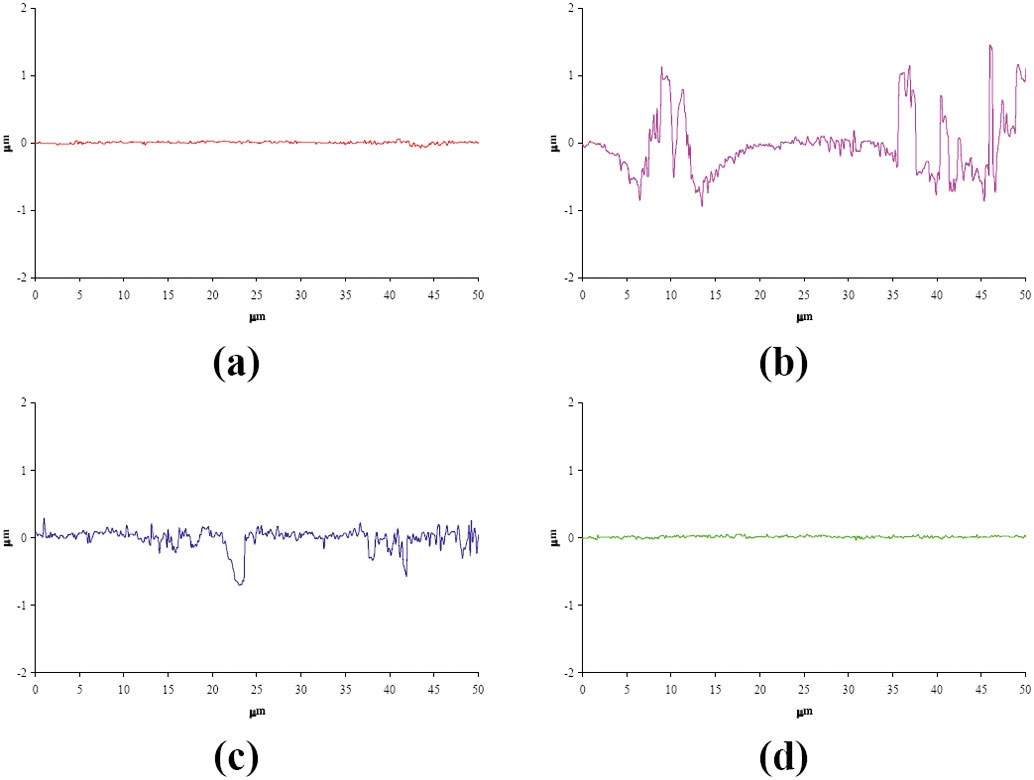
Na rysunku 8 widoczna jest wysokość profili dla każdej próbki, wyciągnięta z bazy danych mikroskopu LSCM. Widać na nim wyraźnie, że próbka, z której farba była zdejmowana przy pomocy CHSA, jest znacznie bardziej chropowata niż inne próbki. Pokazuje on także, że próbka z farbą usuniętą przy pomocy HTIP jest nieco bardziej chropowata niż próbki z farbami usuniętymi przy pomocy MC i ORGF, które są bardzo gładkie.
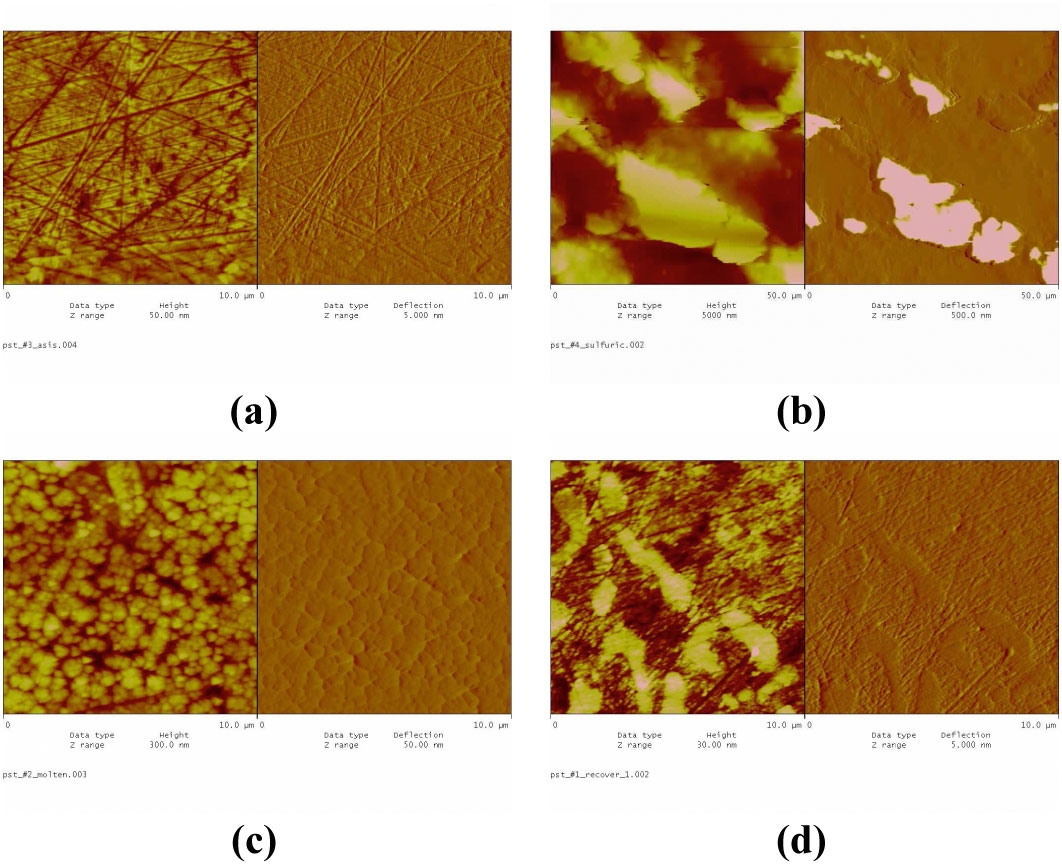
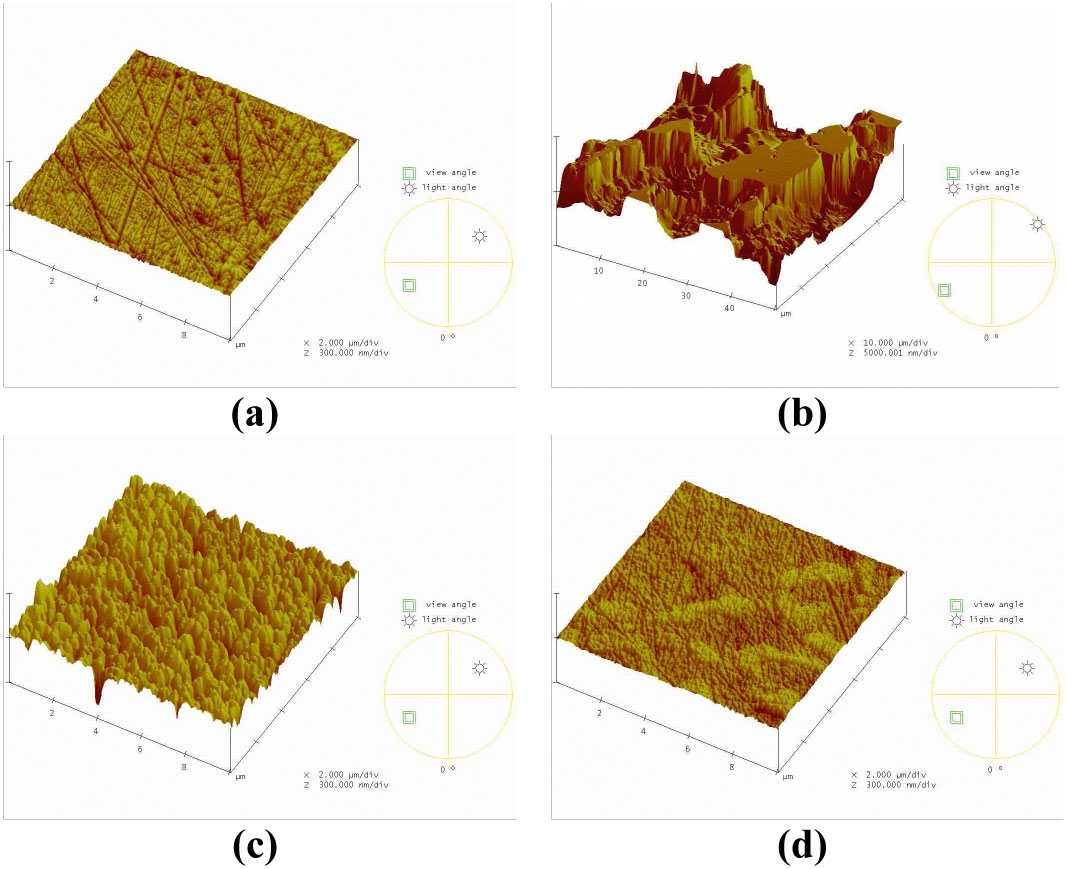
Na koniec, aby podkreślić różnicę między MC, HTIP i ORGF, przy pomocy mikroskopu AFM zostały wykonane zdjęcia topograficzne. AFM jest przydatny do badania powierzchni i właściwości materiałów, aż do szczegółów nanometrycznych. LSCM używa laserów do obrazowania i badania chropowatości. Długość fal laserów pozwala na pomiary z dokładnością zaledwie do kilkuset nanometrów. Rozdzielczość pionowa mikroskopu LSCM jest ograniczona nieznacznymi skokami luster skanujących. AFM wykorzystuje więc sondy skaningowe do rastrowego skanowania próbki. Obraz z AFM pokazuje artefakty, jeśli badane cechy będą mniejsze od informacji o nich jako takich. Obrazy z AFM w 2D i 3D widać odpowiednio na rysunku 10. Próbka z farbą usuwaną przy pomocy CHSA była zbyt chropowata dla tej metody i oglądanie obrazu w dużym powiększeniu było niemożliwe.
Powierzchnie próbek bez farby usuniętej przy pomocy MC i ORGF są gładsze niż dwie pozostałe próbki. Próbka pozbawiona farby przy pomocy HTIP okazała ciekawą właściwość: proces zdecydowanie zmienił strukturę fazy α. Próbka bez farby usuniętej przez CHSA była wytrawiona tak silnie, że metoda ta okazała się niewystarczająca do pomiaru chropowatości.
Dane o chropowatości, Ra i Rg, zostały podane poniżej. Próbki podpowierzchniowe pozbawione farby przy pomocy MC i ORGF są gładsze niż pozostałe dwie próbki. Próbka bez farby usuniętej przy pomocy HTIP znowu zademonstrowała ciekawą cechę: proces ten definitywnie zmienił strukturę fazy α. Próbka pozbawiona farby przy pomocy CHSA została wytrawiona tak mocno, że metoda ta okazała nieodpowiednia do pomiaru chropowatości. Jak stwierdziliśmy to po analizie tej próbki, uzyskane wartości chropowatości są znacznie niższe niż w przypadku pozostałych dwóch metod.
Chropowatość wydaje się być nieco wyższa dla próbki bez farby usuniętej przy pomocy technologii ORGF niż przy MC, z powodu obecności cząstek krzemu eutektycznego, szczególnie na badanym obszarze.
Po raz kolejny okazało się, że tylko dwa procesy pozwalają zachować topografię stopu aluminium: chlorek metylenu i płynne procesy organiczne, i to wraz z nienaruszonymi liniami siatki. Usuwanie farby przy pomocy kwasu siarkowego miało dramatyczny wpływ na chropowatość powierzchni podlegającej wytrawianiu. Technologia wysokiej temperatury wydaje się zmieniać mikrostrukturę fazy α i przez to zwiększać chropowatość.