





Rys. 1. Linia produkcyjna śrutowania oraz lakierowania stalowych elementów wielkogabarytowych
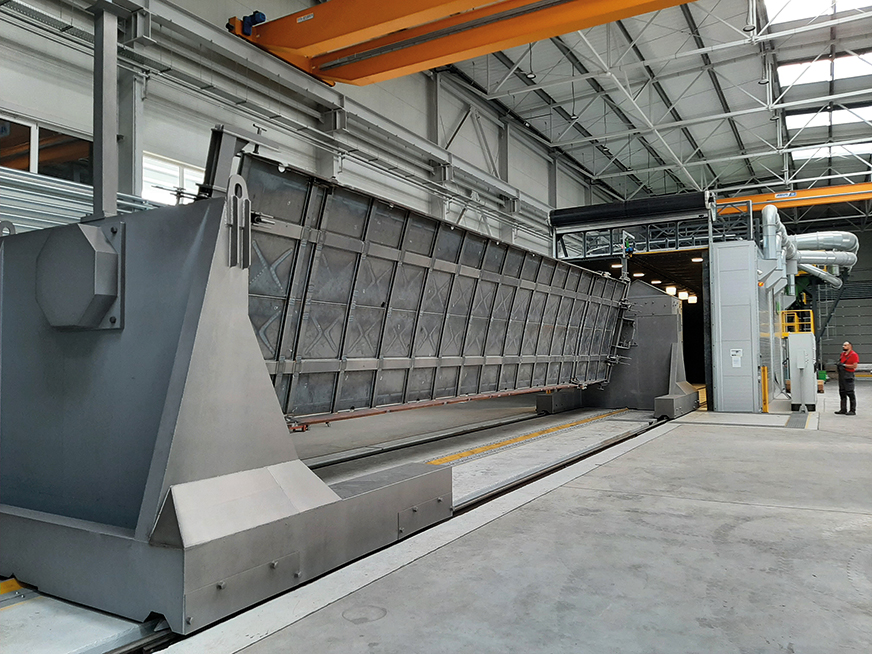
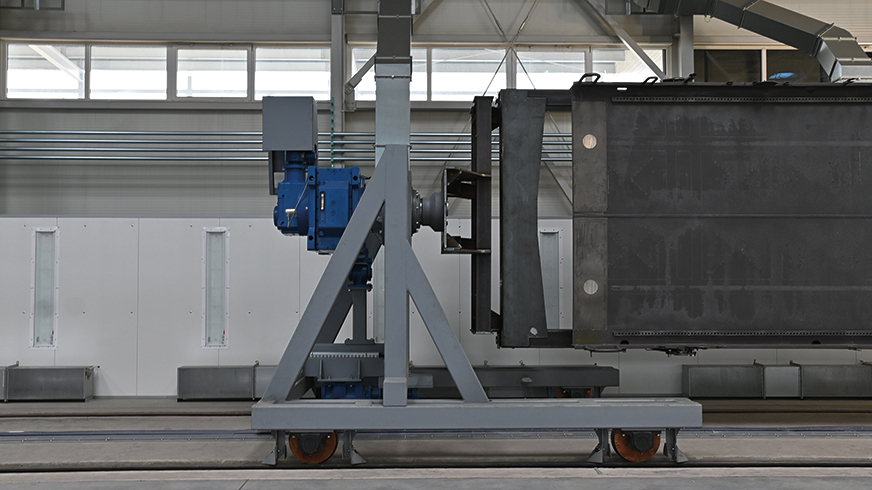
Rys. 6. Zestaw transportowy (wóz transportowy)
Cała linia śrutowania i lakierowania wyposażona jest w trzy zestawy wozów transportowych:
- pierwszy obsługuje zakres od śrutownicy do miejsca załadunku–rozładunku,
- drugi obsługuje lakiernię oraz dwa stanowiska załadunku i rozładunku,
- trzeci przeznaczony jest do transportu elementów do suszarni.
Podczas operacji śrutowania i malowania detale są obracane wokół osi z prędkością określoną w programie oraz przemieszczane w obie strony, co zapewnia równomierne oczyszczenie i pokrycie powłoką na całej długości elementu. Wrażliwe zespoły wozów transportowych pracujących w komorze śrutownicy zabezpieczone są osłonami wykonanymi z materiałów o podwyższonej odporności na ścieranie.
Komora robocza śrutownicy (rys. 7) wyposażona jest w 16 szt. wirników rzutowych o maksymalnej wydajności 380 kg wyrzucanego śrutu/min i mocy 22 kW każdy. Oczyszczanie powierzchni odbywa się w komorze wirnikowej, w której wirniki rzutowe wyrzucają na obrabiane elementy strumień śrutu z dużą energią. Wirniki rzutowe umieszczone są na odpowiednio ukształtowanych bokach komory roboczej, co gwarantuje dokładne i równomierne oczyszczanie wszystkich odsłoniętych powierzchni czyszczonego elementu. W skład zespołu wirników wchodzą także pneumatyczne dozowniki śrutu z mechaniczną regulacją ilości dozowania śrutu, mechaniczne zasuwy (odcinacze) śrutu umiejscowione nad każdym z dozowników, gumowe przewody trudnościeralne i osprzęt niezbędny do transportu śrutu.
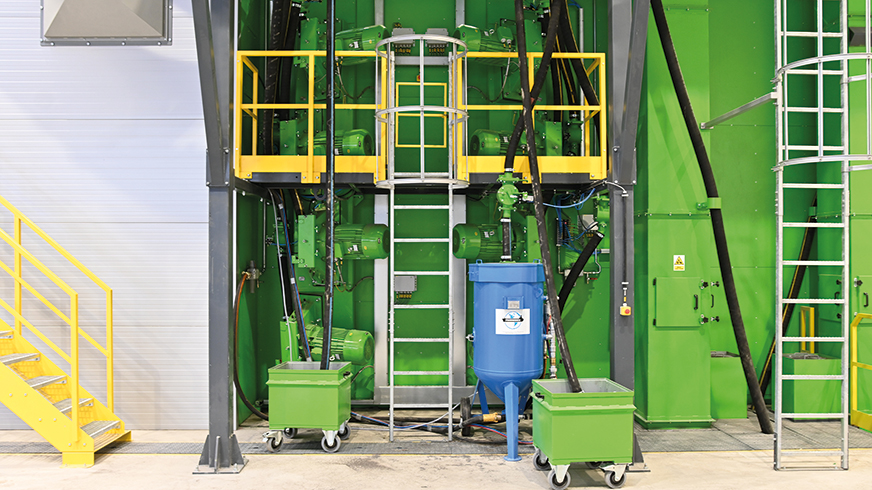
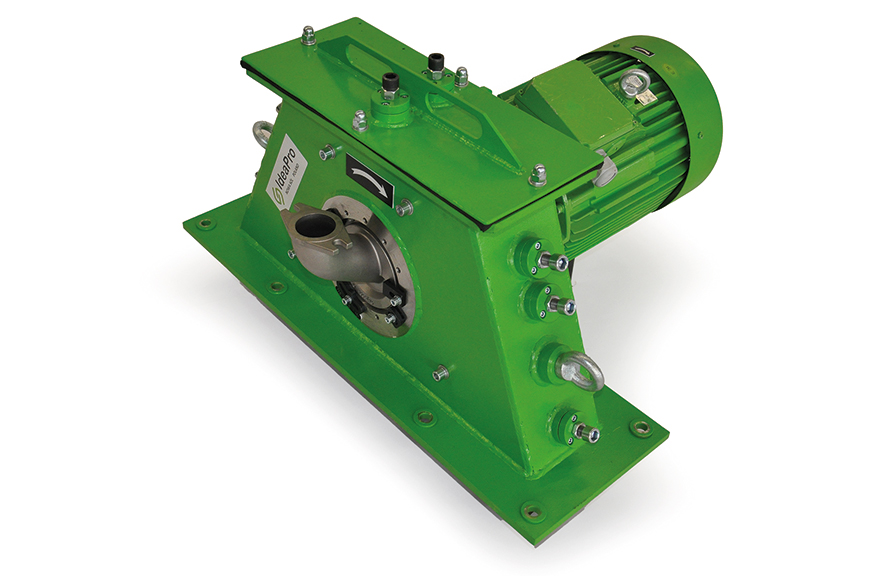
Rys. 7. Zespół wirników rzutowych
Zanieczyszczenia wraz ze śrutem przesypują się do przenośników śrubowych umieszczonych w dnie zsypów komory. Śrut opadający na podłogę w strefie wejściowej i tylnej transportowany jest do zsypów komory wirnikowej przez przenośniki zgrzebłowe.
Po przejściu elementu przez strefę działania wirników rzutowych i zatrzymaniu w komorze oczyszczania pneumatycznego, praca oczyszczarki wirnikowej kończy się w cyklu automatycznym. Następnie obsługa dokonuje wizualnej kontroli, a ewentualne poprawki wykonywane są aparatem pneumatycznym. Operator, wyposażony w środki ochrony osobistej, uruchamia obieg śrutu oraz oświetlenie komory i przeprowadza doczyszczanie.
Obieg śrutu w komorze pneumatycznej
W komorze pneumatycznej wykorzystywany jest obieg śrutu oczyszczarki wirnikowej. Śrut opadający na podłogę zbierany jest przez przenośnik zgrzebłowy i kierowany do stopy przenośnika kubełkowego (elewatora). Następnie transportowany jest do wielostopniowego separatora powietrznego, gdzie podlega oczyszczeniu i ponownie trafia do aparatu pneumatycznego.
Obieg ten stanowi system zamknięty – w trakcie pracy śrut jest nieustannie oczyszczany, a jego naturalny ubytek automatycznie uzupełniany. Czas i intensywność śrutowania sterowane są elektronicznie, zgodnie z parametrami programu dla danego elementu.
System odpylania
Śrutownica wyposażona jest w filtr zewnętrzny (rys. 8), który w trakcie pracy wytwarza podciśnienie w komorze roboczej, zapobiegając emisji pyłów na zewnątrz. Około 80% oczyszczonego powietrza zawracane jest do komory śrutownicy w celu zachowania bilansu powietrza w hali produkcyjnej. System odpylania i nawiewu jest w pełni zautomatyzowany, podzielony na strefy odpowiadające ruchowi detalu w cyklu automatycznym.
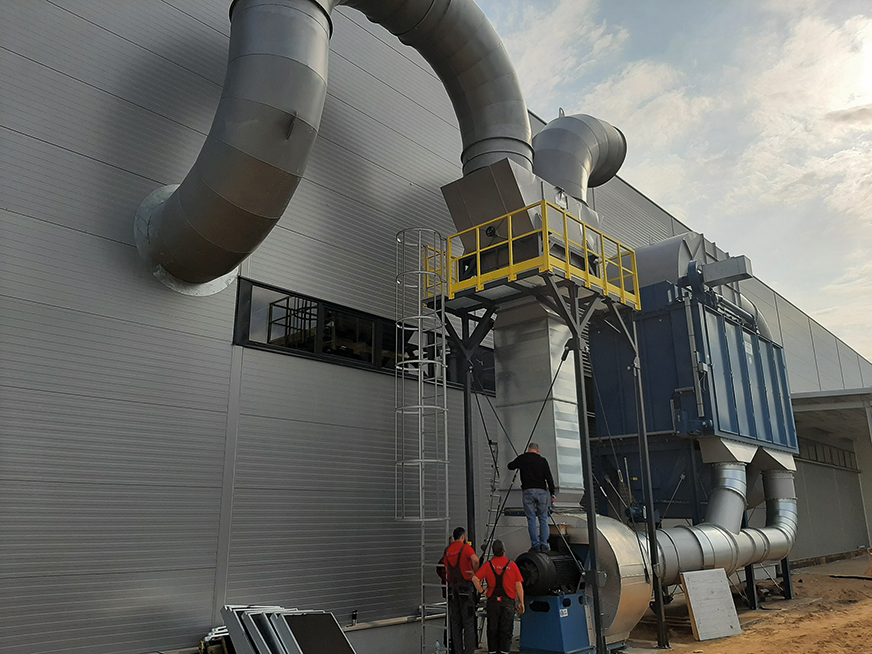
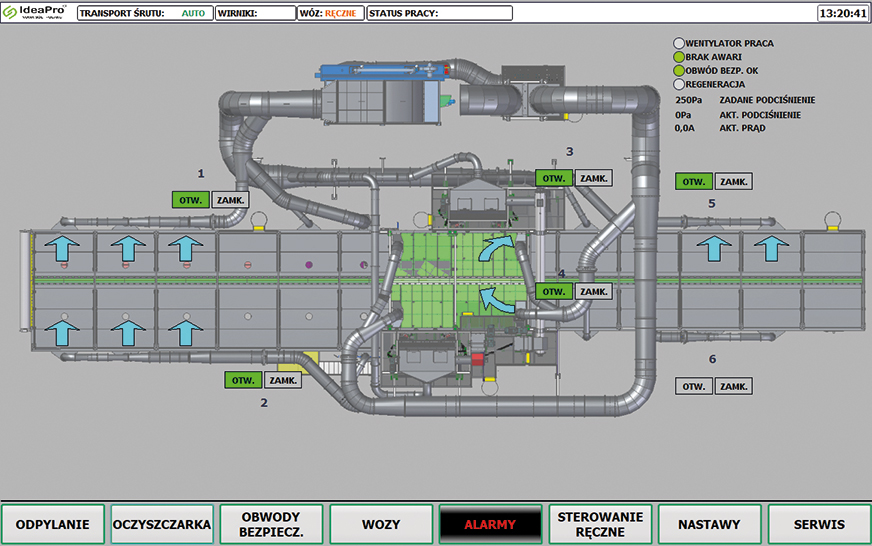
Rys. 8. System odpylania śrutownicy wirnikowej komorowej OWK-5,0x5,0x40
Śrutownica wirnikowa komorowa OWK-5,0×5,0×40 przeznaczona jest głównie do oczyszczania wyrobów stalowych w klasie Sa2,5 (wg normy PN-ISO 8501-1) z wszelkiego rodzaju stałych zanieczyszczeń powierzchniowych, takich, jak korozja, zendra, zgorzelina, zniszczona powłoka ochronna itp. jak również do szorstkowania. Efekt śrutowania i stan powierzchni przed i po śrutowaniu przedstawiony jest na rys. 9. Obecnie jest to najbardziej efektywna metoda przygotowania powierzchni pod malowanie.
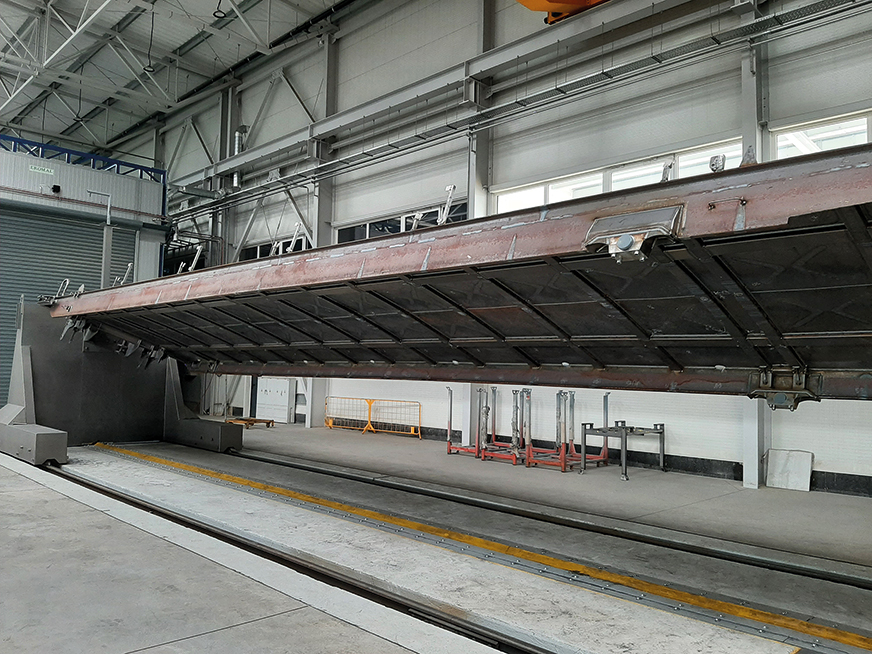
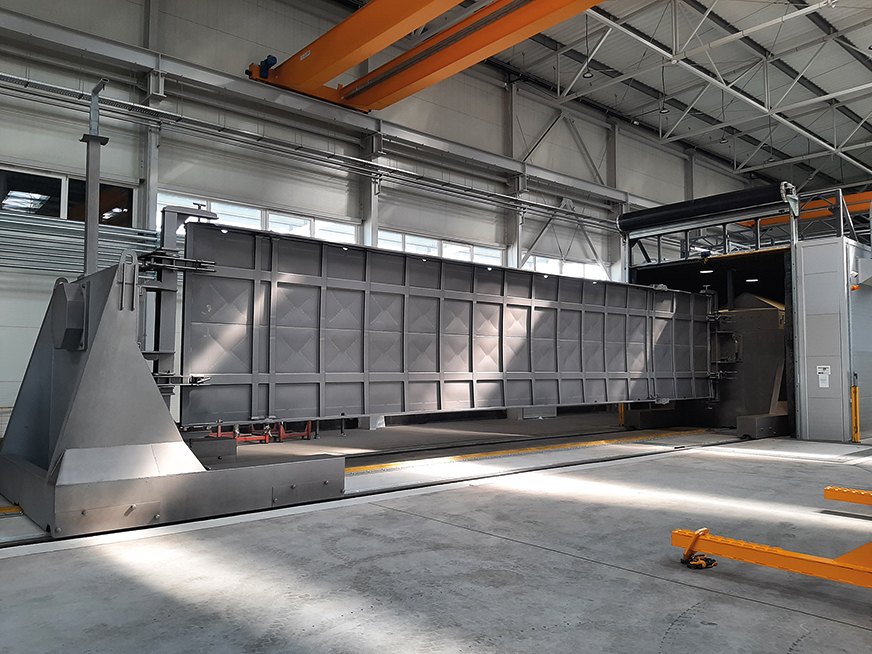
Rys. 9. Elementy przed i po śrutowaniu w śrutownicy wirnikowej komorowej OWK-5,0x5,0x40
Proces lakierowania
Po zakończeniu procesu śrutowania w śrutownicy wirnikowej oraz ewentualnym doczyszczeniu elementów w komorze oczyszczania pneumatycznego, zestaw wozu transportowego z oczyszczonym elementem przemieszcza się do stanowiska załadunku–rozładunku. Operator podwiesza element na zawiesiach suwnicy hali, następnie zwalnia jego mocowanie na wozach i unosi przedmiot, umożliwiając przejazd wozów do wnętrza komory oczyszczania. Pod podwieszony element wprowadza drugi zestaw wozów z komory lakierniczej, po czym opuszcza przedmiot i mocuje go w szczękach uchwytów. Zestaw zostaje w ten sposób przygotowany do transportu elementu w kierunku komory lakierniczej.
Lakierowanie w komorze lakierniczej (rys. 10) wykonywane jest przez roboty przemysłowe, które nanoszą powłokę na element w sposób skoordynowany z jego ruchem obrotowym wokół własnej osi, realizowanym na wozach transportowych.
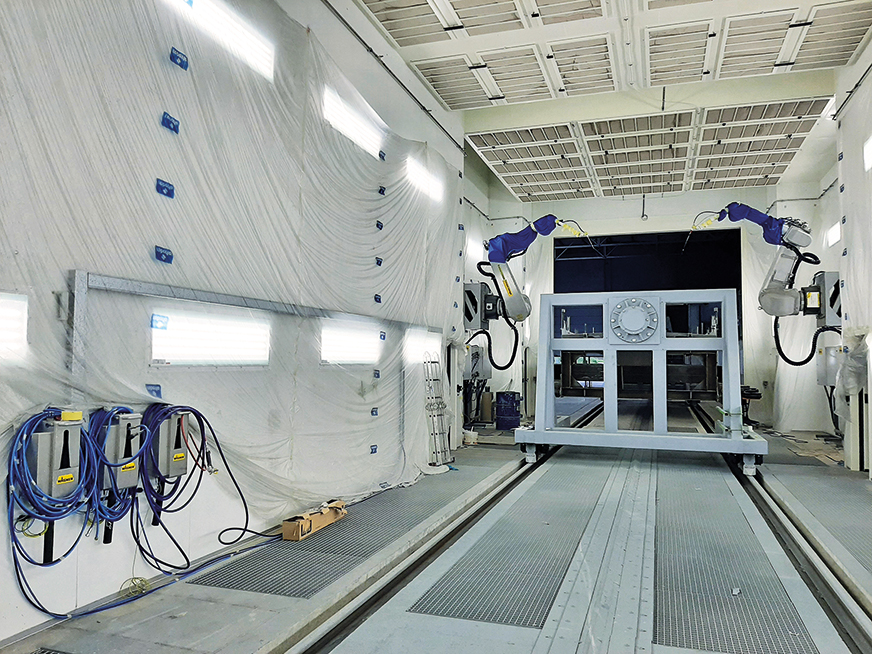
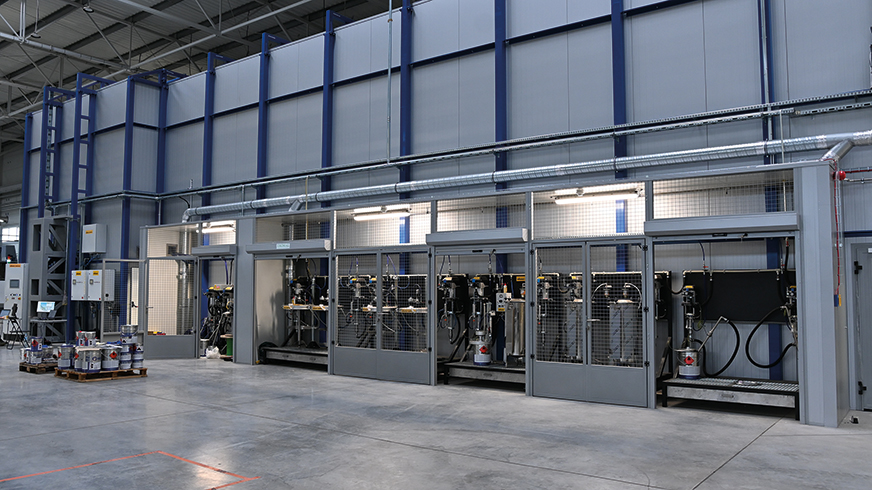
Rys. 10. Komora lakiernicza wyposażona w roboty przemysłowe do nanoszenia powłoki lakierniczej











