




a) ścierniwa metalowe, w szczególności:
- śrut ostrokątny lub kulisty staliwny albo żeliwny,
- cięty drut stalowy,
b) ścierniwa niemetalowe, w szczególności:
- piaski kwarcowe w metodach pneumatycznych mokrych i wilgotnych,
- elektrokorund,
- ścierniwa odpadowe, w tym żużel pomiedziowy, paleniskowy, wielkopiecowy,
- rozdrobnione skały i minerały,
- inne ścierniwa sztucznie wytworzone i organiczne.
Niedopuszczalne jest stosowanie do czyszczenia powierzchni suchego piasku kwarcowego, bowiem jest on ścierniwem jednorazowego zastosowania i jego ziarna ulegają zużyciu, zamieniając się w pył. Badania potwierdziły, iż zawartość wolnej krzemionki w pyle piasku kwarcowego wynosi w granicach 70-100% [1, 16]. Podczas stosowania w pomieszczeniach ścierniw z rozdrobnionych skał i minerałów, zawierających wolną krzemionkę, należy oznaczać w tym pomieszczeniu stężenie pyłu całkowitego i respirabilnego, którego wartości nie mogą być wyższe od podanych w załączniku nr 1 do Rozporządzenia Ministra Pracy i Polityki Społecznej z dnia 29 listopada 2002 r. w sprawie najwyższych dopuszczalnych stężeń i natężeń czynników szkodliwych dla zdrowia w środowisku pracy (Dz. U. nr 217, poz. 1833) [15].
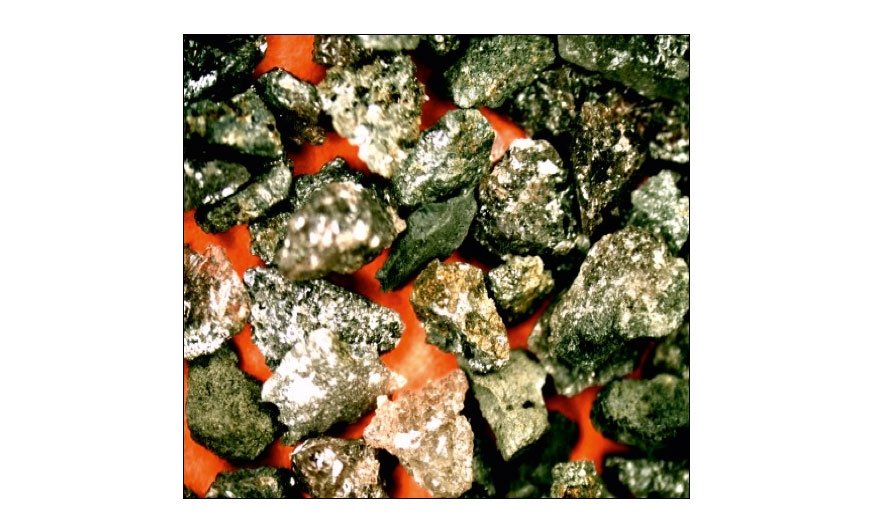
Obróbka strumieniowo-ścierna elektrokorundem znalazła przede wszystkim zastosowanie w przygotowaniu powierzchni podłoża przed naniesieniem powłok malarskich, z tworzyw sztucznych oraz metalowych. Również stosuje się ją w celu oczyszczania powierzchni elementów (stalowych, z metali kolorowych, tworzyw sztucznych) przed procesem klejenia [8, 10, 11, 17]. Warto zauważyć, że nawet po przygotowaniu stalowego podłoża do stopnia czystości Sa3 metodą obróbki strumieniowo-ściernej mogą na jego powierzchni pozostawać zanieczyszczenia chemiczne, np. chlorki czy siarczany. Wówczas zalecane jest umycie (np. w roztworze wody z detergentem) tych powierzchni przed nakładaniem powłoki [2].

Rys. 2. Elektrokorund a) zwykły, b) szlachetny.
Metody chemiczne i elektrochemiczne
Obróbkę chemiczną i elektrochemiczną przeprowadza się w celu usunięcia z powierzchni podłoża zanieczyszczeń, takich jak: oleje, smary, woski czy zanieczyszczenia jonowe, które obniżają przyczepność powłoki. Do podstawowych metod chemicznego i elektrochemicznego przygotowania powierzchni podłoża stalowego należą [1-4]:
- odtłuszczanie,
- trawienie,
- polerowanie.
Odtłuszczanie
Odtłuszczanie polega na usunięciu z powierzchni podłoża stalowego wszelkich zanieczyszczeń pochodzenia organicznego (m.in. tłuszcze roślinne i zwierzęce, mydła, oleje mineralne). Najczęściej stosowanymi substancjami odtłuszczającymi są biodegradowalne kompozycje, w skład których wchodzą nieorganiczne związki (fosforany, ługi, krzemiany, węglany) oraz organiczne (środki powierzchniowo czynne,) [1, 2, 4]. Stosowane są najczęściej następujące rodzaje odtłuszczania:
- odtłuszczanie w rozpuszczalnikach organicznych,
- odtłuszczanie w roztworach alkalicznych,
- odtłuszczanie emulsyjne,
- odtłuszczanie elektrolityczne,
- odtłuszczanie przy wykorzystaniu ultradźwięków.
Jedną z najskuteczniejszych metod odtłuszczania jest odtłuszczanie w parach rozpuszczalników, które prowadzi się w specjalnych komorach. Najczęściej stosuje się takie rozpuszczalniki, jak: benzyna, nafta, trójchloroetylen, czterochloroetylen i inne. Należy natomiast szczególną uwagę zwrócić na dużą toksyczność i palność stosowanych rozpuszczalników, które negatywnie wpływają na organizmy żywe [4, 18].
Odtłuszczanie w roztworach alkalicznych polega na zmydleniu tłuszczów (według reakcji 3.1) oraz zemulgowaniu olejów mineralnych przez alkalia [4].
(R-COO)3 – C3H5 + 3 NaOH → 3 R – COONa + C3H5(OH)3 (1)
Odtłuszczanie przeprowadza się z kąpielach alkalicznych, poprzez zanurzenie danego elementu w wannach stalowych wyposażonych w urządzenia do ogrzewania i mieszania [1, 3, 4].
W odtłuszczaniu emulsyjnym czyszczoną powierzchnię poddaje się działaniu emulsji zawierającej związki powierzchniowo czynne oraz rozpuszczalniki. Proces ten można przeprowadzać dwoma sposobami. Pierwszy z nich polega na zanurzeniu przedmiotu stalowego w rozpuszczalnikach zawierających mieszaninę emulgatorów, a następnie wypłukaniu zanieczyszczeń strumieniem wody. W drugim sposobie następuje zanurzenie lub natrysk na zatłuszczoną powierzchnię emulsji, w skład której wchodzą: aktywna kompozycja emulatorów oraz zemulgowany w wodzie rozpuszczalnik organiczny.
Kolejną skuteczną metodą odtłuszczania jest odtłuszczanie elektrolityczne oparte na zasadzie elektrolizy. Oczyszczane przedmioty umieszcza się w wannie z roztworem alkalicznym, który stanowi katodę lub anodę i podaje działaniu prądu stałego (napięcie rzędu 5÷12V). Następuje zemulgowanie tłuszczów i olejów poprzez wydzielający się w procesie elektrolizy wodór (na katodzie) i tlen (na anodzie) [1, 3, 4].











