




W tabeli 2 zestawiono efektywność poszczególnych narzędzi i urządzeń.
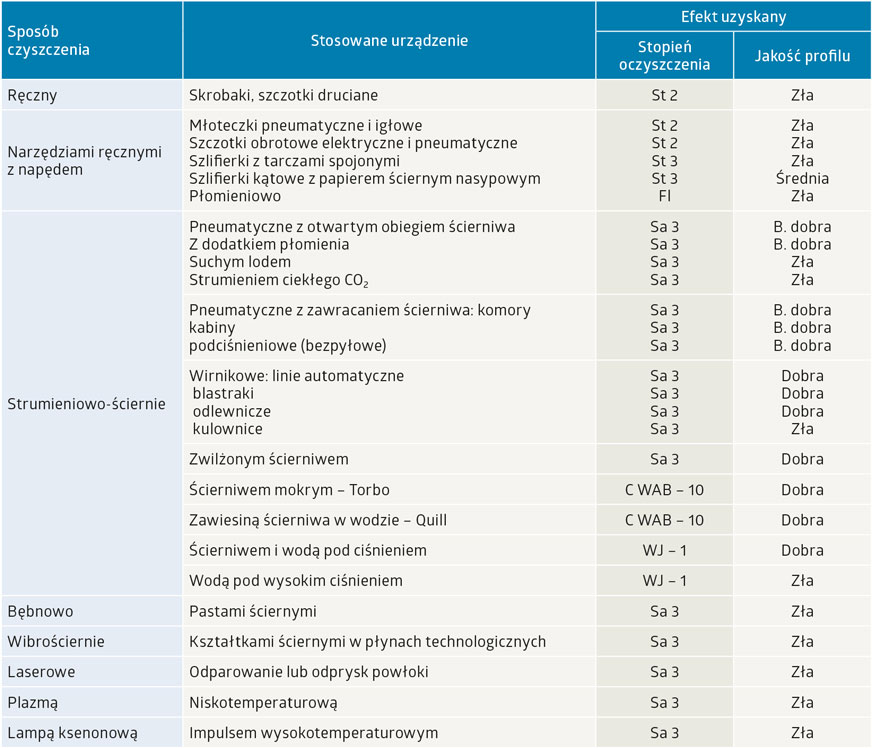
Tabela 2. Zestawienie narzędzi i urządzeń do mechanicznego przygotowania powierzchni przed nakładaniem powłok ochronnych.
Ścierniwa stosowane w obróbce strumieniowo-ściernej
Szeroka gama ścierniw i parametry ich stosowania pozwalają na bardzo precyzyjne dobranie ścierniwa zależnie od obiektu oczyszczanego strumieniowo-ściernie, tj. materiału z którego jest wykonany, kształtu i grubości ścianek, pożądanej chropowatości i oczekiwanego stopnia czystości.
W przemyśle stosuje się najczęściej śruty staliwne kuliste i ostrokrawędziowe. Do oczyszczarek wirnikowych zaleca się śruty staliwne wysokowęglowe, a ostatnio niskowęglowe. Nie niszczą one w tak wysokim stopniu poszczególnych elementów wirników rzucających śrut. Do oczyszczarek komorowych pneumatycznych stosuje się śruty staliwne wysokowęglowe najtwardsze hartowane (~64 HRC). Śruty żeliwne kuliste i ostrokrawędziowe zostały wyparte przez dużo trwalsze staliwne. Wychodzi też z użycia śrut cięty z drutu stalowego, gdyż dla oczyszczarek wirnikowych jest zbyt skrawny w początkowej fazie jego użycia, a przy obróbce pneumatycznej zbyt szybko zaokrągla się, co powoduje obniżenie uzyskiwanej chropowatości i gorszą jego jakość. Śruty chromo-niklowe stosowane są rzadko, nie dorównują walorom elektrokorundu. Stosowanie ich pod powłoki proszkowe nie zadowala użytkowników. Stosowanie zaś śrutów ostrokrawędziowych do obróbki powierzchni ocynkowanych jest niewłaściwe, bo prowadzi do zeskrawania, odspajania, a nawet zniszczenia powłoki.
W kabinach rękawowych i automatycznych stosuje się śruty staliwne ostrokrawędziowe, kulki szklane lub grys szklany, a do odpowiedzialnej produkcji elektrokorund zwykły i szlachetny oraz karborund. W oczyszczarkach pneumatycznych z otwartym obiegiem ścierniwa najczęściej stosowany jest żużel pomiedziowy. Do oczyszczarek bezpyłowych (podciśnieniowych) stosuje się śruty ostrokrawędziowe najtwardsze albo elektrokorund zwykły dla zniwelowania spadku wydajności. W piaskarkach do mokrego piaskowania typu Torbo lub Quill stosuje się piasek kwarcowy lub z lepszym skutkiem granat almandynowy „garnet”. Do piaskowania mokrego urządzeniami wysokociśnieniowymi stosuje się suchy piasek kwarcowy. Piasek rzeczny i żwiry nie są efektywne. Zastosowanie żużla pomiedziowego w tych metodach nie jest właściwe, gdyż przyśpiesza procesy korozyjne mokrej powierzchni oraz wprowadza do wód powierzchniowych toksyczne dla organizmów żywych związki miedzi.
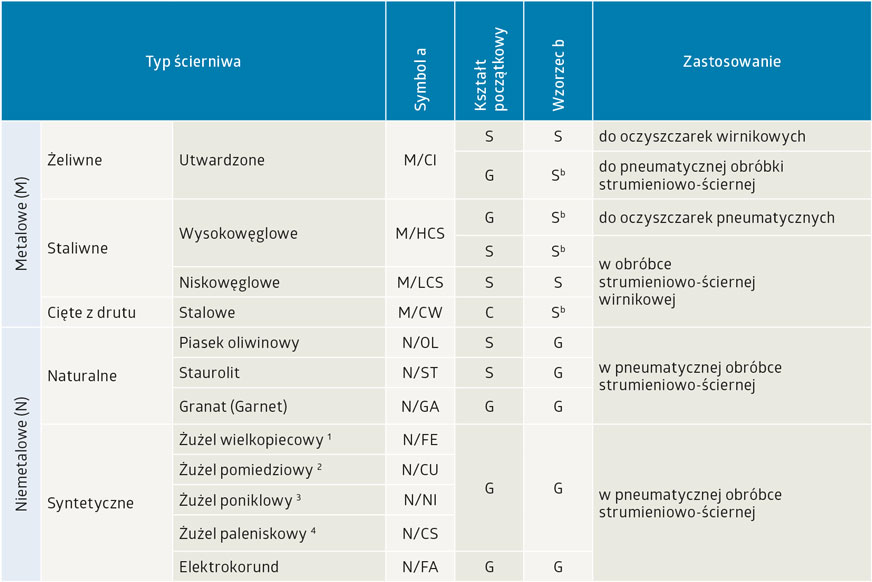
a – Wzorzec do oceny profilu powierzchni wg PN ISO 8503-2.
b – Typ ścierniwa (śruty) zmieniający swój kształt z G i C na S.
1 – Żużel wielkopiecowy – krzemian wapnia.
2 – Żużel pomiedziowy – krzemian żelaza.
3 – Żużel poniklowy – krzemian żelaza.
4 – Żużel paleniskowy – Krzemian glinu.
S – Śrut kulisty – okrągły.
G – Śrut ostrokątny – łamany.
C – Cylindryczny – ostrokątny.
Do strumieniowo-ściernego utwardzania powierzchni („kulowania”) używa się śrutów kulistych lub ciętych z drutu stalowego wstępnie zaokrąglanych oraz kulek szklanych i ceramicznych. Do utwardzania betonów i usuwania starych powłok oraz zanieczyszczeń z poziomych i pionowych powierzchni oraz nawierzchni drogowych stosuje się mobilne, bezpyłowe urządzenia śrutujące wirnikowo typu Blastrac. Usuwania powłok lakierniczych z dużej powierzchni najlepiej dokonuje się wodą pod ultrawysokim ciśnieniem UHP (~300 MPa) z wydajnością 6–10 m2/h, a przy zastosowaniu zautomatyzowanych głowic czyszczących (z 6 głowicami czyszczącymi i odsysaniem urobku) do około 300 m2/h.
Według J. Andziaka z IMP w Warszawie, poziom zanieczyszczeń powierzchni jonami rozpuszczalnymi po zmyciu wodą pod ciśnieniem jest pięciokrotnie niższy niż po metodach konwencjonalnych.
Coraz popularniejsze są metody usuwania powłok warstwa po warstwie za pomocą ścierniwa wytworzonego z tworzyw sztucznych o różnej twardości oraz ścierniw naturalnych, typu łupina orzecha, pestki dyni, ziarna zbóż itp. Stosuje się też coraz częściej do precyzyjnych prac na sucho lub mokro kwaśny węglan sodu.
Pewne zastosowanie ma też kosztowna sprzętowo obróbka zestalonym CO2 (suchym lodem) do usuwania nagarów silników, form metalowych i zdegradowanych powłok malarskich w przemyśle lotniczym o wydajności podobno rzędu 9 m2/h i kosztach o ok. 30% niższych od piaskowania.
Ciekawym urządzeniem stosowanym do prac renowacyjnych jest specjalne pneumatyczne urządzenie Sponge-Jet zaliczane do metod bezpyłowych, stosujące ścierniwa metalowe i niemetalowe zatopione w gąbczastej masie tworzywa.
W tabeli 4 zawarte są podstawowe dane o ścierniwach niemetalowych, które mogą ułatwić dóbr ścierniw do zakładanej operacji strumieniowo-ściernego przygotowania powierzchni do nałożenia powłok ochronnych.











