




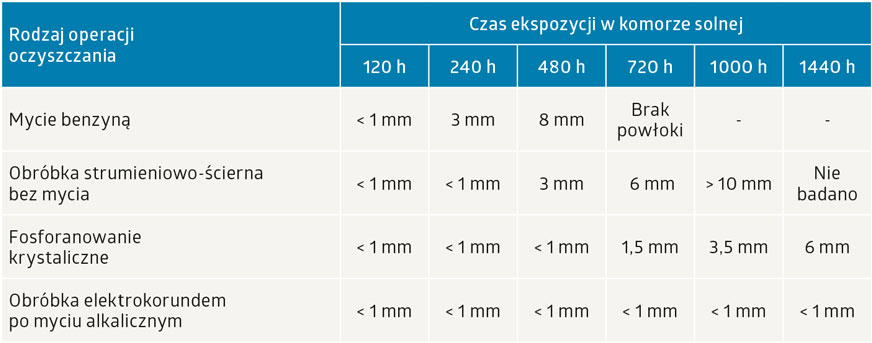
Tabela 1. Wyniki eksperymentalnego badania trwałości powłoki lakierowej w komorze solnej w zależności od sposobu przygotowania powierzchni stali wg IMP.
Powłoka cynku często wymaga wprowadzania operacji fosforanowania dla poprawy trwałości powłoki lakierowej.
Narzędzia do wstępnej obróbki mechanicznej
- Skrobanie jest wstępną ręczną metodą zgrubnego oczyszczania powierzchni konstrukcji stalowych i odlewów przed skuteczniejszymi i wydajniejszymi metodami oczyszczania powierzchni. Skrobaki ręczne mają postać płaską i trójkątną, a czasem posiadają napęd pneumatyczny. Poprzez skrobanie można uzyskać jedynie stopień przygotowania powierzchni St 2 wg PN ISO 85001-1.
- Młotkowanie za pomocą młotków pneumatycznych palcowych lub igłowych prostych i pistoletowych jest też operacją wstępną do usuwania grubych warstw rdzy, słabo przyczepnej zgorzeliny walcowniczej oraz mocno zdegradowanych powłok lakierniczych. Młoteczki pneumatyczne nie mogą być zbyt ciężkie, aby nie wytwarzać szkodliwej nierówności powierzchniowej.
- Iglicowanie stosuje się do oczyszczania wżerów korozyjnych. Uzyskuje się stopień przygotowania powierzchni co najwyżej St 2.
- Szczotkowanie stosuje się do usuwania słabo przyczepnej rdzy i zgorzeliny po skrobaniu i młotkowaniu oraz w celu oczyszczania miejsc trudno dostępnych i miejscowego odkrywania powierzchni podłoża podczas drobnych napraw ślusarskich z wydajnością od 1 do 4 m2/h. Z dużo większą efektywnością działają szczotki obrotowe z napędem pneumatycznym lub elektrycznym (do ~8 m2/h). Często przy zbyt dużych obrotach szczotek walcowych powstaje powierzchnia zbyt gładka (błyszcząca), która nie spełnia warunku dobrej przyczepności powłok ochronnych. Uzyskuje się stopień przygotowania powierzchni co najwyżej St 2. Specjalną szczotką obrotową z napędem elektrycznym Bristle Blaster firmy Monti, służącą do chropowacenia powierzchni z wydajnością 1,1 m2/h do St 2, można uzyskać chropowatość RZ do 120 µm.
- Szlifowanie tarczami ściernymi spojonymi z napędem pneumatycznym lub elektrycznym stosuje się do czyszczenia i profilowania spawów oraz do zaokrąglania ostrych krawędzi obrzeży i nierówności. Usuwa się tą metodą rdzę i nawet silnie przywartą do podłoża zgorzelinę walcowniczą. Jest to jednak bardzo pracochłonna operacja. Istnieje możliwość uzyskania nawet stopnia czystości powierzchni St 3, lecz bez potrzebnej do dobrej przyczepności powłok ochronnych chropowatości podłoża, a zwłaszcza odpowiedniego jej profilu.
- Szlifowanie papierem ściernym nasypowym za pomocą szlifierek kątowych stosowane jest powszechnie z dobrym skutkiem do usuwania starych powłok do stopnia St 3, mimo niedoskonałej chropowatości, w warsztatach lakierowania samochodów, gdyż lakiery dla motoryzacji są dostosowane do tej metody przygotowania powierzchni.
- Oczyszczanie płomieniowe realizuje się poprzez poddawanie oddziaływania płomienia acetylenowego na zwilżoną powierzchnię z prędkością 3-6 m/min pod kątem nachylenia płomienia ~45° i kształcie wylotu palnika dostosowanego do kształtu oczyszczanej powierzchni. Usuwa się w ten sposób słabo przyczepną zgorzelinę, powłoki malarskie i zanieczyszczenia organiczne oraz wysusza powierzchnię z wyrobów nie cieńszych niż 4 mm (możliwość termicznego odkształcenia) oraz wypala tłuszcze. Uzyskuje się w ten sposób stopień przygotowania powierzchni Fl 2 wg PN ISO 8501-1 (odpowiada Sa 2). Potrzebną chropowatość powierzchni uzyskuje się dopiero przez obróbkę strumieniowo-ścierną.

Specjalna szczotka obrotowa Bristle Blaster i szczotka wymienna firmy Monti.
Urządzenia do obróbki strumieniowo--ściernej powierzchni
Obróbka strumieniowo-ścierna pneumatyczna i wirnikowa jest metodą najważniejszą, gdyż tylko ona pozwala uzyskiwać najwyższy stopień przygotowania powierzchni Sa 3 wg PN EN ISO 8501-1, uzyskiwać poziom parametru chropowatości RZ i RY w szerokim zakresie, od 20 do 120 μm z wydajnością od 0,5 m2/h (warsztatowe oczyszczarki bezpyłowe) do 1000 m2/h (linie wirnikowe do czyszczenia blach i kształtowników).
Do urządzeń służących do obróbki strumieniowo-ściernej należą:
- oczyszczarki pneumatyczne z otwartym obiegiem ścierniwa (terenowe) i z zamkniętym obiegiem (komory pneumatyczne, oczyszczarki wirnikowe do wyrobów hutniczych, odlewów: ze stołem obrotowym, taśmowe, hakowe, zawieszkowe, bębnowe, rynnowe) do rur, drutów i konstrukcji
- oczyszczarki bezpyłowe chroniące środowisko naturalne (z głowicami umożliwiającymi odsysanie ścierniwa i powrót do wewnętrznego obiegu)
- oczyszczarki ze zwilżonym strumieniem ścierniwa (dysze zraszające), oczyszczarki mokrym ścierniwem (TORBO)
- oczyszczarki z zawiesiną ścierniwa w wodzie (Quill, SandBot)
- monitory wytwarzające strumienie wody ze ścierniwem pod wysokim i ultrawysokim ciśnieniem (30 do 300 MPa)
- hydromonitory czyszczące samą wodą pod ciśnieniem nawet wyższym od 300 MPa do usuwania starych powłok lakierniczych, bez możliwości chropowacenia powierzchni, głównie w stoczniach remontowych.











