




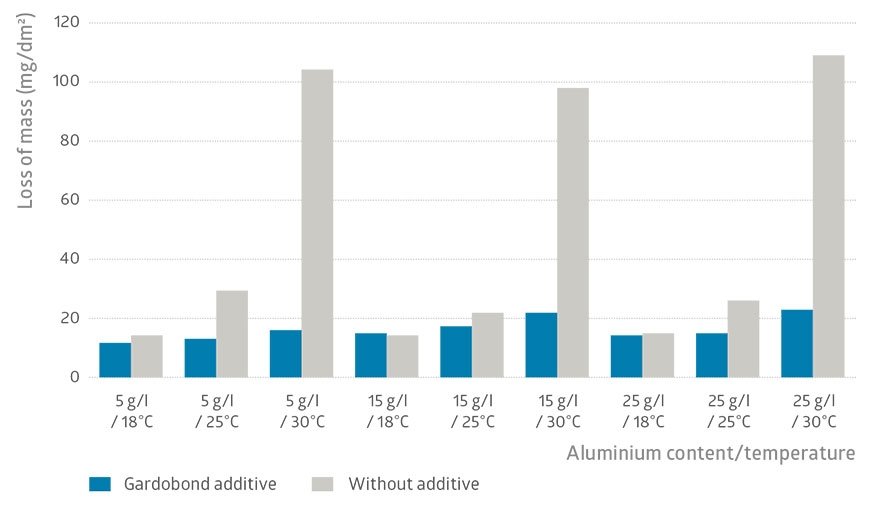
Możliwości polepszenia jakości powłoki anodowej z i bez użycia dodatków na przykładzie pomiaru ubytku masy, zgodnie z normą ISO 3210.
Krótsze czasy anodowania
Szybkość procesu anodowania może dawać różne efekty. W celu wytworzenia grubszej powłoki przy utrzymaniu standardowych parametrów, na przykład w zastosowaniach architektonicznych, należy pamiętać, że przy wzroście grubości powłoki czas procesu się wydłuża, aż do momentu, kiedy powłoka osiągnie maksymalną grubość. Dzieje się tak, ponieważ jej formowanie i rozpuszczanie (na skutek reakcji z kwasem siarkowym) pozostają w równowadze.
Empiryczny wzór do obliczeń wygląda następująco:
Grubość (µm) = 0,3 × gęstość prądu [A/dm2] × czas [min]
Przy standardowej gęstości prądu 1,5 A/dm2 rzeczywiste wielkości są następujące:
10 mikronów powłoki anodowej = ok. 18 min
20 mikronów = ok. 40 min.
Zatem widać wyraźnie, jaki wpływ ma gęstość prądu na poprawę wydajności (poprzez redukcję potrzebnego czasu).
Jednakże technicznie najważniejszym skutkiem tak zmodyfikowanego procesu anodowania jest znaczna poprawa jakości powłok anodowych i ich uszczelniania.
Prowadzenie procesu anodowania w wyższych temperaturach powoduje rozpuszczanie się większej powierzchni powłoki na skutek trawienia kwasem, czego konsekwencją jest zwiększona średnica porów anodowych. Zmniejsza się gęstość powłoki anodowej, co pogarsza ogólną jakość powłoki. Ma to negatywny wpływ na szczelność oraz odporność powłoki na ścieranie i korozję.
Zastosowanie odpowiednich dodatków może zapobiec pojawieniu się wspomnianych niepożądanych skutków. Ilustracja 1 pokazuje strukturę powierzchni przy różnych temperaturach i różnej zawartości glinu w kąpieli. Zastosowanie innowacyjnych dodatków powoduje, że pory w materiale mają ten sam rozmiar w 25°C, co w kąpieli bez dodatków przy temperaturze 19°C.
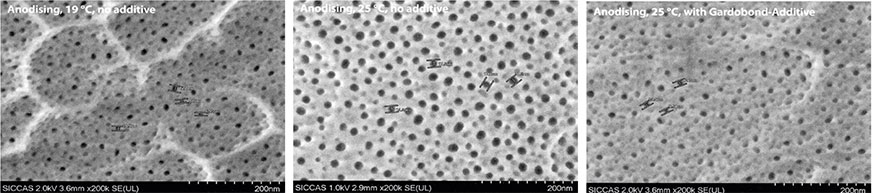
Pomimo wyższej temperatury anodowania zastosowanie dodatku GBA H7526 daje w efekcie taką samą strukturę/jakość powierzchni (dół), jak przy standardowych parametrach (góra), wobec gorszej jakości powierzchni przy wysokiej temperaturze anodowania bez użycia dodatku (środek).
W efekcie dodatek do kąpieli może przynieść znaczną poprawę jakości powłoki. Ilustracja 2 przedstawia możliwości poprawienia jakości powłoki anodowej, na przykładzie pomiaru ubytku masy, zgodnie z normą ISO 3210, przy procesie anodowania z zastosowaniem dodatków oraz bez ich użycia.
Zestawienie zalet nowego dodatku
- zwiększenie wydajności procesu jako rezultat skrócenia czasu procesu anodowania
- oszczędność energii do 40%, a w efekcie niższe sumaryczne koszty energii (prąd oraz chłodzenie)
- mniejsze koszty odpadów stałych z neutralizacji, dzięki niższemu stężeniu kwasu siarkowego w wodzie ściekowej
- poprawiona jakość powierzchni w wyższej temperaturze procesu
Oliver Katschmarek
Chemetall GmbH
Tłumaczenie Piotr Cholewiński











