




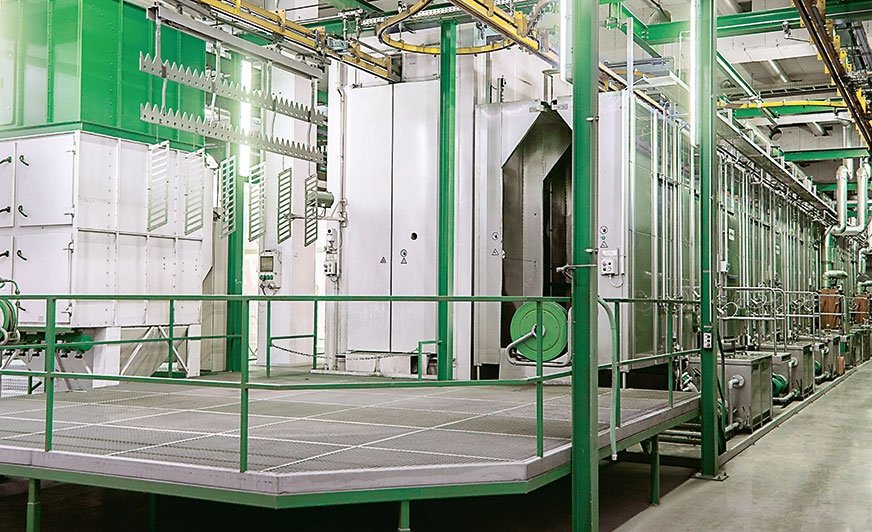
Rys. 1. Połączenie innowacyjnych procesów przygotowania powierzchni i w dużej mierze zautomatyzowanej pracy linii przygotowania powierzchni oferuje ogromny potencjał w zakresie ochrony zasobów.
Niskotemperaturowe procesy fosforanowania cynkowego
Technologia cienkowarstwowa jest dobrą alternatywą dla tradycyjnego fosforanowania cynkowego. Jednak niskotemperaturowe procesy fosforanowania cynkowego dają również podobne wyniki w połączeniu z cyfrową technologią pomiaru i sterowania, a także są znacznie bardziej opłacalne i nie wymagają żadnych prac związanych z modernizacją instalacji.
Tradycyjne trójkationowe fosforanowanie o niskiej zawartości cynku jest wciąż najnowocześniejszym sposobem chemicznej obróbki wstępnej metali, zwłaszcza w połączeniu z katodowymi systemami elektropowlekania (KTL). Proces ten, sięgający lat 80. XX wieku, na walcowanej na zimno stali samochodowej i wydajnej katodowej powłoce zanurzeniowej, ma potencjał spełnienia wysokich wymagań dotyczących podejścia korozji <1 mm na nacięciu po 1008-godzinnym neutralnym teście mgły solnej (NSS). Podobne wyniki osiągnięto dzięki procesom cienkowarstwowym lub nanotechnologicznym, które są popularne od około dziesięciu lat. Ze względu na grubość warstwy, która jest około 20–50 razy wyższa, fosforanowanie cynkowe daje przede wszystkim większą ochronę korozyjną na krawędzi. Po 1008-godzinnym neutralnym teście mgły solnej podejście korozji jest znacznie niższe w porównaniu z nanotechnologią. Ze względu na dobrze znaną wydajność fosforanowania cynkowego wielu użytkowników nadal unika przejścia na technologię cienkowarstwową i jest zmuszonych zmagać się z różnymi problemami, takimi jak wysokie generowanie szlamu i zalegający kamień w rurach i na ścianach wanien.

Rys. 2. Po lewej: Stalowa płytka testowa z fosforanowaniem cynkowym LT w temperaturze kąpieli 35°C, po prawej: Stalowa płytka testowa z fosforanowaniem cynkowym LT w temperaturze kąpieli 50°C.
Od fosforanowania po technologię cienkowarstwową
W związku z tym dział obróbki przygotowania powierzchni w Chemische Werke Kluthe postanowił znaleźć rozwiązanie, które umożliwi klientom bezproblemowe przejście z technologii fosforanowania na technologię cienkowarstwową. Ważnym aspektem była trwałość w zakresie ochrony surowców i zapotrzebowania na energię. Ponadto proces musiał współgrać z różnymi metalami oraz różnymi metodami natryskowymi i zanurzeniowymi, wykorzystywać znane już technologie i musiał obniżać koszty. Były to warunki wstępne do znalezienia procesu o niskiej temperaturze stosowania, jak również o niskim zużyciu produktów chemicznych i wytwarzania osadów. Musiała również istnieć możliwość wykorzystania procesu w istniejących zakładach bez jakichkolwiek prac związanych z modernizacją, a także powinien on ograniczyć koszty konserwacji i obsługi instalacji obróbki wstępnej do minimum.
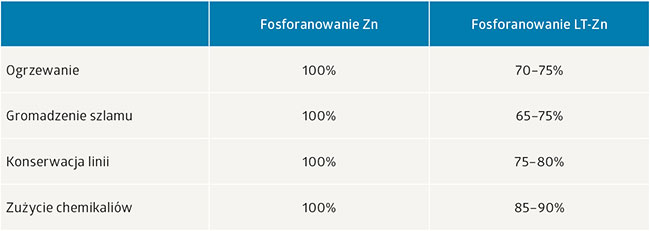
Tabela 1. Oprócz oszczędności kosztów w zakresie energii grzewczej i mniejszej generacji osadu, technologia niskotemperaturowa daje również mniejsze zużycie chemikaliów i redukuje koszty konserwacji.
Wysoka ochrona przed korozją przy niskich kosztach
Testy porównawcze, zarówno z konwencjonalnymi procesami fosforanowania cynkowego z Kluthe, jak i z procesami konkurencji wykazały, że wymagania przemysłu motoryzacyjnego w zakresie przyczepności farby i ochrony przed korozją są w pełni spełnione zarówno w przypadku katodowego malowania zanurzeniowego, jak i pełnego nakładania farby. Przed fosforanowaniem cynkowym powierzchnie detali muszą być poddawane aktywacji. Aktywacja ta tworzy aktywne centra na powierzchni, gdzie warstwa fosforanowa zaczyna się najpierw rozwijać.
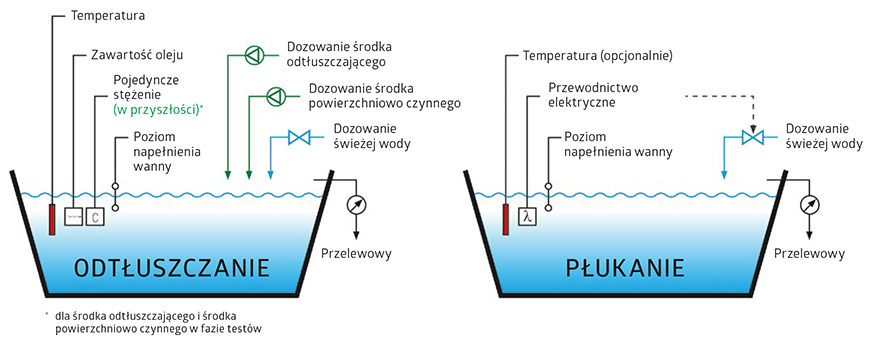
Rys. 3. Schematyczne przedstawienie zmiennych pomiarowych i dozujących, które są już rejestrowane i kontrolowane dzisiaj lub w najbliższej przyszłości.
Zautomatyzowana technologia pomiaru i kontroli dla bezawaryjnych procesów
Procesy chemiczne często nie są uważane za kluczowe pod względem kompetencji w przemyśle obróbki metali. Linia do obróbki wstępnej i lakierowania jest zazwyczaj wąskim gardłem. Często istnieje wiele maszyn procesowych, ale tylko jedna linia do lakierowania. Niezbędny jest solidny, bezawaryjny proces i wysoka wydajność zakładu produkcyjnego. Zautomatyzowane zbieranie danych oraz dozowanie chemikaliów procesowych i wody umożliwiają prowadzenie procesu obróbki wstępnej w ograniczonym zakresie kontroli. Oszczędza to zasoby chemiczne i zmniejsza obciążenie pracą. Tabela 2 przedstawia kilka metod monitorowania kąpieli. Rozróżnia się metryki, które można uzyskać we wszystkich kąpielach obróbki i te, które są specyficzne dla niektórych substancji chemicznych. Na przykład zawartość oleju określa się w kąpieli odtłuszczającej, natomiast zawartość metali tworzących powłokę określa się w kąpieli do konwersji. Ponadto należy zauważyć, że kąpiele płuczące są również aktywnymi kąpielami, które wymagają sprawdzenia i kontroli. Rysunek 3 przedstawia schematyczną reprezentację zmiennych pomiarowych i dozujących, które są już rejestrowane i kontrolowane dzisiaj lub w najbliższej przyszłości.











