




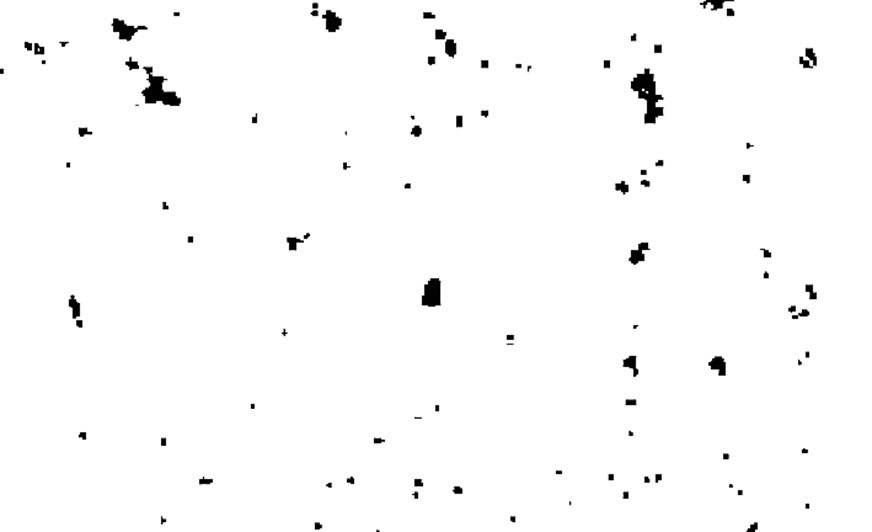
Rys. 1. Graficzne odwzorowanie stopnia skorodowania Ri 3 na podstawie PN-EN ISO 4628-3/2016.

Stopnie skorodowania stali.
Trzecia część normy pt. „Zasady projektowania” nie uległa zbyt istotnym zmianom. Nadal zwraca się szczególną uwagę na:
- dostępność do zabezpieczanych elementów
- wielkość szczelin, otworów itp. w celu umożliwienia wykonania poprawnego czyszczenia i malowania
- stosowanie rozwiązań zapobiegających powstawaniu pułapek korozyjnych,
- połączenia śrubowe i nitowane
- połączenia różnych metali – zapobieganie korozji galwanicznej
- obszary zamknięte, np. w konstrukcjach skrzynkowych
- unikanie szczelin
- stosowanie spawów ciągłych itp.
Nowością jest zalecenie, aby konstrukcje projektowane na trwałość długą i bardzo długą eksploatowane w środowiskach kategorii C4 i cięższych miały przygotowywane spoiny, krawędzie i inne obszary z wadami powierzchni w stopniu P3 zgodnie z PN-EN ISO 8501-1/2008.
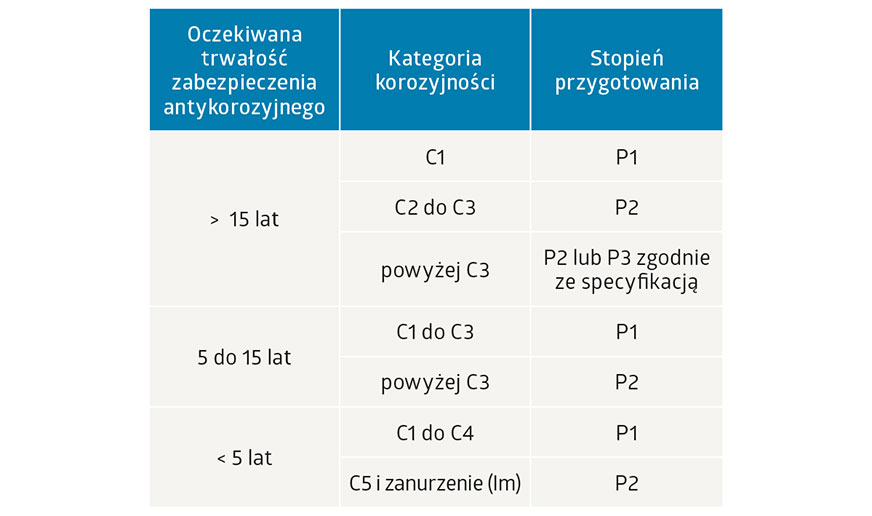
Szkoda, że nie zadbano o jednolite zapisy w obu normach, bo wymienione różnice mogą być przedmiotem sporów pomiędzy producentami farb, wykonawcami i inwestorami. Mam świadomość, że lepszy stopień przygotowania podłoża, w tym usunięcia wad powierzchni, spawów itp. to dodatkowy koszt, jednak uważam, że do pracy powłok w zanurzeniu, a nawet powłok pracujących w warunkach częstej lub permanentnej kondensacji wilgoci powinno zalecać się stopień przygotowania P3, podobnie jak w środowiskach powyżej C3, szczególnie dla okresu trwałości długiego i bardzo długiego.Część czwarta nie uległa wielu zmianom. Najistotniejsze to wprowadzenie do rodzajów podłoży powierzchni po obróbce chemicznej i usunięcie przygotowania powierzchni metodą płomieniową. W normie wymienione są następujące rodzaje podłoży:
- niepokryte powierzchnie „gołej stali”, których zanieczyszczeniem jest zgorzelina walcownicza (zendra), produkty korozji i inne zanieczyszczenia powinny być oceniane zgodnie z normą PN-EN ISO 8501-1
- powierzchnie pokryte warstwą metalu:
– powierzchnie pokryte metalami natryskiwanymi cieplnie – cynkiem, aluminium i ich stopami zgodnie z normą PN-EN ISO 2063 cz. 1 i 2
– powierzchnie cynkowane zanurzeniowo na gorąco (hot dip galvanizing) zgodnie z PN-EN ISO 1461
– powierzchnie cynkowane elektrolitycznie
– powierzchnie szerardyzowane – otrzymane poprzez ogrzewanie elementów stalowych w pyle cynkowym – cynkowanie dyfuzyjne
- powierzchnie oczyszczone strumieniowo-ściernie i pokryte gruntem do ochrony czasowej zgodnie z PN-EN ISO 10238
- inne powierzchnie pomalowane – powierzchnia stali lub powierzchnia stali pokrytej warstwą metalizacyjną, która została pomalowana
- powierzchnie po obróbce chemicznej – przydatne do niektórych specyficznych zastosowań. Obróbka chemiczna może mieć na celu zwiększenie odporności korozyjnej i/lub poprawę przyczepności farby do podłoża. W normie obróbka chemiczna odnosi się do powierzchni stalowych ocynkowanych ogniowo, ocynkowanych galwanicznie i szerardyzowanych. Obróbka chemiczna obejmuje specjalne czyszczenie, a następnie samą obróbkę chemiczną prowadzoną przez nanoszenie odpowiednich środków metodą rozpylania, polewania lub zanurzenia, zwykle kończy się etapem płukania. Producent farby powinien potwierdzić możliwość jej nanoszenia na tak przygotowaną powierzchnię.
Metody przygotowania powierzchni nie uległy istotnym zmianom w odniesieniu do poprzedniego wydania z tą różnicą, że usunięto i tak prawie niestosowaną metodę czyszczenia płomieniem.
Na zakończenie tej części warto wspomnieć, że dla oceny trwałości systemów malarskich nakładanych bezpośrednio na stal przyjęto minimalne przygotowanie podłoża Sa 2½ ze stopni skorodowania A, B i C (PN-EN ISO 8501-1), przy czym dla wszystkich gruntów cynkowych wymagany profil chropowatości to G zgodnie z PN-EN ISO 8503-1. Bardziej szczegółowo omówimy te zagadnienia przy omawianiu piątej części normy w kolejnym artykule z tego cyklu.
Michał Jaczewski
michał.jaczewski@tikkurila.com
- Brak daty przy numerze normy automatycznie oznacza odwołanie do najnowszej wersji, czyli w tym przypadku wydania z 2016 r.
- Ze względu na brak możliwości cytowania norm bez zgody PKN wytyczne przedstawiono w interpretacji obejmującej niewielkie zmiany wprowadzone przez autora.
- W przypadku malowania renowacyjnego rzadko jest możliwość wprowadzania zmian konstrukcyjnych umożliwiających np. likwidację pułapki korozyjnej, jednak na ogół można ustalić odrębny i skuteczny system zabezpieczenia takich miejsc (uwaga autora).
- Pojęcie szerardyzacja jako wyraz jest spotykane niezwykle rzadko, nie występuje w większości słowników, nawet technicznych, można też spotkać spolszczony zapis szeradyzacja. Dostępne źródła drukowane, w tym normy i poradnik „Ochrona przed korozją” (wydanie z 1986 r.), posługują się terminem szerardyzacja, więc taki zapis należy uznać za prawidłowy.
- W przypadku stanu wyjściowego D stawiane jest wymaganie skonsultowania dobranego systemu z producentem farb.











