Obok klasycznego fosforanowania cynkowego, w technice obróbki powierzchniowej przyjęły się obecnie oparte na cyrkonie metody alternatywne, głównie w połączeniu z powłokami organicznymi w technologii proszkowej lub lakierowania na mokro. Nawet w dziedzinie powlekania metodą elektrozanurzeniową można znaleźć wiele zastosowań wykorzystujących cyrkon. Mimo różnorodnych zalet, system taki ma jedną istotną wadę. Nie zapewnia ochrony lub zabezpiecza jedynie w niewielkim stopniu przed korozją odkrytych powierzchni lub przed zużyciem, co w wielu przypadkach jest zabiegiem koniecznym, który zapewnia metoda fosforanowania cynkowego. Tutaj sprawdzają się metody fosforanowania cynkowego dostosowujące produkt antykorozyjny do zastosowania.
Do obróbki powierzchniowej stali, która jest wykorzystywana bez dodatkowej powłoki dekoracyjnej lub antykorozyjnej, przyjęły się grube powłoki fosforanowe. W metodzie tej na powierzchniach substratu wytwarza się warstwę fosforanu o strukturze krystalicznej lub lekko porowatej. Często stosuje się ją do obróbki śrub oraz innych elementów połączeniowych. Aby wydłużyć okres magazynowania lub zwiększyć odporność na korozję, z reguły stosuje się dodatkową obróbkę uzupełniającą w postaci środka antykorozyjnego, np. oleju, emulsji woskowej czy zwykłej emulsji. Im wyższe są wymagania wobec elementu, tym bardziej skomplikowana jest obróbka dodatkowa. Ponieważ w przypadku omawianych elementów chodzi o drobne części, stosuje się metodę zanurzeniową w urządzeniach bębnowych do obróbki materiału sypkiego. Proces jest podzielony na następujące pojedyncze etapy (ilustracja 1).
Rozwiązanie systemowe w zakresie obróbki wstępnej oraz ochrony antykorozyjnej
Dla optymalnej ochrony elementów istotne znaczenie ma dobór właściwego środka antykorozyjnego, a także odpowiednie dobranie parametrów kąpieli do systemu fosforanowania. Mimo że powłoka fosforanu cynku sama w sobie zapewnia już określoną ochronę antykorozyjną, nawet jeśli w niewielkim stopniu, to ważne jest wytworzenie zamkniętej powłoki fosforanowej. Musi ona jednak być dostatecznie gruba i porowata, aby przyjąć jak największą ilość środka antykorozyjnego. Grubość powłoki fosforanowej można bardzo łatwo regulować stężeniem produktu oraz sterować ustawionymi proporcjami kwasu w ramach stosunku wolnego kwasu do kwasu ogółem.
Przeprowadzanie próby
Do naszych testów zastosowano rozmieszczenie przedstawione na ilustracji 1 oraz fosforanowanie cynkowe DECORRDAL 50-16, a także różne środki antykorozyjne CUSTOS 10-15, CUSTOS 10-27 i CUSTOS 10-38. Za substrat posłużyły nieobrobione śruby z drutu do powlekania metodą zanurzania na zimno (DIN EN 10263:2002-02). Próbki w postaci materiału sypkiego zostały poddane kompletnemu procesowi w bębnie w wersji laboratoryjnej dla stworzenia realnych warunków. Poprzez proporcje kwasu w kąpieli fosforanów cynku ustawiono różne ciężary warstw. Parametry testowe są przedstawione w tabeli 2.
Poddane takiej obróbce elementy po wysuszeniu opatrzono odpowiednią warstwą oleju i pozostawiono na 24 godziny do wyschnięcia lub odparowania rozpuszczalników.
Wyniki prób
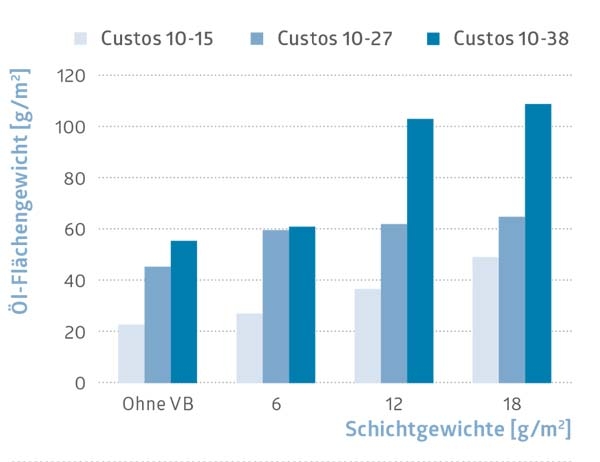
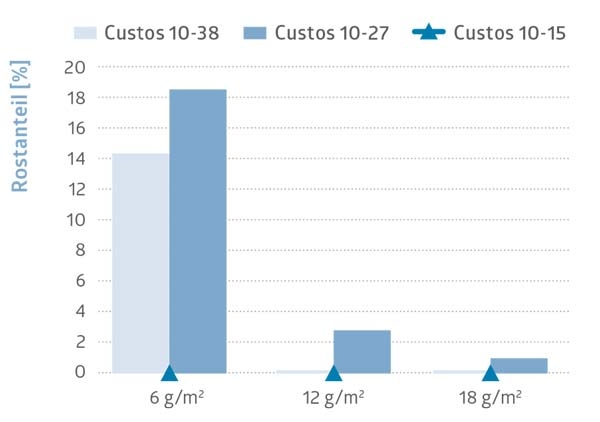
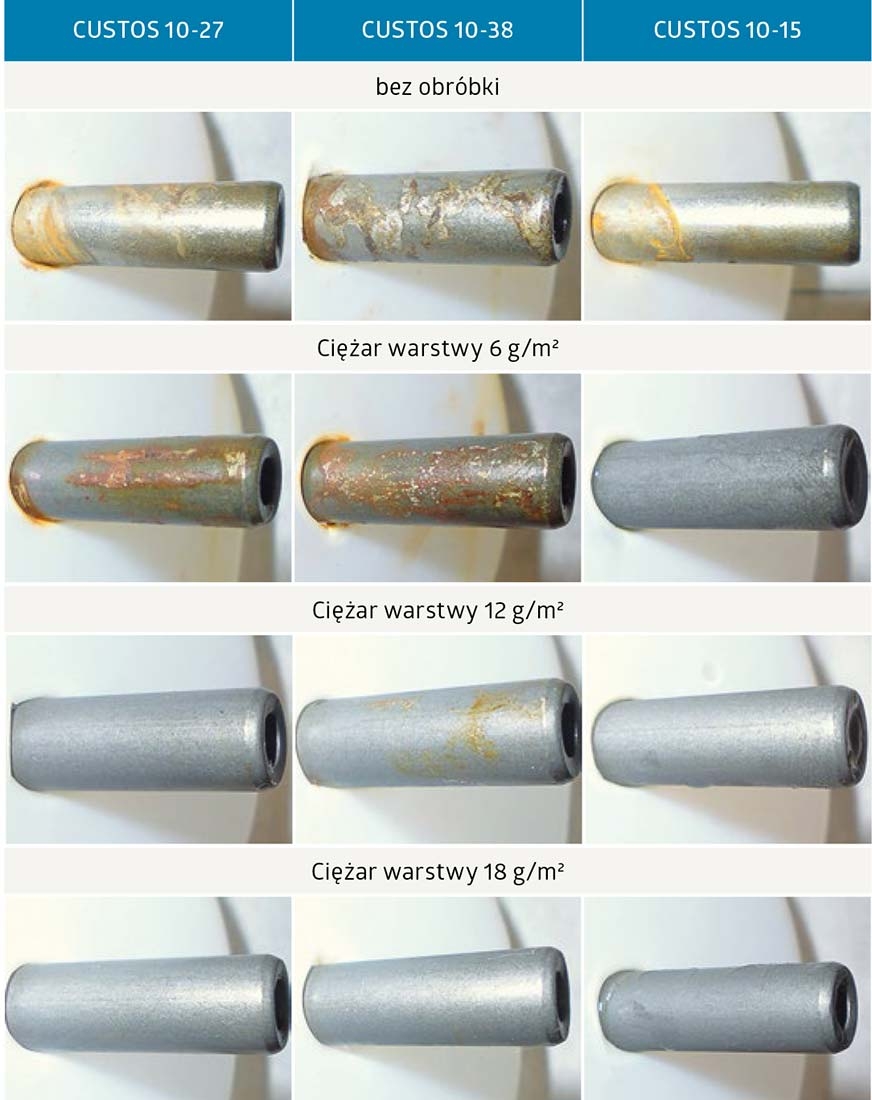
Różne ciężary warstw na próbkach w połączeniu z trzema rodzajami oleju wykazały bardzo zróżnicowaną zdolność absorpcji oleju (patrz ilustracja 2). Dopiero po przeprowadzeniu badania w rozpylonej obojętnej solance zgodnie z normą DIN EN ISO 9227 można jednoznacznie ocenić jakość. Referencyjnie użyto próbek bez obróbki wstępnej. Po 24 godzinach traktowania rozpyloną solanką określono procentowy udział korozji powierzchniowej.Podczas prób okazało się, że olej CUSTOS 10-15 daje bardzo dobry rezultat już przy ciężarze warstwy od zaledwie
6 g/m², a pozostałe dwa oleje wymagają zastosowania warstwy o ciężarze co najmniej
12 g/m². W przypadku CUSTOS 10-38 stwierdzono jeszcze drobne ślady korozji. W przypadku warstw o ciężarze od 18 g/m² wszystkie próbki były wolne od korozji (tabela 2).

Tabela 2. Parametry kąpieli fosforanów cynku.
Podsumowanie
Do zabezpieczania powierzchni stali przed korozją można stosować połączenie grubowarstwowej powłoki cynkowo-fosforanowej oraz oleju antykorozyjnego. Właściwy dobór/połączenie oraz optymalne ustawienia pozwalają na uzyskanie bardzo dobrych efektów antykorozyjnych. Firma Chemische Werke Kluthe oferuje produkt DECORRDAL 50-16, który można bardzo dobrze dostosowywać i który nadaje się do szerokiej gamy ciężarów warstw. CUSTOS 10-15, niezawierający VOC, olej antykorozyjny już przy nieznacznych ciężarach warstwy fosforanowej w połączeniu z niewielkim zużyciem materiału wykazuje bardzo dobre właściwości ochronne w porównaniu z innymi produktami. Jednocześnie można go łatwo usunąć za pomocą alkalicznego środka czyszczącego, np. HAKUPUR 10-324 lub biostabilnego preparatu HAKUPUR 10-440.
Kluthe
www.kluthe.pl