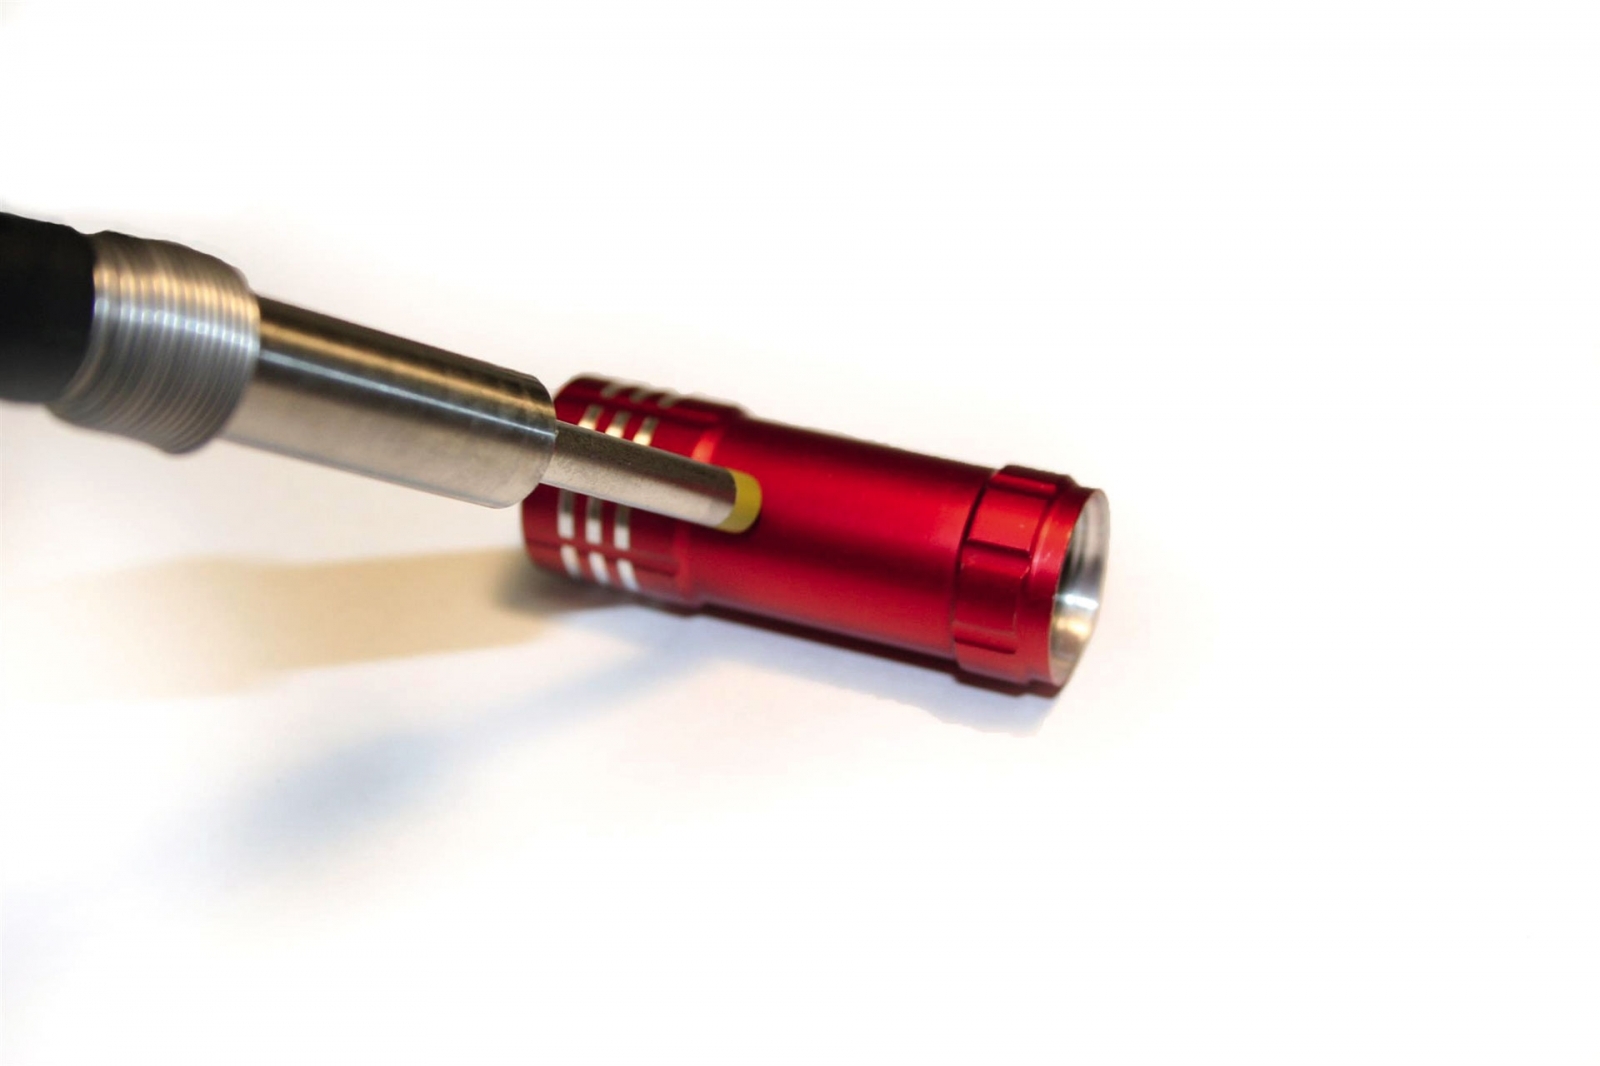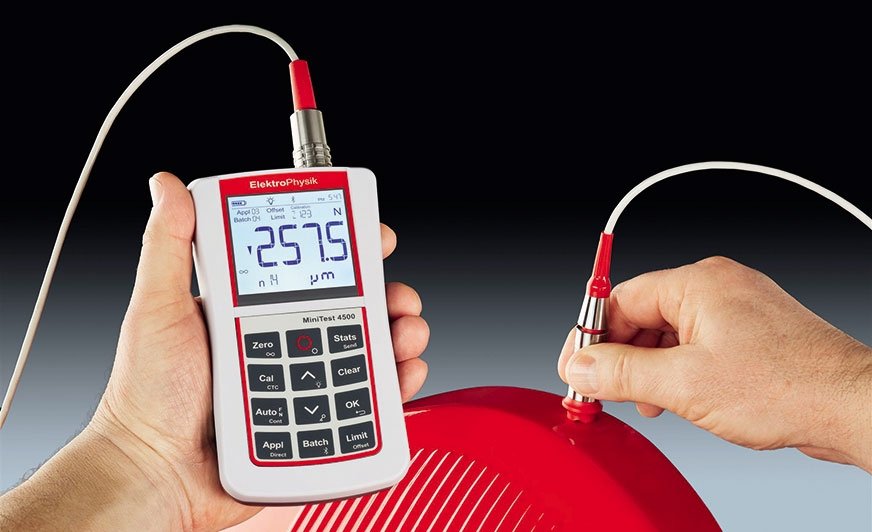
Pomiar grubości powłoki.
Alternatywą dla stojaków są perforowane kosze, w których można zbiorczo anodować małe, nieregularne elementy, takie jak nity, okucia, sprzęt medyczny.
Podczas planowania anodowania należy również wziąć pod uwagę stop, z którego zostały wykonane przeznaczone do procesu elementy. Na niektórych stopach ciężej uzyskać warstwę tlenku, niektóre zaś przybierają nieco odmienny kolor. Po wykonaniu powłoki różne stopy zapewniają inne poziomy urabialności (obróbka skrawaniem, szlifowanie, polerowanie), a także inną odporność na warunki środowiskowe i stabilność wymiarową.
Dlaczego anodowanie?
Anodowanie jest wysoce skutecznym i pożądanym sposobem wykańczania aluminium. Główne zalety procesu to:
Wytrzymałość – większość anodowanych elementów nie nosi śladów użytkowania.
Kolor – części anodowane zachowują dobrą stabilność koloru, nawet po wystawieniu na promieniowanie UV i charakteryzują się wysoce powtarzalnym procesem barwienia.
Konserwacja – czyszczenie wodą z delikatnym detergentem powinno przywrócić element do stanu oryginalnego.
Estetyka – anodowanie oferuje szeroki wybór stopni połysku i odcieni kolorów, jednocześnie zachowując metaliczny charakter elementu.
Koszty – anodowanie jest bardzo ekonomicznym procesem w porównaniu z innymi metodami wykańczania powierzchni. Co więcej, trwałość elementu minimalizuje koszty naprawy/wymiany.
Środowisko, zdrowie i bezpieczeństwo – anodowanie jest faworytem pod względem aktualnych regulacji prawnych, ponieważ jest jednym z najbardziej przyjaznych środowisku i nieszkodliwych dla ludzi procesów przemysłowych. Powłoka tlenkowa jest chemicznie stabilna, nie rozkłada się, jest nietoksyczna i odporna na wysokie temperatury (aż do momentu stopienia się samego metalu). Anodowanie przyśpiesza naturalny proces powstawania warstwy tlenkowej – nie jest ono szkodliwe dla środowiska i nie prowadzi do powstawania niebezpiecznych produktów ubocznych. Kąpiele chemiczne używane w procesie są regenerowane i ponownie wykorzystywane.
Dlaczego mierzyć?
Parametry procesu anodowania mają znaczący wpływ na właściwości formowanej warstewki tlenkowej. Gdy stosowane jest niskie stężenie kwasu i niewysoka temperatura, otrzymana powłoka będzie twardsza i mniej porowata. Wyższe temperatury i stężenia kwasów, tak jak dłuższy czas kąpieli dają delikatniejsze, bardziej porowate powłoki. Niewielka zmiana w składzie stopu lub któregokolwiek parametru kąpieli znacząco wpływa na końcowy efekt procesu.
Dzięki kontroli procesu i różnorodnym technikom pomiarowym osoby odpowiedzialne są w stanie monitorować, kontrolować i korygować proces na każdym etapie. Jedną z najważniejszych kontroli jakości jest pomiar grubości finalnej powłoki tlenkowej.
Wyzwania pomiaru
By wydajnie kontrolować grubość cienkich powłok powstałych w procesie anodowania, niezbędne jest urządzenie o wysokiej dokładności i umożliwiające pomiar w sposób niedestrukcyjny.
Proste rozwiązania
Grubość warstwy tlenkowej może być mierzona niedestrukcyjnie, obliczając masę na jednostkę powierzchni lub przy użyciu metody prądów wirowych. Metoda ta stosowana jest przy pomiarach grubości powłok izolacyjnych na nieferromagnetycznych podłożach metalowych. Mierzone powłoki mogą być wykonane z farby, plastiku, emalii lub mogą być anodyzowane. Metoda prądów wirowych jest dużo prostsza, bardziej wydajna i w przeciwieństwie do kalkulacji pozwala na dokładne określenie grubości powłoki w każdym miejscu anodowanego elementu.
Na rynku dostępna jest szeroka gama mierników elektronicznych posiadających dodatkowe funkcjonalności. Poza dokonywaniem pomiaru grubości powłoki umożliwiają przechowywanie odczytanych danych, ich obróbkę statystyczną oraz prowadzenie dokumentacji pomiarowej w postaci wydruków wyników lub przedstawień graficznych. Dane mogą być drukowane na podręcznej drukarce lub w postaci bardziej wyczerpującej przenoszone do komputera poprzez kabel USB. Bardziej nowoczesne mierniki posiadają funkcję WiFi i Bluetooth pozwalające na bezprzewodowe przesyłanie wyników badań w czasie rzeczywistym na dowolne urządzenie mobilne oraz zapisywanie pomiarów w chmurze.
Wiodący producenci narzędzi pomiarowych oferują szeroką gamę sond uniwersalnych, a także przeznaczonych do pomiaru cienkich warstw lub miejsc trudno dostępnych. Sondy można podzielić także w zależności od wykorzystywanej techniki pomiarowej – metoda magnetyczna (pomiar powłok nieferromagnetycznych na podłożach stalowych, omawiana metoda prądów wirowych, a także obie na raz. W ofercie znajdziemy również specjalistyczne sondy przeznaczone typowo do pomiaru warstw anodowych o zwiększonej rozdzielczości pomiaru w zakresie do 100 µm.
Agencja Anticorr Gdańsk