




W poszukiwaniu pewnego i niepodważalnego wyniku
Jedną z najbardziej interesujących wykonawców i użytkowników właściwości powłok lakierniczych jest ich grubość. Decyduje ona nie tylko o cechach wizualnych czy estetycznych, ale również zabezpieczających materiał podłoża.
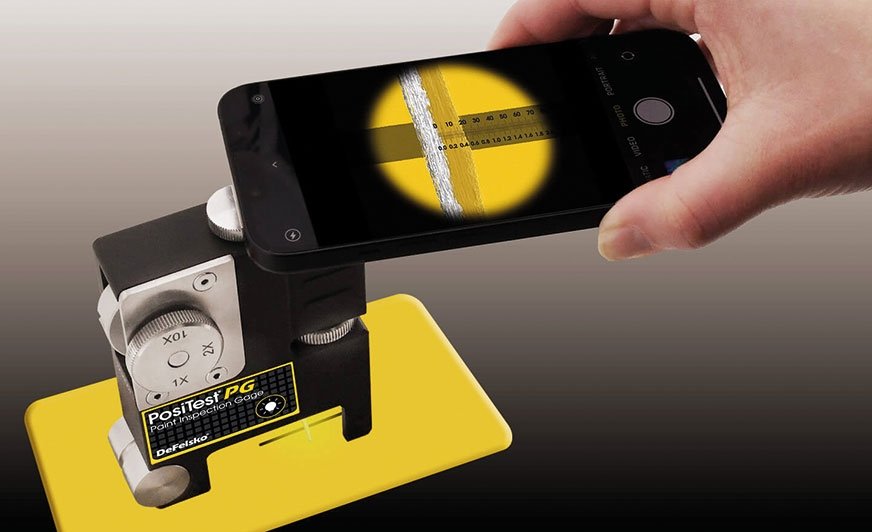
W normie ISO 2808 „Farby i lakiery − Oznaczanie grubości powłoki” opisano metody stosowane do pomiaru grubości powłok nałożonych na podłoże, takie jak: metody oznaczania grubości mokrej powłoki, grubości suchej powłoki i grubości nieusieciowanych warstw farb proszkowych. Spośród tych wielu metod najpopularniejsze i najbardziej pożądane są metody nieinwazyjne, takie, które nie naruszają powłoki i nie wpływają na jej finalny wygląd czy kształt. Do takich metod należą metoda indukcji elektromagnetycznej, prądów wirowych, ultradźwiękowa czy fototermiczna. I chociaż można za ich pomocą uzyskać szybki i w miarę dokładny wynik, to mają też pewne słabości. Mają ograniczenia zastosowania, np. metoda elektromagnetyczna czy prądów wirowych może być stosowana tylko na podłożach metalowych, ultradźwiękowa na powłokach jednorodnych, a fototermiczna w sytuacjach różnic charakterystyki cieplnej powłoki i podłoża. Ponadto wszystkie mają jedną ogromną wadę proceduralną – nie mierzą geometrycznej grubości (długości) powłoki. Mierzą inne cechy fizyczne, zazwyczaj falowe (fala elektromagnetyczna, akustyczna) i ich zachowanie w mierzonym układzie, a następnie przeliczają je na grubość powłoki. Jak każde przeliczenie jego wynik będzie zależny od sposobu i współczynników przeliczeniowych. Temu właśnie służy adjustacja (zazwyczaj fabryczna) i kalibracja (przez operatora) wyżej wymienionych mierników. Zazwyczaj pozwala to uzyskać dość dokładne wyniki, z precyzją rzędu kilku, kilkunastu mikrometrów. Jednak skoro nie mierzymy bezpośrednio wielkości geometrycznej, jaką jest grubość, a jedynie uzyskujemy ją z przeliczenia innej wartości fizycznej, musimy mieć świadomość, że inaczej ustawione przeliczenie (czyli kalibracja) da nam inny wynik. I, niestety, może to być wynik błędny. Oczywiście są metody weryfikacji prawidłowości ustawienia (kalibracji) miernika i zazwyczaj się nimi posługujemy. Ale co zrobić, gdy chodzi o istotny spór? Na przykład o spór prawny? Jak udowodnić, że operator nie pomierzył albo nie przeliczył wyniku błędnie? Nieświadomie bądź świadomie. I tu przychodzą nam z pomocą mierniki wymienione w metodzie 6B normy ISO 2808 „Farby i lakiery − Oznaczanie grubości powłoki”, jako metodzie o nazwie „Nacięcie klinowe”, a określane potocznie jako mierniki Paint Inspection Guge (P.I.G.), czasami żartobliwie nazywane świnką. Metoda ta opisana jest również w normach ASTM D4138-07a, JIS K 5600-1-7 czy DIN 50986.

fot 1.
Mierniki składają się z ostrzy wykonanych ze stali węglowej posiadających odpowiedni kąt ostrza i umocowanych w urządzeniu w taki sposób, by kąt nacięcia poziomej próbki był precyzyjny, pod ustalonym kątem zależnym od ostrza i w pełni powtarzalny. Nacięcie takie wykonujemy przyrządem przez powłokę do podłoża, wcześniej wybierając ostrze o kącie nacięcia najbardziej nam odpowiadającym. Kąt ten (czyli typ ostrza) dobiera się w zależności od przewidywanej całkowitej grubości powłoki, a zakres ten jest podany przez producenta w instrukcji urządzenia. I tak przykładowo ostrza, kąty i zakresy pomiaru u dwóch czołowych producentów zaprezentowane są w tabeli 1.

fot 2.
Po optycznym zmierzeniu szerokości widzianego śladu należy przeliczyć zmierzoną wartość przez podany przez producenta współczynnik i uzyskany wynik jest grubością interesującej nas warstwy podaną w mikronach. Oczywiście w tym przeliczeniu nie ma nic tajemniczego – jest to zwykła zależność trygonometryczna. W mikroskopie widzimy szerokość śladu s, czyli długość przyprostokątnej przyległej. Znając kąt (kąt nacięcia danego ostrza), możemy bez problemu wyliczyć przyprostokątną przeciwległą h, której długość wynosi h = s*tgα. I jest to dokładnie grubość (czyli wysokość) powłoki widzianej pod mikroskopem (patrz rys. 1).

rys 1.
Wynik ten jest wynikiem pewnym, pomierzonym w sposób geometryczny za pomocą narzędzia optycznego, jakim jest mikroskop z podziałką. Ta pewność w wielu sytuacjach (np. w sporach prawnych) jest nie do przecenienia i często jest ważniejsza niż słabość metody polegającej na minimalnym uszkodzeniu powłoki w miejscu pomiaru. Dodatkową zaletą jest to, że rzeczywisty wynik widziany pod mikroskopem możemy udokumentować fotograficznie, np. robiąc zdjęcie telefonem komórkowym. Zrobienie zdjęcia jest również przydatne do precyzyjnego ocenienia szerokości śladu na ekranie, w warunkach, w których możemy wynik przeanalizować na spokojnie, nawet w większym gronie.
Dlatego pomimo powszechności i popularności metod nieniszczących, opartych na innych zasadach fizycznych niż pomiar geometryczny grubości powłoki, warto pamiętać i mieć na uwadze, że wciąż są w użytkowaniu metody pomiaru geometrycznego, co prawda niszczące, ale dające pewność uzyskanego wyniku, możliwość jego udokumentowania i trudne do podważenia w przypadku sporów. Agencja Anticorr Gdańsk, jako autoryzowany przedstawiciel czołowych producentów sprzętu pomiarowego, zapewnia pełne wsparcie sprzętowe i techniczne klientom poszukującym tego typu metod.
Sławomir Zwiefka
Agencja Anticorr Gdańsk Sp. z o.o.
biuro@anticorr.pl
www.anticorr.pl











