




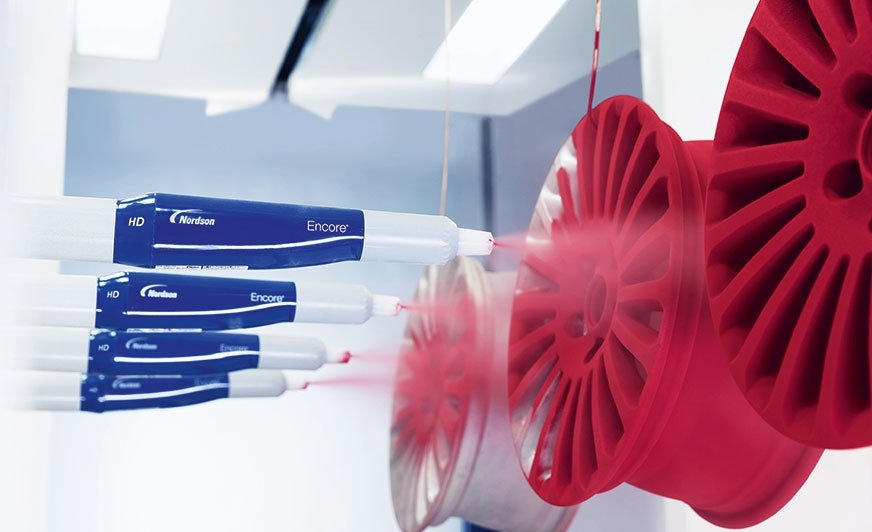
Innowacyjne pistolety do malowania proszkowego pozwalają na wysoki poziom początkowej wydajności aplikacji i jednorodną grubość warstwy dzięki wysoko rozwiniętej technologii dysz. Źródło: Nordson
Zwiększona jakość i wydajność powlekania proszkowego
Z jednej strony malowanie proszkowe charakteryzuje się coraz ostrzejszymi wymaganiami jakościowymi i tendencją do bardziej rozbudowanej indywidualizacji, a z drugiej strony zwiększeniem presji kosztowej. Tą czynnością wyważania można zarządzać tylko poprzez spójną optymalizację procesu.
Zastosowanie farby w proszku jest jednym z najbardziej przyjaznych dla środowiska oraz oszczędnych dla zasobów procesów w dziedzinie technologii malowania przemysłowego. W rezultacie powłoki proszkowe zyskały w przeszłości niezliczone zastosowania w wielu różnych sektorach przemysłu, począwszy od architektury, produkcji mebli, sprzętu gospodarstwa domowego i przemysłu motoryzacyjnego, a także produkcji maszyn i urządzeń, aż po dobra konsumpcyjne. Ze względu na rosnące wymagania dotyczące jakości powłok, zużycia materiałów i energii, indywidualności i produktywności, lakiernie stają przed wyzwaniem optymalizacji swoich procesów. W tym kontekście coraz ważniejsza staje się cyfryzacja i inteligentne tworzenie sieci procesów.
Projektowanie inżynieryjne i przygotowanie części dostosowane do wymagań malarskich
Technologia produkcji jest zwykle w centrum uwagi przy projektowaniu komponentów – zdarza się, że pomija się jakość powierzchni i ochronę przed korozją, jednakże często powoduje to niepotrzebny wysiłek i dodatkowe koszty w przyszłości. Należy zatem zwrócić szczególną uwagę na wiercenie otworów, wycinanie podcięć, krawędzi, wąskich przerw, szczelin, małych promieni przejściowych przy zaokrągleniach i tym podobnych. Poza tym, w szczególności w przypadku przedmiotów wykonanych z blachy, nawet minimalne zaokrąglenie krawędzi może zwiększyć ochronę przed korozją w tych krytycznych obszarach, ponieważ w porównaniu z ostrymi, nieobrobionymi krawędziami, znacznie więcej materiału powlekającego przylega do zaokrąglonych krawędzi.Podłoża metalowe, takie jak stal, stal ocynkowana i aluminium, są czyszczone za pomocą mokrych procesów chemicznych przy użyciu środków czyszczących, które są dopasowane do materiału i znajdujących się na nim zanieczyszczeń. W zależności od rodzaju zanieczyszczeń, które mają być usunięte, suche procesy, takie jak mycie strumieniem suchego lodu, jak również czyszczenie plazmowe i laserowe, mogą być stosowane do precyzyjnego obrabiania. Jeśli chodzi o obróbkę wstępną podłoży metalowych, trend w kierunku systemów nanoceramicznych, które są kompatybilne z różnymi metalami, nabiera coraz większego tempa. Te alternatywy dla konwencjonalnego fosforanowania żelazowego i cynkowego oferują korzyści ekonomiczne, ekologiczne i technologiczne. Osiągana ochrona przed korozją jest porównywalna do tej uzyskiwanej przez fosforanowanie cynkowe, a może ją nawet przewyższyć.
Farby o niestandardowych cechach
Ochrona przed korozją, antygraffiti, efekty metaliczne, odbicie ciepła, odporność na promieniowanie UV i warunki atmosferyczne, powłoki niskotemperaturowe, odporność na zarysowania lub właściwości przeciwbakteryjne – nowe i dalej opracowywane systemy farby proszkowej spełniają wymogi najsurowszych wymagań. W ten sposób np. innowacyjne farby metaliczne umożliwiają już, dzięki pojedynczej warstwie, uzyskanie wyglądu analogicznego do wyglądu powierzchni pokrytej lakierem ciekłym, a efekty są widoczne ze wszystkich kątów widzenia. Dostępne są także systemy farb w proszku do tworzenia matowych powierzchni, które są szczególnie modne w dziedzinie architektury, a także do zastosowań w przemyśle motoryzacyjnym, sportowym i meblarskim oraz zapewniają wysoki poziom stabilności w różnych temperaturach polimeryzacji i przy różnych grubościach podłoża. Dzięki substancjom metaloorganicznym o działaniu jonizującym przeciwdrobnoustrojowe farby w proszku są nie tylko trwale skuteczne przeciwko bakteriom, ale także przeciw wirusom, grzybom i glonom. Oszczędność energii i zwiększoną przepustowość dzięki skróceniu czasów sieciowania można osiągnąć między innymi dzięki zastosowaniu niskotemperaturowych systemów powłokowych. W zależności od składu i zastosowania te sproszkowane farby sieciują się w temperaturze 120°C (do zastosowań wewnętrznych) lub 140°C (do zastosowań zewnętrznych). Ultracienkie powłoki proszkowe umożliwiają znacznie mniejsze zużycie dzięki zmniejszonej grubości warstwy.












