




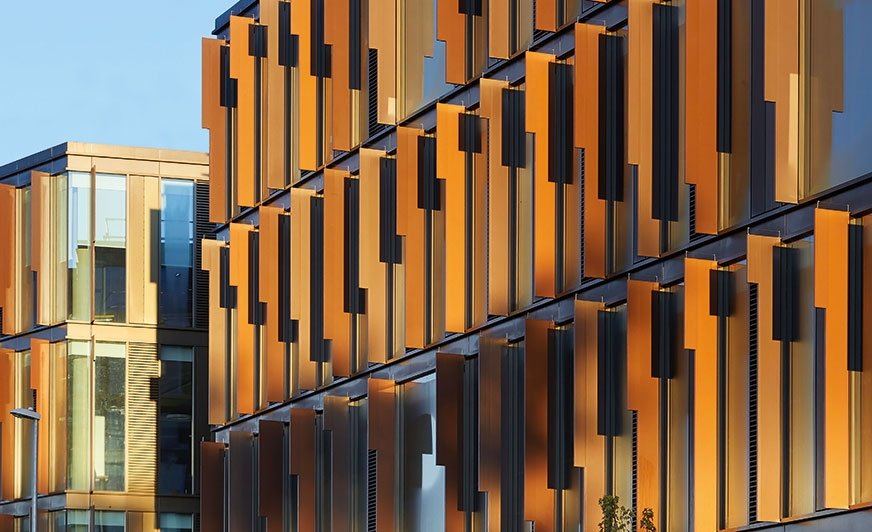
Procesy chemiczne, dzięki pracy inżynierów – współczesnych alchemików, ulegają ciągłym ulepszeniom, czasem jednak zdarza się, że ewoluują w całkowicie inne technologie, przy jednoczesnym zachowaniu pozoru braku zmiany. Nowy proces ma „udawać” w rezultacie końcowym stary, ale zapewniać znacząco wyższy i lepszy poziom rozwiązań. Jak to rozumieć?
Otóż powłoka jest dokładnie tym, czym się wydaje – powstaje przez nakładanie warstwy jednego materiału na powierzchnię innego materiału. Anodowanie aluminium, nazywane także eloksalacją, to proces elektrochemiczny, w czasie którego na powierzchni metalu wytworzona zostaje warstwa tlenku glinu, często z kolorem pochodzącym z barwników „uwięzionych” w warstwie tlenku. Dlatego anodowanie nie jest naprawdę powłoką, chociaż możemy odnieść się do grubości warstwy anodowej, jak gdyby nią była. Powstała podczas anodowania warstwa charakteryzuje się większą wytrzymałością oraz odpornością na korozję. Zmieniamy zwykłe aluminium w niezwykłe – piękniejsze i bardziej odporne na korozję. Doświadczenie mówi, że chętniej sięgamy po piękny przedmiot lub funkcję, jaką on nadaje, im więcej poza samym pięknem on przekazuje. Trwałość, funkcjonalność i jednocześnie piękno jest tym, co w tej chwili człowiek ceni sobie bardziej. Z tego względu proces eloksalacji znajduje całe mnóstwo zastosowań: od architektury wielkiej i małej, aż po przedmioty codziennego użytku. Człowiek w centrum architektury i dizajnu jest ukoronowaniem procesów tworzenia, nie tylko w formie psychospołecznej realizacji samego procesu tworzenia, ale także jego ciągłego ulepszania i dążenia do doskonałości w naśladowaniu naturalnych procesów w swoim otoczeniu: anodowania, piękna kamienia (Stone Effect pozwalający wielokrotnie zmniejszyć ciężar kamiennych okładzin na aluminiowe panele czy okładziny do 1/8 wagi kamienia i 1/3 kosztów!), tłumiących światło matów (Precis w ultramatowych wykończeniach), odbijających ciepło farb Eternity (odpowiednik pionowych, zielonych ogrodów pomagających niwelować miejskie wyspy ciepła). Naśladowaniu nie tylko jako cech czysto estetycznych, ale przede wszystkim funkcjonalnych – pożądanych cech, jakie natura niesie ze swoim inwentarzem materiałów.
Anodowanie i lakierowanie
Zastosowanie aluminium w fasadach architektonicznych stało się popularne w latach sześćdziesiątych ubiegłego wieku. Anodowanie i malowanie ciekłe były jednakowo dostępne, ale anodowanie zyskało na popularności w okolicach lat 70. Malowanie proszkowe dla powłok aluminiowych jest dostępne od roku 1972, a pod koniec lat 80. prawie całkowicie wyparło malowanie ciekłe w Europie (dla powierzchni aluminiowych naturalnie). Ciekłe farby są w dalszym ciągu dość szeroko stosowane w Azji oraz obu Amerykach ze względu na swoją wysoką odporność (systemy PVDF, odpowiednik PVDF – AAMA 2605, to np. Interpon D3020, z okresem 30 lat gwarancji).
Proces anodowania
Do zastosowań architektonicznych używa się głównie procesu z użyciem kwasu siarkowego, który powoli rozpuszcza tlenek glinu. Stopnie anodowania zazwyczaj definiowane są przez grubość utlenianej warstwy z 25 mikronami jako wymogiem dla wykończeń najwyższej jakości i odporności. Proces odbywa się na ogół w ok. 18°C. Im wyższa temperatura, tym większa szybkość rozpuszczania glinu. Wraz ze wzrostem temperatury szybkość tworzenia warstwy tlenkowej maleje, a pory powiększają się. Działanie kwasu jest równoważone szybkością utleniania do postaci powłoki z nanoporami o średnicy 10–150 nm. Te same pory mogą powodować przedostawanie się powietrza lub wody do podłoża i inicjowanie korozji, jeśli nie są uszczelnione. Nanopory często wcześniej wypełnione są kolorowymi barwnikami i/lub inhibitorami korozji, jeszcze przed uszczelnieniem. Ponieważ barwnik jest tylko powierzchowny, leżący pod spodem tlenek może nadal zapewniać ochronę przed korozją, nawet jeśli nastąpi drobne zużycie i zarysowania przebiją się przez barwioną warstwę. Bardzo istotne jest to, że pory w anodowanym aluminium muszą być w procesie zamknięte. Po płukaniu warstwa jest zagęszczana (uszczelniana) przez zgrzewanie w gorącej wodzie (96°C), gdzie potrzebna jest minuta czasu wygrzewania na mikrometr grubości warstwy. Długie zanurzenie we wrzącej, dejonizowanej wodzie lub parze jest najprostszym procesem uszczelniania, chociaż nie jest on w pełni skuteczny i zmniejsza odporność na ścieranie o 20%. W porach powstaje hydrat glinu, który ma około siedmiu razy większą objętość niż aluminium. Dzięki temu pory są uszczelnione wodzianem glinu. Jeśli podczas okresu eksploatacji anodowanego elementu hydrat glinu zostanie usunięty, obecność skroplonej wody wystarczy, aby ponownie rozpocząć tworzenie się hydratu glinu, przywracając w ten sposób pierwotną odporność na korozję.
Standardy i specyfikacje
Istnieje wiele narodowych i międzynarodowych standardów malowania i anodowania. W tabeli nr 1 wymienione są one z nazwy, natomiast najważniejszą różnicą między nimi jest to, że dla powłok proszkowych odporność na warunki atmosferyczne mierzy się w latach w teście Floryda (od roku do 10 lat w czasie rzeczywistym). Dla anodowania najważniejszym atrybutem jakościowym jest grubość warstwy utlenionej, najwyższa wartość to 25 µm (mikronów), amerykańska norma standardowa AAMA 611 wymaga tylko 18 µm, natomiast Qualanod 15 µm. British Standard to 25 µm, podczas kiedy Australian Standard wymaga różnej grubości powłoki w zależności od środowiska, dla najbardziej agresywnych jest to znów 25 µm. Różnice te biorą się stąd, że w powłokach proszkowych powłoka w zasadzie nie ulega erozji, co ma miejsce w anodowaniu.











