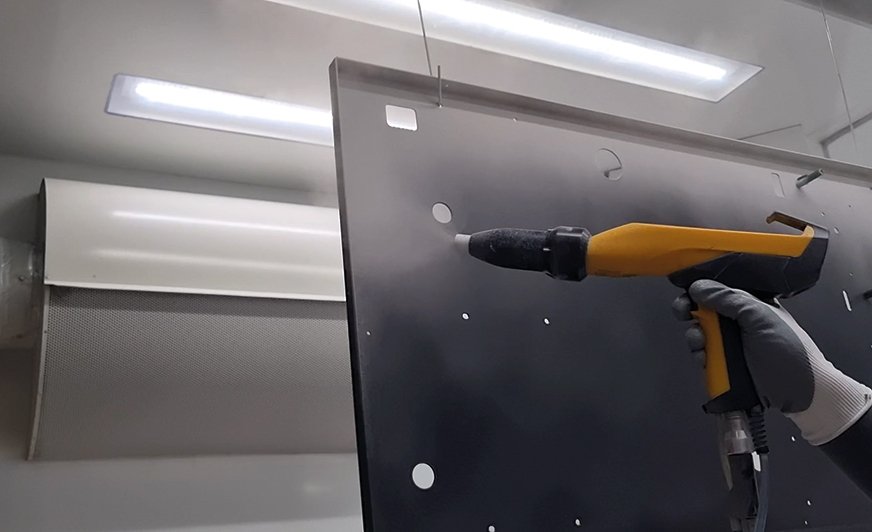
Współczesne malarnie proszkowe mierzą się z presją, jakiej w branży obróbki powierzchni nie widziano od lat. Rosnące koszty energii, wysokie ceny surowców, rygorystyczne wymagania jakościowe odbiorców oraz stały deficyt wykwalifikowanych pracowników tworzą otoczenie, w którym o zysku bądź stracie decydują nierzadko detale. W wielu zakładach poszukuje się oszczędności w skomplikowanych i kosztownych inwestycjach sprzętowych, zapominając o czynniku, który generuje największe ukryte straty – o braku świadomości i wiedzy procesowej zespołu.
Ponad dekadę temu na łamach „Lakiernictwa Przemysłowego” pisałem o wpływie teorii i praktyki na sukces w malowaniu proszkowym. Dziś, po przeanalizowaniu dziesiątek kolejnych linii lakierniczych w całej Polsce, wniosek pozostaje ten sam, choć wyzwania stały się jeszcze bardziej palące: najnowocześniejsza aplikacja czy automatyczna kabina nie zastąpią wiedzy człowieka, który je obsługuje.
Analiza rynku szkoleń: Gdzie tkwi pułapka tradycyjnych modeli?
Przeglądając ofertę rynkową w zakresie szkoleń z malowania proszkowego, łatwo zauważyć dwa dominujące podejścia. Każde z nich posiada swoje ograniczenia, które w praktyce przemysłowej rzadko przynoszą oczekiwany zwrot z inwestycji:
- Szkolenia organizowane przez dostawców farb lub urządzeń
Mają one niepodważalną wartość merytoryczną w zakresie konkretnego produktu, jednak z natury rzeczy wpisują się w strategię handlową dostawcy. W sytuacji pojawienia się problemu jakościowego na linii (np. braku adhezji czy kraterowania), bardzo trudno o obiektywną diagnozę. Dostawca farby wskazuje na błędy aplikacji lub przygotowania powierzchni, dostawca chemii – na parametry utwardzania farby, a dostawca sprzętu – na jakość farby proszkowej. W efekcie lakiernia zostaje z problemem sama.
- Szkolenia otwarte w zewnętrznych centrach pokazowych
Uczenie się w sterylnych warunkach laboratoryjnych, na idealnie przygotowanych stoiskach testowych i prostych kształtach detali, rzadko przekłada się na realia codziennej produkcji. Gdy lakiernik wraca do macierzystego zakładu, zderza się z geometrią wymagającą pokonania klatki Faraday’a, specyficznym rozkładem temperatur w piecu czy zużytymi elementami własnej aplikacji.
Ukryte źródła strat na linii lakierniczej
W większości polskich malarni proszkowych ogromny potencjał oszczędności leży w codziennych, utrwalonych nawykach. Do najczęstszych „grzechów” procesowych należą:
- Praca na „sztywnych” lub fabrycznych nastawach aplikacji
Ustawienie stałych parametrów prądu i wysokiego napięcia „na wyrost” daje lakiernikom poczucie bezpieczeństwa przed niedomalowaniami. W rzeczywistości prowadzi do zjawiska wstecznej jonizacji (odpychania proszku), powstawania igiełkowania, efektu „skórki pomarańczy” oraz przede wszystkim – nakładania zbyt grubej warstwy farby. Nadmiarowa grubość powłoki o zaledwie 20–30 µm w skali roku może generować stratę kilkudziesięciu tysięcy złotych wyrzuconych w przysłowiowe „powietrze”.
- Brak elastyczności wobec zmiennych warunków