




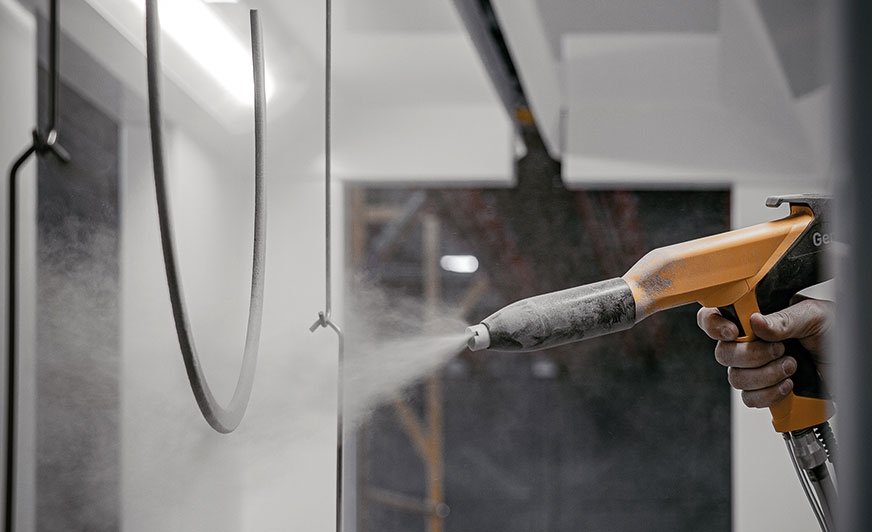
Malowanie proszkowe jest złożonym procesem technologicznym, na który ma wpływ bardzo wiele czynników
2. Powłoka źle przylega do podłoża
Właściwie wykonane powłoki proszkowe mają bardzo dobrą przyczepność do podłoża. Są elastyczne i odporne na uderzenia. Jakiekolwiek oznaki utraty przyczepności utwardzonej powłoki powinny być sygnałem do sprawdzenia poszczególnych etapów procesu malowania. Bezpośredni wpływ na złe przyleganie powłok proszkowych mają:
- brak przygotowania powierzchni;
- wadliwie przeprowadzone przygotowanie powierzchni;
- niedostateczne utwardzenie powłoki.
O ile pojawi się problem złej przyczepności powłoki proszkowej, najprawdopodobniej nie jest on związany z wadliwą jakością farby proszkowej. Takie sytuacje zdarzają się niezwykle rzadko.
3. Niejednorodny wygląd i barwa powłoki
Przyczyn niejednorodnego wyglądu powłoki może być kilka. Wśród najbardziej oczywistych można wymienić następujące:
- efekt skórki pomarańczowej pojawia się na gładkich powłokach, kiedy farbie podczas napylania dostarczany jest zbyt duży ładunek elektrostatyczny. Źle rozumiane dążenie do jak największej wydajności napylania prowadzi do zwiększania napięcia i prądu ładowania, co w rezultacie przeładowuje farbę. Występowanie skórki pomarańczowej znacznie pogarsza efekt wizualny powłoki. Jest to najpopularniejszy problem podczas aplikacji farb proszkowych;
- nierównomierna grubość powłoki proszkowej powoduje, że w pewnych miejscach jest ona zbyt cienka. Rezultatem jest niepełne pokrycie podłoża. Widoczny efekt jest w związku z tym rezultatem nałożenia się koloru podłoża i cienkiej warstwy farby;
- żółte bądź brunatne plamy na powłoce proszkowej najczęściej są spowodowane niewłaściwym przygotowaniem powierzchni, a właściwie niedostatecznym jej odtłuszczeniem. Jeżeli na powierzchni malowanego elementu znajdują się jakiekolwiek tłuste pozostałości, to możemy mieć pewność, że pojawią się jako wada gotowej powłoki. W przypadku spawanych przekrojów zamkniętych jest bardzo prawdopodobne, że nieusunięty z wewnątrz tłuszcz wypłynie poprzez spoiny i zabarwi powłokę;
- przyciemnienia i zażółcenia powłok miejscowe, czasem występujące na całej powierzchni detali są powodowane przez niewłaściwe utwardzanie powłoki. Szczególnie są widoczne na jasnych odcieniach farb. Jest to wynik destrukcyjnego działania temperatury na żywicę, podstawowy składnik farby. Zbyt wysoka temperatura czy zbyt długi czas przebywania w piecu może mieć wpływ na wygląd powłoki.
4. Obce wtrącenia w gotowej powłoce
Obce wtrącenia w powłoce proszkowej są w większości przypadków wynikiem braku zachowania odpowiedniej czystości podczas procesu malowania. Pierwsze podejrzenie pada niemal zawsze na niewłaściwą jakość farby proszkowej, lecz są to naprawdę wyjątkowe sytuacje, kiedy farba zostaje zanieczyszczona podczas procesu produkcyjnego. Znacznie częściej mamy do czynienia z kurzem, pyłem, włóknami z materiałów tekstylnych itp. Z zanieczyszczeniami znajdującymi się w pomieszczeniu malarni i wraz z kierunkiem przepływu powietrza transportowanymi do kabiny natryskowej i dalej napylanymi wraz z farbą. Poza tym często mamy do czynienia ze źle wypłukanymi opiłkami z operacji obróbki mechanicznej czy innymi zanieczyszczeniami przenoszonymi na powierzchni pokrywanego elementu. Wszystkie te zanieczyszczenia będą widoczne jako wada gotowej powłoki. Większość z nich podczas utwardzania wypłynie na powierzchnię.
5. Kratery do podłoża w powłoce
Kratery powstające na powłoce proszkowej podczas utwardzania są widocznym efektem odgazowywania podłoża. Poza poważnym defektem estetycznym stanowią nieciągłość powłoki, otwierając drogę dla korozji. Powodów odgazowywania powierzchni może być kilka:
- brak przygotowania powierzchni przed malowaniem lub niewłaściwe płukanie mogą być przyczyną gazowania. Pozostałe na powierzchni detalu związki mogą reagować w podwyższonej temperaturze;
- w przypadku odlewów wszelkiego rodzaju w warstwie wierzchniej są często uwięzione gazy, które w podwyższonej temperaturze są uwalniane;
- w przypadku materiałów poddawanych obróbce plastycznej warstwa powierzchniowa jest często zanieczyszczona środkami smarnymi odparowującymi w podwyższonej temperaturze;
- w przypadku stali ocynkowanej ogniowo niewłaściwa jakość stopu cynku, brak przygotowania materiału podłoża i niewłaściwy przebieg procesu mogą być przyczyną odgazowywania warstwy wierzchniej.
Walka z kraterami powstającymi na powierzchni powłoki proszkowej nie jest łatwa, bo często nie mamy wpływu na jakość materiału, jaki malujemy. Dostępne środki poprawiające właściwości farby proszkowej, poprzez umożliwienie częściowego odgazowania powierzchni podłoża podczas utwardzania, rozwiązują problem jedynie częściowo.
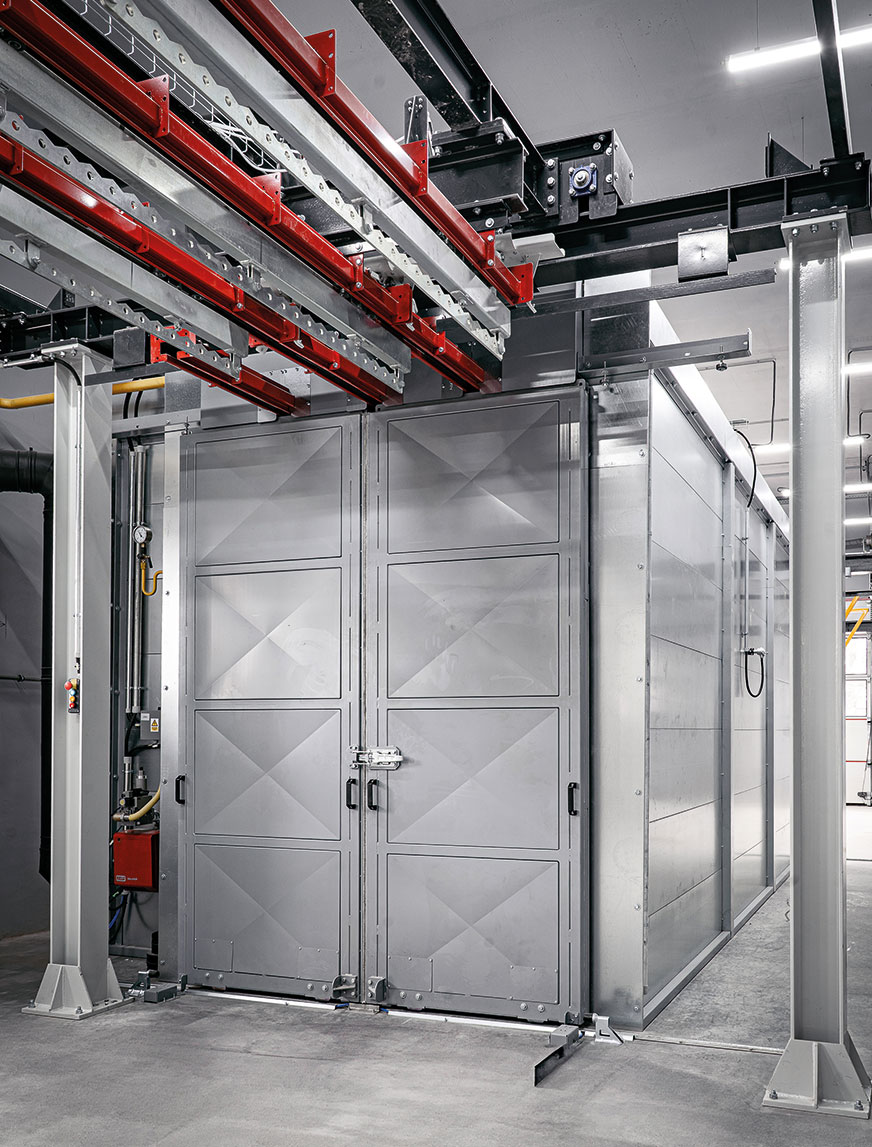
Utwardzanie farby proszkowej w piecu polimeryzacyjnym jest ostatnim etapem procesu tworzenia powłoki i ze względu na efekt końcowy najważniejszym
Podsumowanie
Po przeczytaniu tekstu niniejszego artykułu większość z Państwa prawdopodobnie wzruszy ramionami i pomyśli, że wszystko, co zostało napisane, jest przecież dobrze znane. Tak, zgadam się z Państwem. Jest jednak jeden powód, dla którego należy powtarzać wielokrotnie pewne sekwencje myślowe. Ilość oczywistych nieporozumień i przesądów krążących pomiędzy malarniami proszkowymi – a odnoszących się do zwykłej wiedzy technicznej z zakresu technologii malowania – jest na tyle duża, że należy coś z tym zrobić. Brak dostępnej literatury w języku polskim dodatkowo pogłębia ten stan. Dlatego proszę potraktować niniejszy tekst jako wkład autora w propagowanie rzetelnej informacji.
© mgr inż. Andrzej Jelonek
Tensor Consulting











