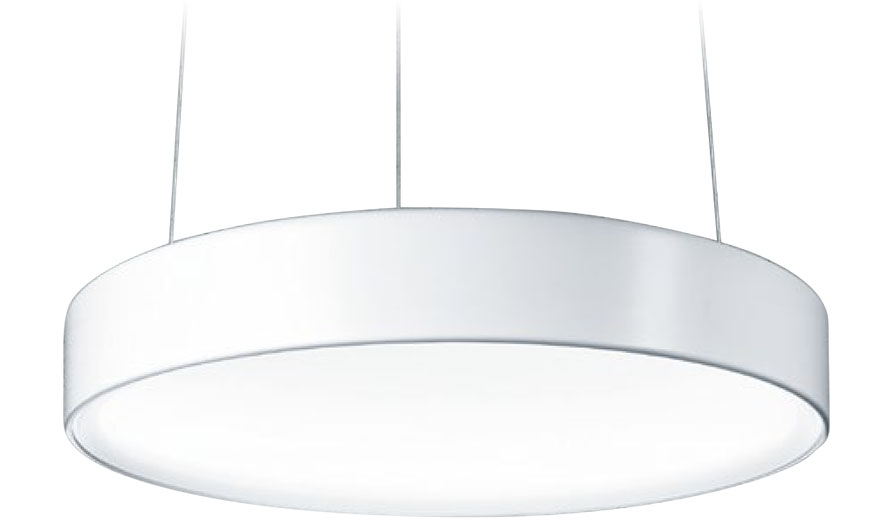
Rys. 1. Oświetlenie ONDARIA firmy Zumtobel (www.zumtobel.com), pomalowane farbą proszkową FreiLacke PP6001DF2004.
Farby proszkowe o zoptymalizowanym współczynniku odbicia światła w przemyśle oświetleniowym
Światło jest decydującym czynnikiem kształtującym życie człowieka. Otoczenie postrzegamy przede wszystkim za pomocą oczu. W zależności od tego czy światła jest dostatecznie dużo, czy też panuje ciemność, ludzkie oko widzi niewyraźnie albo w ogóle. Z tego względu człowiek od czasu odkrycia ognia pomaga sobie za pomocą sztucznego oświetlenia, aby móc widzieć również w ciemności.
Obecnie nie wyobrażamy sobie życia codziennego bez źródeł sztucznego światła. Oświetlenie jest pomocne lub niezbędne we wszystkich obszarach życia i pracy. Zdolność widzenia nie jest jednak przy wszystkich czynnościach jednakowa. Tak np. podczas czytania wymagane jest inne oświetlenie niż podczas jazdy autem czy przy analizach mikroskopowych. Dlatego jakość oświetlenia musi być dopasowana do konkretnych zadań. Na ową jakość oświetlenia składają się następujące czynniki: komfort widzenia, wydajność widzenia i nastrój światła. Powyższe czynniki są definiowane przez konkretne parametry, takie jak: reprodukcja koloru, rozkład luminancji, poziom oświetlenia, ograniczenie lśnienia, zaciemnienie, kierunek i kolor światła.
Ze względu wyżej wspomnianą złożoność, jakość oświetlenia wymagała normalizacji w niektórych obszarach działalności ludzkiej, takich jak np. miejsca pracy, obiekty użyteczności publicznej, czy też oświetlenie dróg.
W celu oceny przestrzennego rozkładu natężenia światła wykonuje się badanie rozkładu natężenia dla każdej oprawy oświetleniowej. Wyniki są przedstawione najczęściej w formie wykresu. Dane podawane są w jednostce cd/klm (kandela na kilolumeny), co z reguły dla łatwiejszego porównania określa się w 1000 lm (lumenów).
Krzywa rozkładu natężenia światła określa jak dużo światła jest wysyłane ku górze i ku dole oprawy.
Na percepcję wzrokową wpływa w znacznej mierze rozkład luminancji, ponieważ uwzględnia on wrażenie jaskrawości w natężeniu światła na jednostkę powierzchni (cd/m2). Wielkość ta jest szczególnie istotna w celu zmniejszenia do minimum różnic luminancji przy planowaniu oświetlenia zewnętrznego, np. oświetlenia drogowego.
Skuteczność strumienia świetlnego informuje o wydajności energetycznej lampy. Przy jej ocenie mierzy się stosunek wydzielanego strumienia światła z oprawy do strumienia źródła światła, który znajduje się w danej oprawie (żarówka, świetlówki itd.). Im wyższa jest ta wartość, tym wyższa jest wydajność oświetlenia i lepszy stosunek wydzielanego strumienia światła do użytej energii.
Szczególnie „wnętrze” oprawy światła wpływa na skuteczność strumienia świetlnego lampy, ponieważ konwencjonalne źródła światła, jak np. żarówka czy świetlówka, wydzielają światło rozproszone. Niniejszym ważne jest, żeby odbłyśnik odbijał światło do otwartej części lampy, aby tym samym podwyższyć skuteczność strumienia świetlnego. Tutaj obok geometrii obudowy i reflektorów szczególną rolę odgrywają właściwości odbicia światła materiałów użytych do budowy oprawy (lustro, farba, pokrycie tworzywa sztucznego itd.).
W związku z powyższymi rozważaniami, kilku producentów oświetlenia zwróciło się do FreiLacke, aby fabryka opracowała farbę proszkową, która wykaże szczególnie wysokie właściwości odbicia światła i w ten sposób umożliwi osiągnięcie podwyższonej skuteczności strumienia świetlnego. Ponadto, produkt musiał spełniać następujące wymagania:
- zawierać spoiwo, które jest odporne na żółknięcie
- stopień połysku min. 25 jednostek przy kącie 60°
- bardzo dobra rozlewność
- równomierny wygląd
- bardzo dobra aplikacja niezbędna przy pokrywaniu geometrycznie trudnych do malowania przedmiotów, szczególnie w narożnikach
- dobra stabilność przepaleniowa przy wypalaniu farby proszkowej 30 min/200°C, odchylenie od koloru dE <1
Ze względu na wyznaczone właściwości jako spoiwo został wybrany poliester. Ze względu na brak konkretnych wytycznych co do stopnia połysku powłoki zdecydowano się na zastosowanie farb typu „Dry-Blend” (sucha mieszanina).
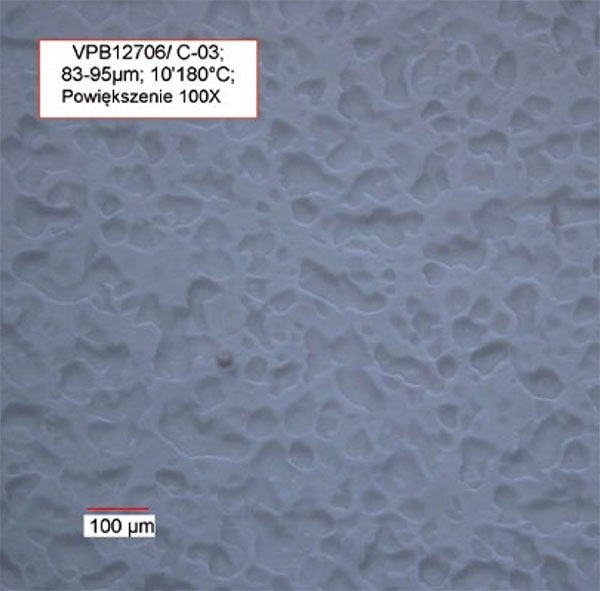
Farby proszkowe typu „Dry-Blend” składają się z dwóch oddzielnie wyprodukowanych farb proszkowych, które utwardzają się w postaci mieszaniny i nie są poddawane ponownemu procesowi ekstrukcji. Po aplikacji farby proszkowej na przedmiot obrabiany, jest on wypalany w piecu przy temp. 180°C w czasie 10 min. Podczas procesu wypalania dwie farby proszkowe stapiają się i zaczynają reagować z komponentami utwardzacza. Reaktywność obydwu proszków jest różna, dzięki czemu tworzy się przy powierzchni mikrostruktura (patrz rys. 2), która odbija światło w sposób rozproszony. Proces ten służy do uzyskiwania matowej powierzchni.
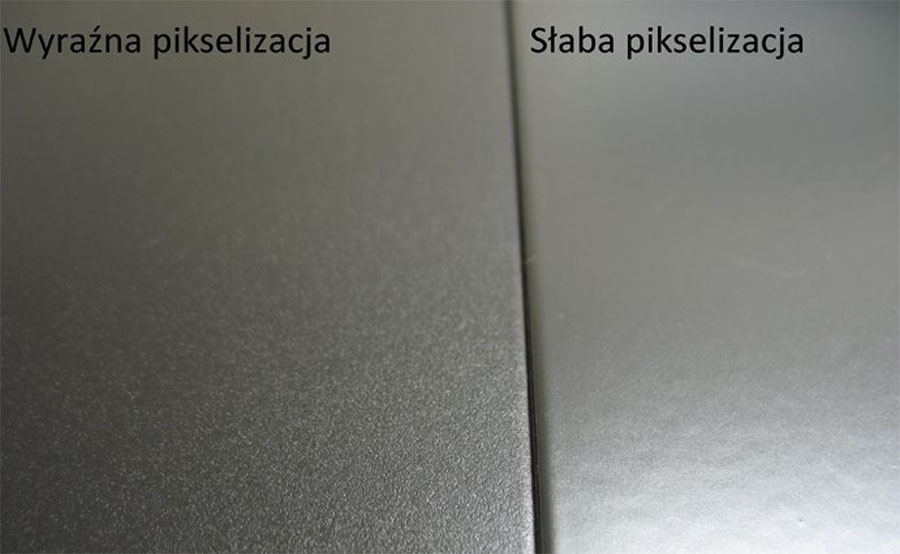
W przypadku farby typu „Dry-Blend”, w zależności od użytych komponentów spoiwa, może powstać tak zwana pikselizacja. Oznacza to, że w warstwie lakieru widoczne są gołym okiem poszczególne farby proszkowe. Efekt ten najczęściej nie jest pożądany, ponieważ uzyskana powłoka nie jest jednolita (patrz. rys. 3).
Dla lepszego zobrazowania przedstawiono na przykładzie koloru RAL 9005 mocną oraz niewielką pikselizację. Zjawisko to jest najlepiej dostrzegalne na ciemnych kolorach.
W wyniku wielu prób ustalono kombinację spoiw w poszczególnych farbach, dzięki której efekt pikselizacji został całkowicie wyeliminowany, a uzyskana powierzchnia jest w pełni homogeniczna.
Kolejnym wyzwaniem postawionym przez producentów oświetlenia była bardzo dobra rozlewność farb typu „Dry-Blend”. Na ten parametr duży wpływ ma lepkość farby proszkowej podczas procesu topnienia. Im niższa lepkość (płynniejsza), tym lepsza jest rozlewność. Jednak przy zbyt niskiej lepkości farba proszkowa zaczyna ściekać z przedmiotu obrabianego i tworzy krople na krawędziach i w narożnikach.
W związku z faktem, iż kluczową rolę odgrywały właściwości współczynnika odbicia światła farby proszkowej, należało zdefiniować właściwą metodę pomiarową. Do oceny właściwości farb proszkowych wybrano rozproszony współczynnik odbicia (ρdif), który uwzględnia całkowity odbijający się od powierzchni strumień światła. Pomiar następuje według normy DIN 5036-3 za pomocą kuli Ulbrichta, według źródła światła o niezmiennym strumieniu światła przy 25°C i skalibrowanym standardzie współczynnika odbicia światła.
Zdefiniowano dwie różne jakości farby proszkowej. Standardowa jakość farb proszkowych o zoptymalizowanym współczynniku odbicia światła wyróżnia się bardzo dobrymi właściwościami odbijającymi światło i wysokimi parametrami optycznymi, przy bardzo dobrym stosunku cenowo/jakościowym. Rozlewność jest doskonała, a zjawisko pikselizacji zredukowano do minimum. Dopiero wnikliwa analiza pozwala stwierdzić, że chodzi o farbę typu „Dry-Blend”. Ponadto, farba wykazuje bardzo dobre właściwości aplikacyjne, nawet na elementach o skomplikowanej geometrii.
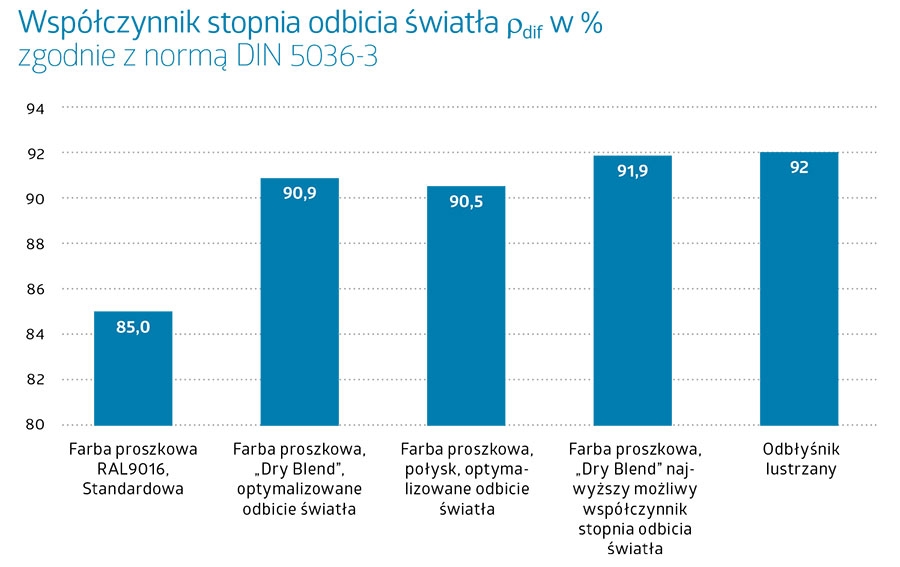
Aby uzyskać możliwie jak najwyższą wartość odbicia światła, zdefiniowano drugą jakość farby proszkowej, do wytworzenia której zastosowano specjalne spoiwa. Ten wariant farby spełnia wysokie parametry optyczne i wykazuje bardzo dobre właściwości aplikacyjne. Ze względu na wysoką cenę użytych komponentów, podwyższeniu ulega także cena farby. Na rysunku nr 4 przedstawiono różnicę stopnia współczynnika odbicia światła (ρdif) różnych farb proszkowych w stosunku do parametrów odbicia światła reflektora lustrzanego, powszechnie stosowanego w przemyśle oświetleniowym.
Obszar użytkowania farb proszkowych o zoptymalizowanym wskaźniku odbicia świtała dotyczy szczególnie oświetlenia, które musi wykazać wysoki stopień skuteczności strumienia świetlnego. Inne możliwe zakresy zastosowania farb o zoptymalizowanym wskaźniku odbicia światła to elementy wypełnień systemów stropowych oraz elementy systemów ścian działowych. Zastosowanie farb o zoptymalizowanym wskaźniku odbicia światła umożliwia uzyskanie wyższego stopnia doświetlenia pomieszczenia lub zredukowanie ilości punktów świetlnych przy jednoczesnym zachowaniu niepogorszonego natężenia światła.
W przyszłości FreiLacke udostępni nie tylko farby proszkowe typu „Dry-Blend” o niskim stopniu połysku, ponieważ wyniki przeprowadzonych badań można zastosować także do stworzenia farb proszkowych o wysokim połysku posiadających ulepszone parametry odbicia światła. Ograniczeniem przy tworzeniu farb o zoptymalizowanym współczynniku odbicia światła jest konieczność zastosowania koloru białego. Inne kolory bowiem absorbują określony zakres długości fal światła.
Kamil Koj, specjalista ds. aplikacji
TROPS Coatings sp. z o.o.