




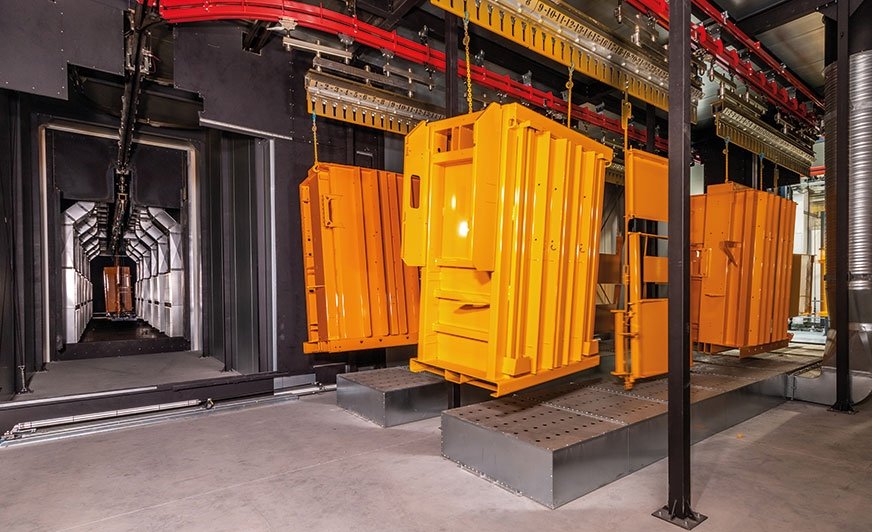
Wysokowydajny piec do utwardzania i strefa chłodzenia przed rozładunkiem
Najnowocześniejsza linia do malowania proszkowego z wykorzystaniem robota
W ramach większej inwestycji duńska firma Bramidan A/S produkująca urządzenia do recyklingu postanowiła zastąpić istniejącą ręczną lakiernię ciekłą nową, w pełni zautomatyzowaną malarnią proszkową. W nowej linii, zaprojektowanej, zainstalowanej i uruchomionej przez firmę Moldow, części pras do kompresji odpadów malowane są metodą proszkową.
– Od dawna naszą wizją jest posiadanie jednej z najbardziej wydajnych fabryk w Europie – mówi Henrik Dueholm Madsen, który był wówczas dyrektorem generalnym Bramidan A/S. – Nowa linia do malowania proszkowego jest tego absolutnie kluczowym elementem i ma ogromne znaczenie dla skrócenia czasu produkcji pras do mniej niż 24 godzin, od momentu pobrania blachy stalowej z magazynu do uzyskania produktu końcowego.
Bazując na doświadczeniu firmy Moldow, zlecono zaprojektowanie i zainstalowanie linii, która zapewni wymagany czas realizacji zadania, bez uszczerbku na jakości powłoki i efektywności energetycznej linii.
– Ugruntowana wiedza i doświadczenie Moldow w projektowaniu linii lakierniczych pod klucz oraz ich współpraca z firmą RobNor, która dostarczyła niezbędne oprogramowanie, sprawiły, że decyzja o wyborze dostawcy była niezwykle prosta – dodaje Henrik Dueholm Madsen.
Malowanie różnorodnych elementów i częste zmiany koloru
– Ostateczna jakość powłoki, która spełnia oczekiwania klienta, zawsze jest naszym punktem wyjścia podczas projektowania – wyjaśnia Lars Holm, kierownik techniczny Moldow A/S. – Co więcej, firma Bramidan miała pewne specyficzne wymagania dotyczące procesu, takie jak: krótki czas realizacji, częste zmiany kolorów powłok, stale zmieniające się elementy oraz energooszczędność na najwyższym poziomie. Na tej podstawie zaprojektowaliśmy najnowocześniejszą, w pełni zautomatyzowaną linię lakierniczą, która na bieżąco dostosowuje wszelkie procesy do warunków panujących w danej chwili. Ponadto, dzięki współpracy z RobNor, Bramidan otrzymał możliwość zarządzania procesem na podstawie o wirtualnej rzeczywistości (VR).
Ponieważ rozmiar i kształt elementów zmieniają się w sposób ciągły, wymagane jest precyzyjne i powtarzalne nakładanie proszku lakierniczego oraz właściwe zarządzanie powietrzem i temperaturą w piecu do utwardzania.
Ponadto Bramidan musi często zmieniać kolory. W tym celu zaprojektowano specjalną strefę czyszczącą, znajdującą się wewnątrz kabiny lakierniczej, w której roboty czyszczone są szybko i wydajnie przed zmianą koloru.
– Mamy teraz linię, która jest w stanie spełnić 100 procent naszych oczekiwań związanych z czasem realizacji, częstymi zmianami koloru i wydajnością – cieszy się Henrik Dueholm Madsen i dodaje, że ważne jest też to, aby linia była estetyczna.
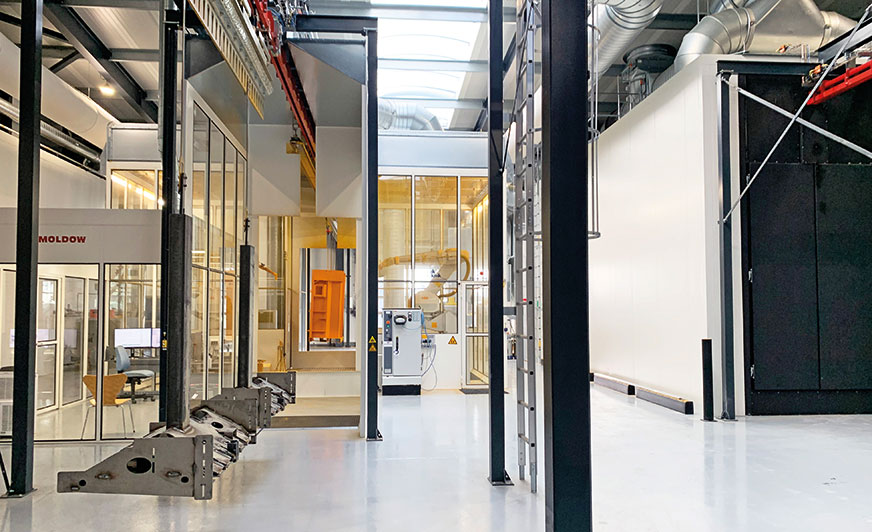
Wylot z pieca suszącego (po prawej) i wejście do kabiny malowania proszkowego
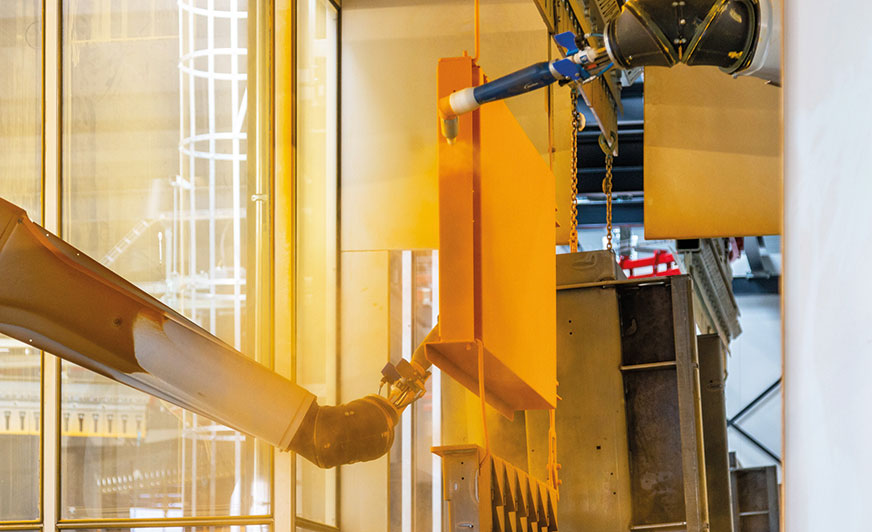
Aplikacja proszku z możliwością szybkiej, automatycznej zmiany koloru
Zautomatyzowana i zaawansowana technologicznie aplikacja proszku
Roboty do malowania proszkowego odgrywają kluczową rolę w całym procesie, ponieważ są odpowiedzialne za faktyczne nakładanie proszku. Częste zmiany kolorów, precyzyjna aplikacja za pomocą jednego pistoletu i programowanie przy pomocy wirtualnej rzeczywistości (VR) były podstawowymi wymaganiami.
Roboty lakiernicze oraz technologia aplikacji proszku zostały dostarczone przez szwedzkiego producenta, firmę RobNor AB, który jest północnoeuropejskim dystrybutorem robotów ABB. RobNor koncentruje się przede wszystkim na procesie obróbki powierzchni.
– Roboty zostały zaprogramowane za pomocą oprogramowania ABB Robot Studio wspartego wirtualną rzeczywistością (VR) – wyjaśnia Pelle Andersson z RobNor. – Pozwala to zaoszczędzić niesamowitą ilość czasu potrzebną do zaprogramowania całego procesu. Oszczędności sięgają nawet 80 proc. w stosunku do tradycyjnych rozwiązań. Operator ma możliwość programowania w trybie offline z pomocą wirtualnej rzeczywistości (VR), a następnie przeprowadzenia symulacji, aby upewnić się, że nie pojawią się żadne problemy, gdy robot zostanie uruchomiony we właściwym procesie.
Bardzo precyzyjne i powtarzane nałożenie proszku było koniecznością. Udało się tego dokonać dzięki doświadczeniu instalatorów Lakteknik, którzy dzięki odpowiedniej technologii wykorzystania pomp i aplikacji lakierniczych zapewnili wydajność pozwalającą na wykorzystanie jednego robota i jednego pistoletu na stronę produktu. Lakteknik A/S do projektu praktyczną wiedzę oraz obecność na rynku lokalnym – dwa ważne kryteria, aby spełnić oczekiwania klienta.
Podczas załadunku elementów na trawersę, do systemu wprowadzane są informacje o kolorze oraz numerze programu, który jest następnie łączony z identyfikatorem trawersy w bazie danych. Gdy belka dociera do kabiny lakierniczej po zakończeniu obróbki wstępnej, identyfikator trawersy jest skanowany, a powiązane informacje wysyłane są do robota.
Dwa główne kolory – żółty i szary – transportowane są do robotów z dużych worków typu big bag, natomiast pozostałe sześć kolorów pochodzi z pojemników umieszczonych w kuchni farb, która znajduje się tuż obok kabiny lakierniczej. Kabina lakiernicza wentylowana jest powietrzem rozprowadzanym przez filtry w suficie i zasysanym przez podłogę. Nadmiar proszku jest odfiltrowywany przez filtr produkcji Moldow.











