Test rozpuszczalnikowy – metoda kroplowa.
Zyskaj pewność, że otrzymana powłoka uzyskała oczekiwane właściwości
Do napisania tego artykułu skłoniła mnie ilość pytań i dyskusji, które zrodziły się zarówno po mojej prelekcji na ubiegłorocznym, jubileuszowym XV sympozjum organizowanym przez firmę Wagner, jak i po bloku technicznym prezentowanym na sympozjum firmy AkzoNobel we wrześniu 2017 r. O ile proces samej polimeryzacji jest dobrze poznany przez praktyków, tak metody kontroli polimeryzacji oraz właściwa interpretacja wyników nie zawsze są łatwe. W artykule omówię wybrane metody kontroli wraz z dyskusją wyników oraz postaram się odpowiedzieć na najczęściej zadawane pytania.
W czasie polimeryzacji powłoki farba proszkowa topi się, nabiera płynności, przechodzi przez fazę niesłusznie, ale zwyczajowo nazywaną „żelowaniem” (z racji fizycznego podobieństwa) i wreszcie ulega pełnej reakcji chemicznej (sieciowaniu), która powoduje utwardzenie polimeru. W teorii wydaje się to proste, ale skąd pewność, że proces zaszedł do końca i otrzymana powłoka uzyskała oczekiwane właściwości fizyczne i chemiczne?
Metody kontroli polimeryzacji
Metod kontroli polimeryzacji jest bardzo dużo. Począwszy od najprostszych, mechanicznych i rozpuszczalnikowych, weryfikujących właściwości fizykochemiczne powłok, przez bardziej skomplikowane pomiary rozkładu temperatur w piecu, pozwalające na dobrą analizę oraz interpretację przebiegu procesu, badania DSC (Differential Scanning Calorimetry – Różnicowa Kalorymetria Skaningowa), aż do badań rodem z NASA – krystalograficznych i spektralnych NMR. Z racji obszerności tematu – skupimy się na metodach najbardziej dostępnych i popularnych.
 Kontrola polimeryzacji przy pomocy rozpuszczalników
Zacznijmy od dość prostej metody, którą można zastosować nie tylko w wyspecjalizowanym laboratorium, ale nawet wprost na produkcji. Skorzystajmy z informacji opracowanych przez Komitet Techniczny systemu jakości Qualicoat (15 edycja):
(…)
Nasączyć wacik bawełniany rozcieńczalnikiem. W ciągu 30 sekund pocierać lekko 30 razy testowaną próbkę w każdym kierunku, tam i z powrotem.
Przed wykonaniem oceny odczekać 30 minut.
Jakość polimeryzacji ocenia się zgodnie z poniższą klasyfikacją:
- Powłoka jest bardzo zmatowiona i zupełnie miękka.
- Powłoka jest bardzo zmatowiona i może być zadrapana paznokciem.
- Niewielka utrata połysku (poniżej 5 jednostek).
- Brak zauważalnych zmian. Nie można zadrapać paznokciem.
- Oceny 3 i 4 są zadowalające.
- Oceny 1 i 2 są niezadowalające.
W przypadku powłok proszkowych ten test jest opcjonalny w kontroli wewnętrznej; jest jedynie orientacyjny i nie może rzutować na ocenę jakości powłoki.
(…)
Zalecany rozpuszczalnik: ksylen, ale można zastosować też inne/w zależności od badanych powłok: aceton, MEK (2-butanon, metyloetyloketon).
Proste? Nie do końca – o czym mówi ostatnie zdanie fragmentu opracowania. Niestety, jest to metoda dość subiektywna i nie daje 100% gwarancji, że wszystko jest OK i proces polimeryzacji przebiegł prawidłowo. Natomiast, z racji prostoty – polecamy ją dla firm niedysponujących dużym zapleczem laboratoryjnym, jest to metoda kontroli trochę „zero-jedynkowa”, ale mimo wszystko pomocna.
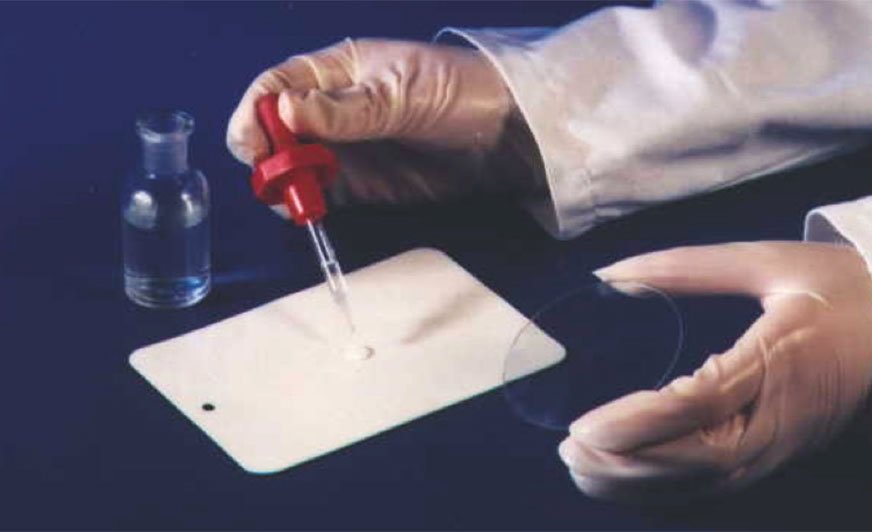
Wyspecjalizowane laboratoria badawcze, poza metodą pocierania wacikiem, stosują bardziej zaawansowane techniki – badania zanurzeniowe w rozpuszczalnikach (bardzo agresywne), badania kroplowe, badania z nasączonym wacikiem położonym na powłoce, w różnych warunkach ekspozycji (temperatura pokojowa RT, piece gradientowe, dodatkowe nasączenie agresywnym pigmentem).
Polimeryzacja to reakcja, w wyniku której związek chemiczny o małej masie cząsteczkowej, zwany monomerem, lub mieszanina kilku takich związków, reagują same ze sobą, aż do wyczerpania wolnych grup funkcyjnych. W wyniku tego powstają cząsteczki o wielokrotnie większej masie cząsteczkowej od substratów, tworząc polimer. Właściwości fizykochemiczne polimeru znacząco różnią się od budujących go mniejszych cząsteczek.

Test rozpuszczalnikowy – metoda kroplowa.
Kontrola polimeryzacji metodami mechanicznymi
Wśród licznych niszczących metod mechanicznych najbardziej popularna jest metoda siatki nacięć (norma ISO 2409). Jest to de facto metoda sprawdzająca przyczepność do podłoża, ale powłoki słabo spolimeryzowane charakteryzują się kruchością, którą łatwo zaobserwować w trakcie wykonywania testu. Poza tym można bez trudu wykonać ten test na detalach o różnej wielkości, grubości i kształcie, nie ma tu żadnych ograniczeń.
Innymi popularnymi metodami jest gięcie na trzpieniu oraz udarność, ale tu pojawia się sporo ograniczeń, związanych głównie z grubością elementów. Powłoka nie w pełni spolimeryzowana w trakcie gięcia pęka i traci przyczepność do podłoża. Płatki oderwanej farby są kruche i łatwo się łamią.
Podobnie jak metody rozpuszczalnikowe metody mechaniczne są dość subiektywne i bardzo mocno na wynik rzutuje indywidualizm osoby wykonującej test.
 Test gięcia – powłoka niespolimeryzowana.
Kontrola polimeryzacji przy pomocy badania rozkładu temperatur w piecu
Nie ukrywam, jest to moja ulubiona metoda kontroli procesu polimeryzacji. Po pierwsze, pozwala nie tylko określić, czy powłoka jest w pełni spolimeryzowana, ale dostarcza bardzo wielu cennych informacji o przebiegu tego procesu. Prawidłowo wykonany pomiar na reprezentatywnym, odpowiednio umieszczonym elemencie w wypełnionym piecu, pozwala na rzetelne przeanalizowanie, krok po kroku, jak zachodziła reakcja utwardzania powłoki.
Raport z takich pomiarów składa się z dwóch najważniejszych części: wykresu oraz tabeli analitycznej.
Najważniejsze informacje, jakie możemy odczytać z wykresu, znajdują się w dwóch obszarach.
Pierwszy, na początku wykresu, pokazuje dynamikę grzania/narastanie temperatury w funkcji czasu przed osiągnięciem warunków polimeryzacji. Jest to istotna informacja pozwalająca ocenić sprawność grzania pieca i przekazywania energii cieplnej na detale. Regulacja przebiegu procesu polimeryzacji w tym obszarze pozwala również na wpływanie na odgazowanie z podłoża i tworzącej się powłoki oraz na rozlewność. Dodatkowo – prędkość narastania temperatury wpływa na zwilżalność powierzchni malowanej, co ma wpływ na odporność korozyjną systemu malarskiego.
Drugi obszar to górna, pozioma część wykresu, obejmująca właściwy zakres polimeryzacji farby w obrębie okna wypału (curing window). Jest on dobrze widoczny, ponieważ znajdują się tam poziome linie określające liniową zależność temperatury od czasu (dane te wprowadza osoba przygotowująca raport). Analizując dane z tego obszaru, możemy stwierdzić, czy znajdujemy się w obrębie wymaganych warunków polimeryzacji, co zapewnia pełne usieciowanie/utwardzenie powłoki.
W tabeli analitycznej, w zależności od oprogramowania, można odczytać takie informacje, jak maksymalne temperatury osiągnięte w poszczególnych miejscach badanego elementu (istotne do regulacji pieca i optymalizacji procesu), przeanalizować wyniki pomiarów versus zadane okno wypału farby (analiza zależności liniowych) oraz zweryfikować skuteczność sieciowania opisanego indeksem polimeryzacji (curing index).
Curing index to wartość wyznaczona algorytmem obliczeniowym – całkowanie pola pod wykresem rozkładu temperatur w granicach polimeryzacji, czyli w obrębie okna wypału farby. Z reguły przyjmuje się, że optymalne są wartości indeksu w granicach od 150 do 250 jednostek.