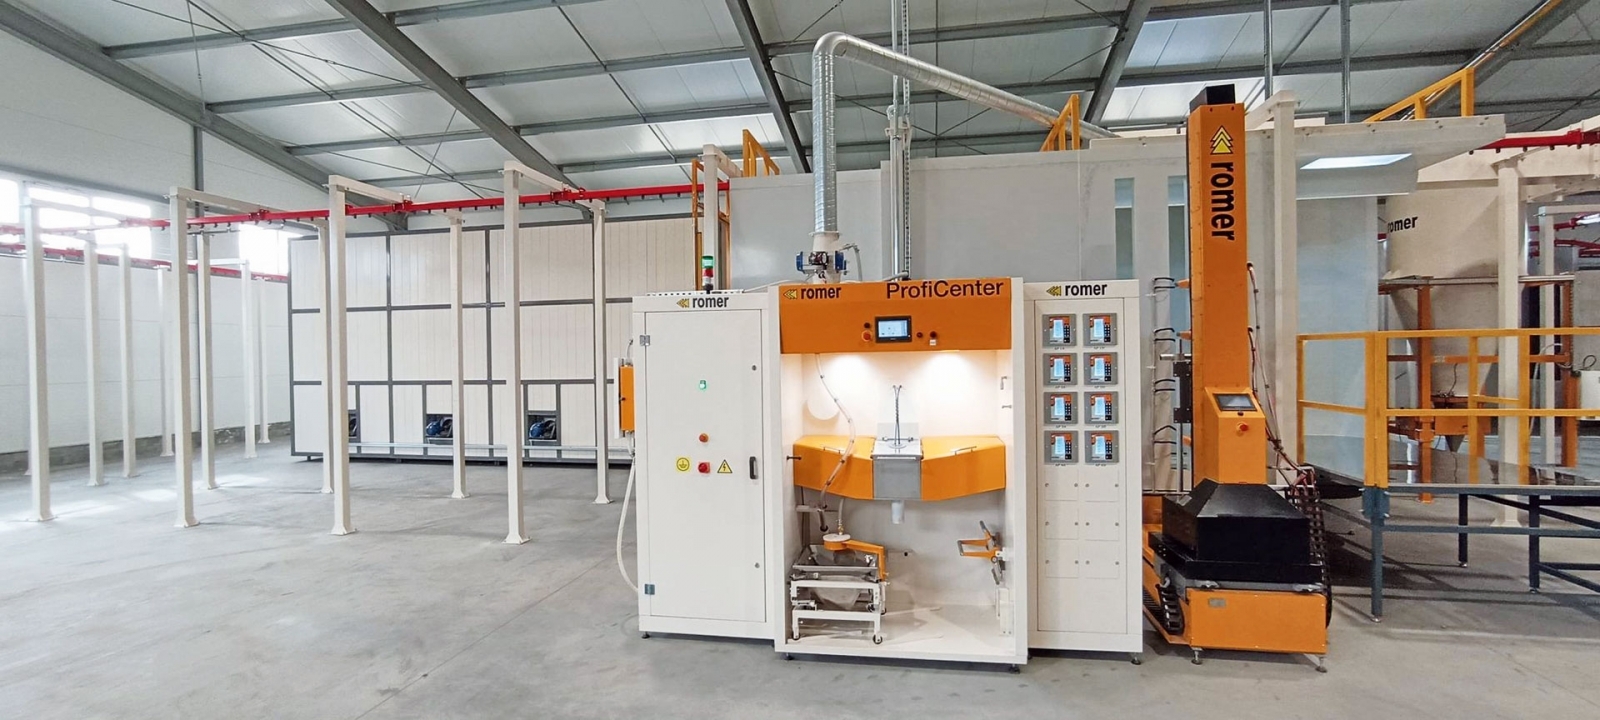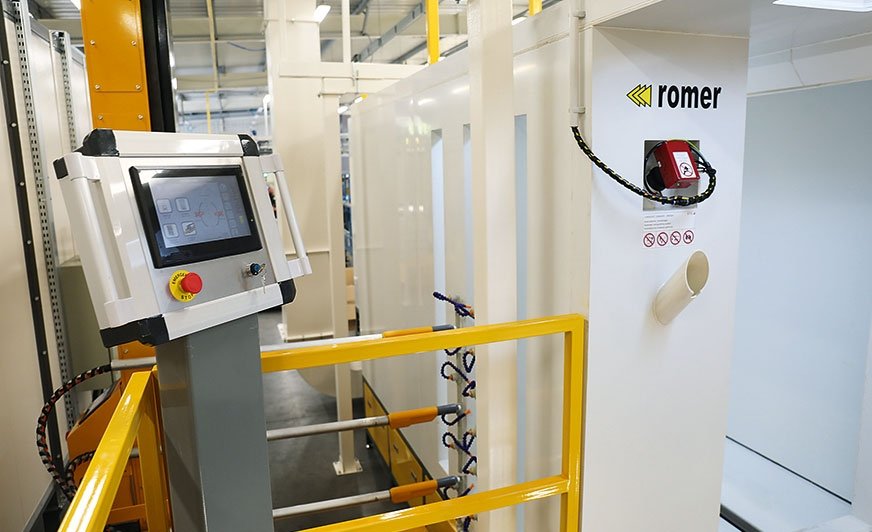
Sterowanie całym systemem odbywa się z poziomu panelu dotykowego Romer ProfiControl.
Wieloletnia współpraca z firmą ROMER zaowocowała powstaniem nowatorskiej proszkowej linii lakierniczej
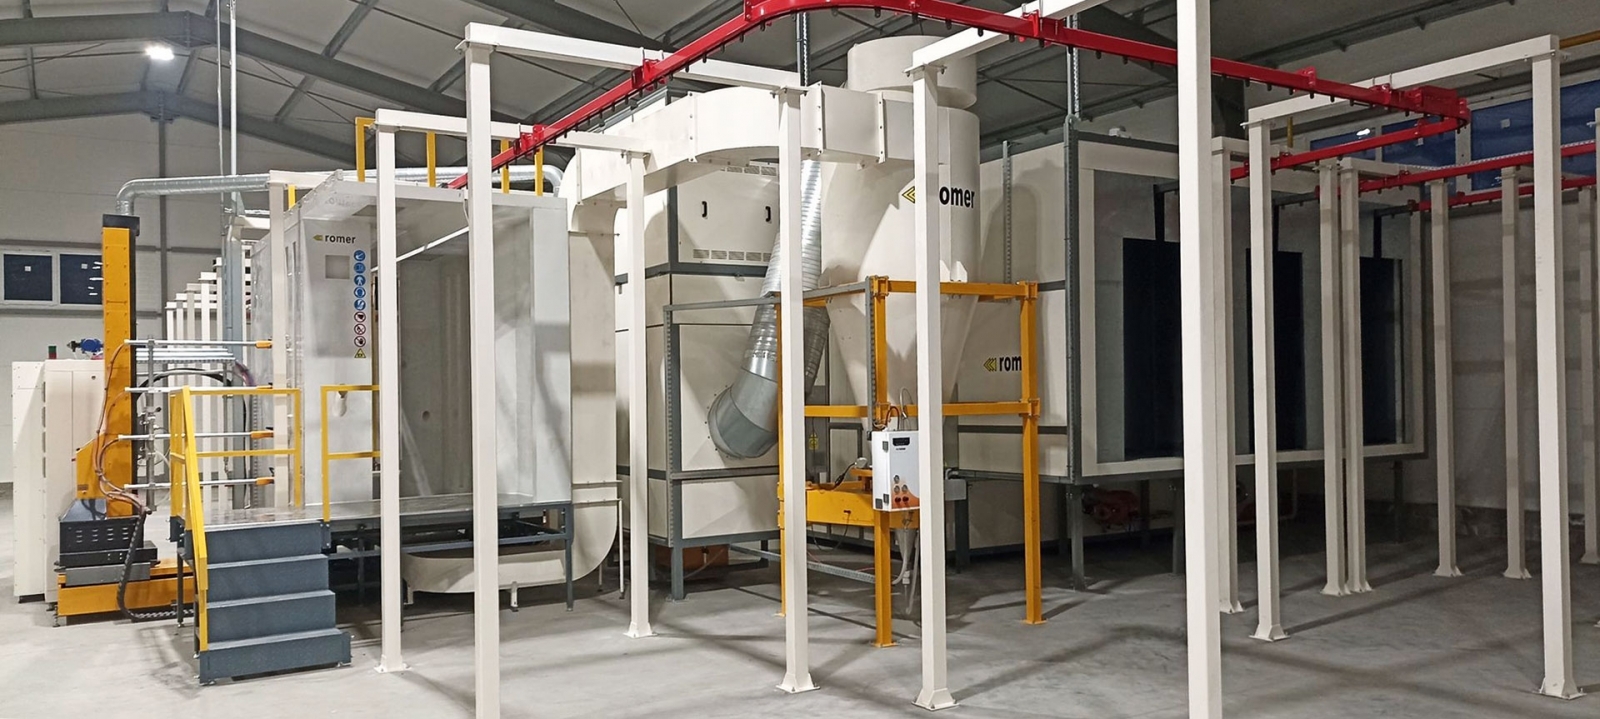
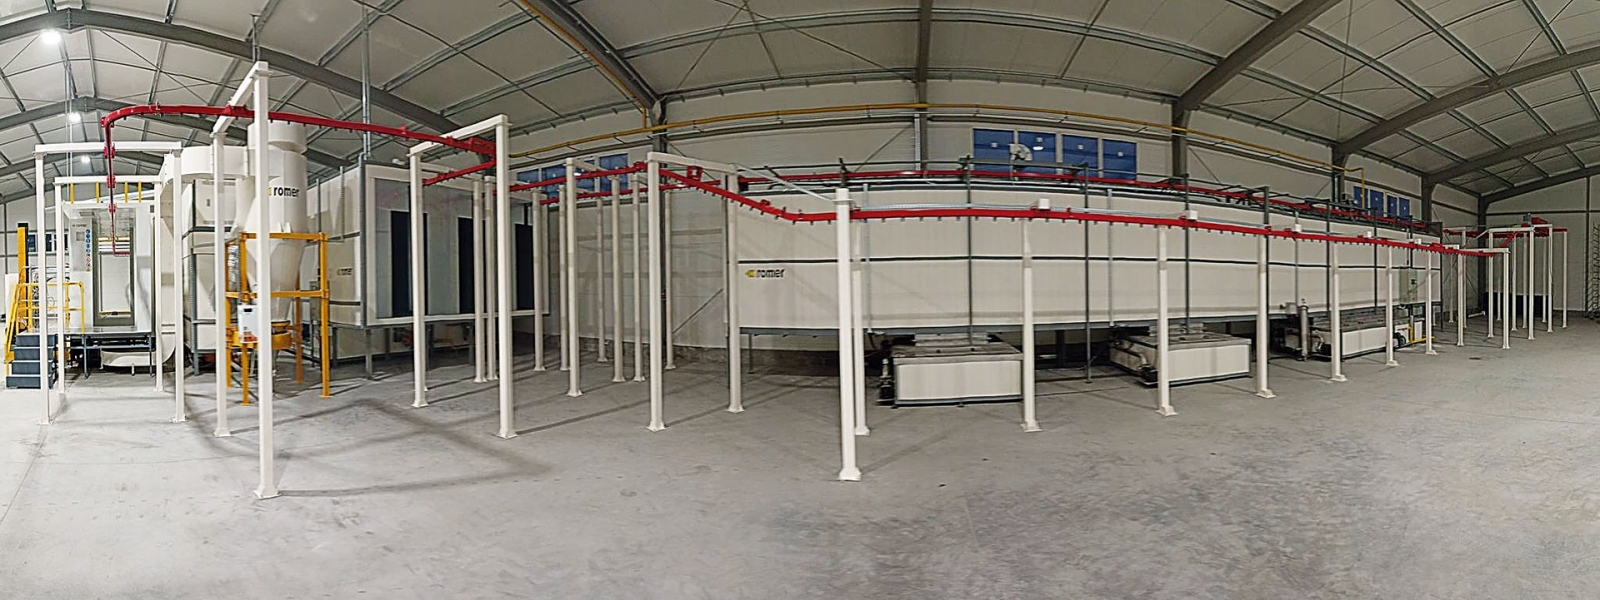
Firma PIECE C.O., produkująca m.in. kotły pod marką Rejs, jest przykładem stałego rozwoju i ciągłego inwestowania w park maszynowy, by móc na bieżąco odpowiadać na konkretne potrzeby klientów. Ostatnią dużą inwestycją jest w pełni zautomatyzowana, nowoczesna malarnia proszkowa, która w pełni spełnia oczekiwania inwestora.
Zakup obecnie montowanej malarni firmy ROMER został poprzedzony analizami ekonomicznymi, rozpoznaniem rynku, oszacowaniem zysków i strat. Na wybór dostawcy urządzeń miały wpływ dotychczasowa współpraca z firmą ROMER oraz jakość urządzeń.
− Gwarancją sukcesu każdej inwestycji jest dobieranie właściwych, sprawdzonych partnerów – mówi Tomasz Rejs z firmy PIECE C.O. – Aby uniknąć w przyszłości problemów związanych z funkcjonowaniem urządzeń, ważna jest współpraca w zakresie terminowości, szkoleń, serwisów, przeglądów oraz doradztwa. Pierwsza zakupiona przez nas w początkach tworzenia firmy malarnia (później powiększana), również pochodziła z firmy ROMER, dlatego zdecydowaliśmy się postawić na sprawdzone rozwiązania. Nasze 25-letnie doświadczenie na rynku, poczynione inwestycje, bogaty asortyment, dywersyfikacja źródeł dochodu, wyszkoleni pracownicy, stali odbiorcy i zadowoleni klienci – jest tym wszystkim, co pozwala patrzeć w przyszłość z optymizmem, a to czyni nas wiarygodnym kontrahentem w interesach.
Zawieszanie i transport wyrobów
Procesy zawieszania i transportu odbywają się na przenośniku łańcuchowym monorail. Masywne wykonanie łańcucha, szyn w połączeniu z gęsto zamieszczonymi zawieszkami, pozwala na niemal dowolne wieszanie elementów na całej długości, bez zmartwień o ewentualne uszkodzenia czy przeciążenie.
– Na całej długości łańcucha można wieszać obciążenia nawet do 7000 kg, co jest jak dla nas na pewno na początkowym etapie nadmiarowym rozwiązaniem i gwarantuje zapas na potencjalny rozwój – twierdzi Tomasz Rejs.
Łańcuch na przenośniku smarowany jest automatycznie, nadmiar oleju jest zbierany i odprowadzany do zewnętrznego zbiornika. Napęd – sterowany falownikiem – zabezpieczony jest ciernym sprzęgłem wyposażonym w precyzyjny enkoder. W razie kolizji detali z urządzeniami, np. na skutek złego zawieszenia, napęd, po przekroczeniu momentu obrotowego, zatrzymuje przenośnik automatycznie. Dzięki integracji systemów komunikuje się z innymi urządzeniami i dostarcza im bieżących informacji o prędkości.
System sterowania
Sterowanie całym systemem odbywa się z poziomu panelu dotykowego Romer ProfiControl 10”, który zapewnia całkowitą integrację posiadanych systemów i umożliwia komunikację z wewnętrznymi systemami zarządzania produkcją u klienta, według standardu Industry 4.0. Jest to możliwe z tego względu, że ROMER jest producentem podzespołów elektronicznych oraz oprogramowania do nich, co za tym idzie, serwis i obsługa realizowane są na zupełnie innej płaszczyźnie: producent – producent, to otwiera nowe możliwości. Otwiera to również drogę do stawiania wysokich niestandardowych wymagań, gdzie modułowe rozwiązanie nie jest wystarczające.
ProfiControl standardowo umożliwia programowanie ustawień wszystkich pistoletów serii romer ProfiSpray, w tym ustawień prądowych oraz pneumatycznych, bez konieczności podchodzenia do nich. Nie ma potrzeby zakupu dodatkowych elementów pośredniczących, które odpowiadają tylko za komunikację.
Standardowo również takie programy lakierowania składają się z ustawień, np. manipulatorów, w tym prędkości automatycznego dosuwania się, posuwu góra–dół, czy parametrów tzw. oversprayu, czyli momentu, kiedy pistolet przed detalem ma zacząć malować, i kiedy ma skończyć.W zależności od szyku pistoletów standardowo sterownik ProfiControl wyposażony jest w algorytmy, które mają optymalizować grubość nakładanej powłoki w oparciu o prędkość przenośnika, powierzchnię do lakierowania, zużycie zwężek w inżektorach itp.
Wszystkie te systemy są bardzo pomocne w tym, by utrzymać wysoką jakość lakierowanych detali, to jest powtarzalność nanoszonej powłoki. Czynnik ludzki wyeliminowany jest w tym przypadku do niezbędnego minimum.
Przygotowanie powierzchni
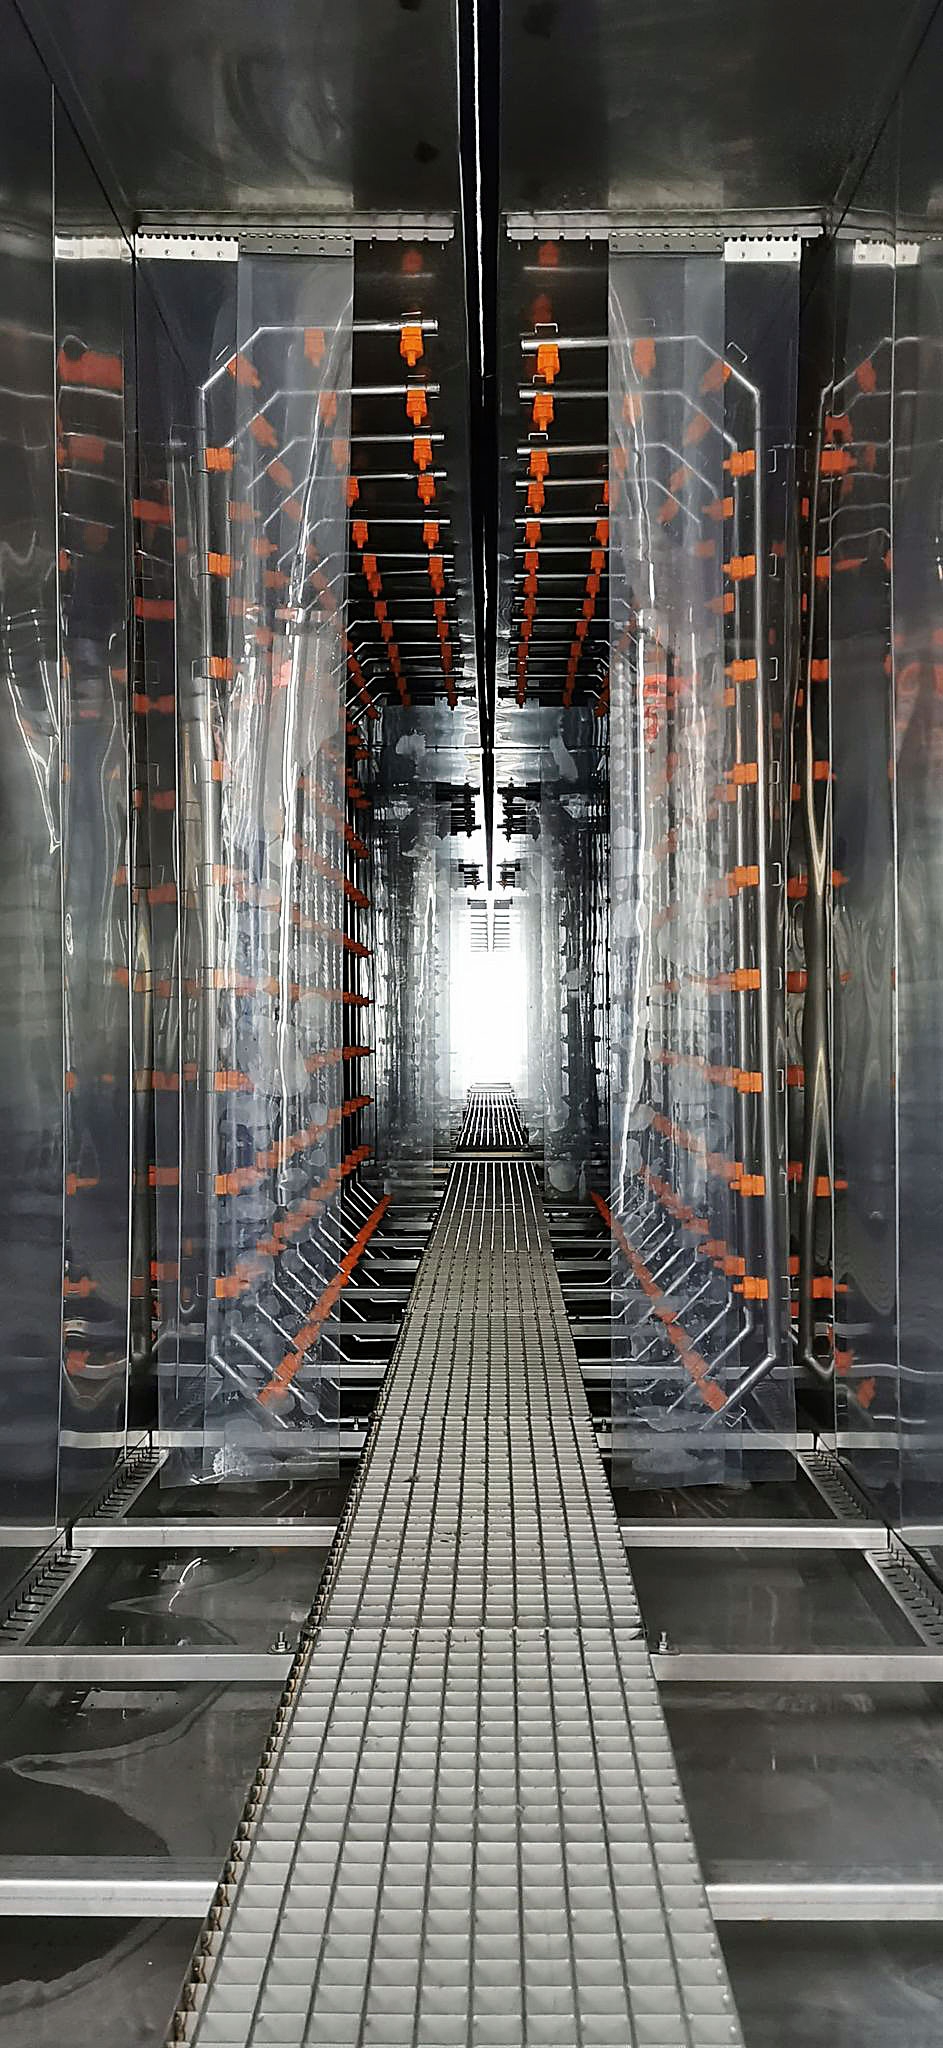
Przygotowanie powierzchni przed lakierowaniem odbywa się w 3-etapowej myjni tunelowej, w pierwszej kolejności detale są odtłuszczane i fosforanowane, następnie płukane wodą sieciową o przewodności nieprzekraczającej 1000 uS oraz płukane wodą zdemineralizowaną o przewodności poniżej 20 uS.
Myjnia tunelowa posiada wentylatory wyciągowe wykonane ze stali nierdzewnej na całej długości, co zapewnia, że nie są emitowane opary na halę. Opcjonalnie montowany jest również skraplacz oparów z odprowadzeniem do danego zbiornika, by nie usuwać ich poza budynek.
Pierwszy zabieg ogrzewany jest bezpośrednio wymiennikiem ciepła wyposażonym w modulowany palnik gazowy o mocy ponad 200 kW. Specjalnie modulowany palnik o niskiej emisji tlenków azotu, tzw. low NOx, oszczędza energię, zużywa mniej powietrza do spalania, tym samym emituje mniej gazów. Ma wbudowaną wewnętrzną komorę spalania, przez co nie wymaga tak dużego nadmiaru powietrza (niska Lambda). Myjnia tunelowa posiada bardzo wydajną pompę oraz relatywnie dużą liczbę dysz; zapewnia bardzo dobre mieszanie cieczy, nie przegrzewa chemii i eliminuje dodatkowe pompy obiegowe.
Wszystkie wanny wyposażone są w bezstopniowe czujniki poziomu cieczy pozwalające monitorować na bieżąco stan wody, wyświetlając go w litrach na 7” wyświetlaczu myjni.
Dzięki temu cały tunel wyposażony jest w automatyczne kaskady. Możemy je dowolnie programować, w którym momencie mają się zacząć uzupełniać oraz do jakiego poziomu. Wanny są wówczas odpowiednio automatycznie uzupełniane w trakcie trwania cyklu.
Automatyczne dozowanie środków chemicznych specjalnymi pompami z tworzyw sztucznych w wannach programowane jest warunkowo (zadawany jest dopuszczalny zakres uS oraz pH, który ma być utrzymywany).
Specjalnie w tym celu opracowana przez ROMER stacja analizy wody SA1-3 przed podawaniem pobiera próbki wody z każdej z wanien i na podstawie pomiarów pH oraz uS dawkuje automatycznie środki chemiczne w zaprogramowanych ilościach, aż do osiągnięcia żądanych parametrów cieczy.
Ostatnia wanna wyposażona jest w trójkolumnową stację produkcji wody zdemineralizowanej pracującej z silnie kwasowym kationitem w cyklu wodorowym, silnie zasadowym anionitem pracującym w cyklu wodorotlenowym i ostatnia kolumna filtrująca wodę węglem aktywnym.