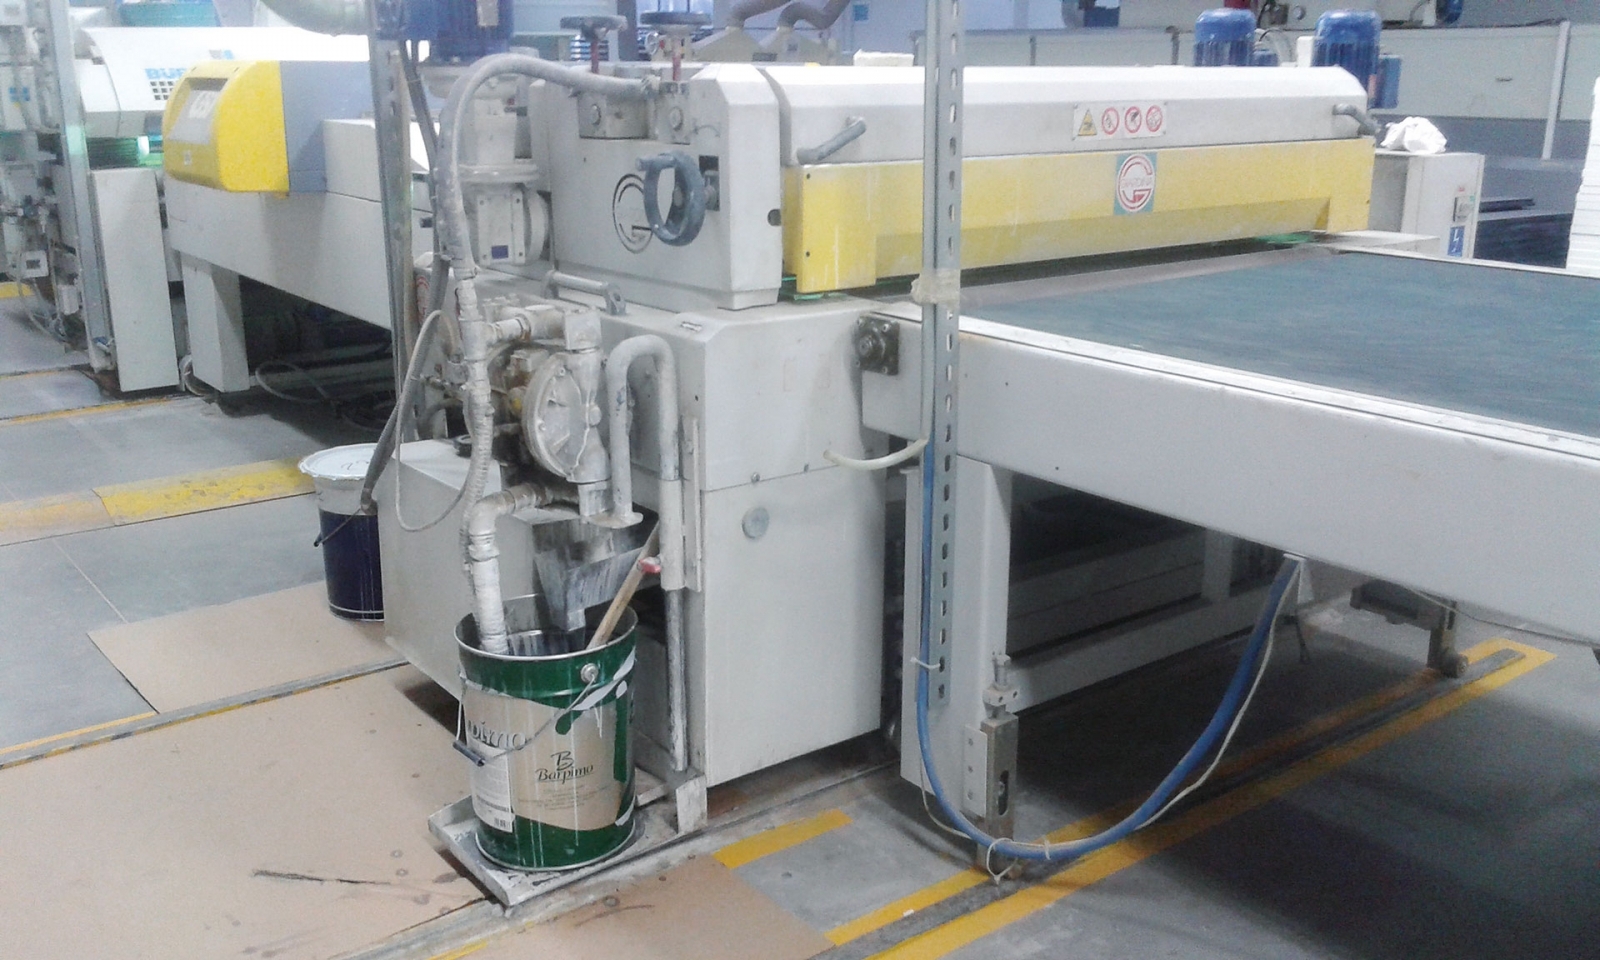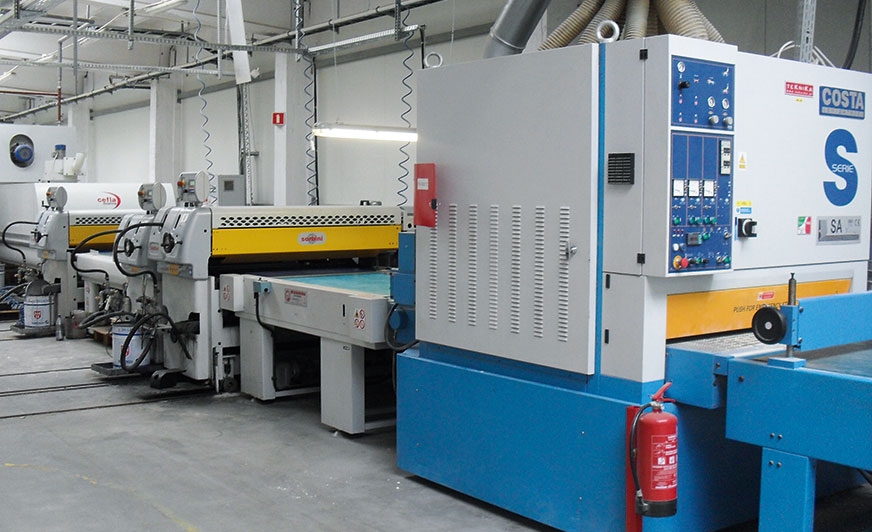
Linia walcowa UV.
Walcowa linia UV – korzyści i technologia
Wykorzystanie linii UV, gdzie aplikacja lakieru odbywa się przez walcowanie w procesie produkcyjnym, niesie za sobą bardzo dużo korzyści. Przede wszystkim oszczędzamy pieniądze. Przy użyciu walców nakładamy niewiele materiału, od kilku do kilkudziesięciu g/mkw. Eliminujemy również straty, gdyż technologia ta nakłada materiał lakierniczy bezpośrednio na element bez overspray.
Technologia utwardzania UV skraca również czas suszenia w porównaniu do tradycyjnych farb na bazie rozpuszczalników lub wody, a zatem przyspiesza proces produkcyjny. Dodatkowa korzyść to właściwości powłok utwardzanych lampami UV. Wykazują one większą światłotrwałość, twardość powłoki, podwyższoną odporność na zarysowania oraz odporność chemiczną.
Jaki surowiec można lakierować na walcach?
Dostępne materiały lakiernicze pozwalają sięgać po coraz szerszy asortyment podłoża przeznaczonego do malowania. Świetnie sprawdza się płyta mdf, która nie jest wrażliwa na temperaturę, a dodatkowo łatwo poddaje się procesowi szlifowania. W procesie uszlachetniania na walcach UV można również stosować tarcicę, a w ostatnim czasie również płytę laminowaną. Decydując się na uszlachetnianie tarcicy, zwłaszcza sosny, trzeba zmierzyć się z kilkoma wyzwaniami. Specyfiką sosny jest żywica, która pod wpływem temperatury wytapia się na powierzchnię. Utwardzanie przy pomocy lamp UV rtęciowych i galowych powoduje wytwarzanie ciepła, które aktywuje proces wytapiania się żywicy. Jednym z kroków zaradczych jest sortowanie materiału przeznaczonego pod uszlachetnianie na linii UV i eliminacja surowca bardzo żywicznego. Drugie rozwiązanie to zastosowanie lamp o odpowiedniej mocy oraz regulacja mocy lamp. Sposób regulacji mocy lamp może odbywać się w sposób ciągły lub stopniowy. Należy jednak pamiętać, że do pełnego utwardzenia dla większości lakierów potrzebne są dwie lampy: galowa i rtęciowa. Zadaniem lampy galowej jest żelowanie głębokie warstw lakieru, natomiast lampy rtęciowej utwardzanie powierzchownie. Producenci lakierów również szukają rozwiązań dla technologii uszlachetniania sosny na linii UV. Odpowiedzią są specjalne primery, których rolą jest odcięcie podłoża, a tym samym możliwe staje się nałożenie kolejnych warstw materiałów lakierniczych. Lakiery UV do „zadań specjalnych” pozwoliły również na uszlachetnianie elementów z płyty laminowanej. Specjalne primery i podkłady, które wykazują wysoką adhezję do laminatu, umożliwiają przygotowanie płyty laminowanej do dalszego procesu. W niektórych przypadkach proces uszlachetniania w 100% może odbyć się na linii UV. Wówczas trzeba pamiętać, że krawędzie płyty powinny być zaokleinowane przy użyciu klejów poliuretanowych. Taki system gwarantuje nie wytapianie się kleju podczas utwardzania lakierów pod lampami UV.
Proces uszlachetniania na walce
Coraz więcej producentów elementów lakierowanych decyduje się na zastosowanie linii UV do całkowitego uszlachetniania na walcach. Linia wyposażona w walce o odpowiedniej strukturze i twardości, a także w dobrą szlifierkę umożliwia im stosowanie takiej technologii.
Popularny proces to bezbarwne wykańczanie drewna litego. Możliwe jest również barwienie bejcami wodnymi przez zastosowanie wału gąbczastego. Producenci wału dobierają jego gęstość do oczekiwanego nałożenia bejcy. Suszenie bejcy odbywa się gorącym powietrzem w tunelu suszącym. Kolejny etap to nałożenie lakierów UV i ich utwardzenie promiennikami galowymi i rtęciowymi.
Na walcowych liniach UV świetnie sprawdza się podładowanie elementów, a nałożenie nawierzchni odbywa się na linii natryskowej. Szeroka gama produktów UV pozwala dobrać odpowiedni system zarówno do podładowania mdf, jak i tarcicy. Ustawienie linii w ciągu technologicznym z zastosowaniem odpowiednich nakładarek pozwala na szpachlowanie elementów i ich późniejsze podładowanie zarówno w systemie bezbarwnym, jak i pigmentowym. Jako że do utwardzenia lakierów potrzebna jest odpowiednia długość fali emitowanej przez promienniki, istnieją pewne ograniczenia w zakresie lakierowania kryjącego pigmentowanych pełnych kolorów. Szpachlowanie może odbywać się przy zastosowaniu wału z funkcją zacierania. Opcja taka polega na wcieraniu szpachli stalowym wałem. Dzięki temu eliminujemy małe ubytki i lepiej przygotowujemy element do dalszego procesu. Zastosowanie wału zacierającego zmniejsza również nałożenie szpachli. Dzieje się tak, ponieważ stalowy wał, wcierając szpachlę w element, zbiera jej nadmiar. Nałożenie szpachli z użyciem wału zacierającego wynosi średnio 5-8 g/mkw. Natomiast w procesie bez zacierania nałożenie mieści się w zakresie 15-25 g/mkw. Kolejny etap to nałożenie podkładów. Adhezja pomiędzy kolejnymi warstwami lakierów jest prawidłowa, kiedy po pełnym utwardzeniu jednej warstwy, nastąpi matowanie płaszczyzny. W celu zachowania adhezji pomiędzy poszczególnymi warstwami lakierów stosuje się ich żelowanie, a pełne utwardzenie dopiero na końcu procesu. Jednak należy pamiętać, że chcąc uzyskać wysoką jakość, szlifowanie międzyoperacyjne jest konieczne.
Anna Gładych-Mucha