




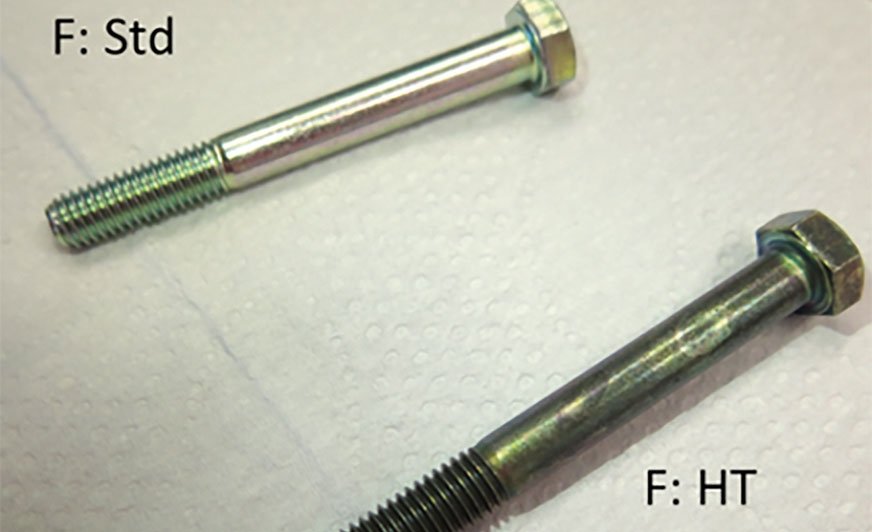
Powłoka konwersyjna otrzymana z pasywacji fluorkowej suszona w standardowych warunkach (F:Std) i wygrzewana w wysokiej temperaturze (F:HT)

Rys. 7. Grubość powłok konwersyjnych otrzymanych z pasywacji opartych na organicznym ligandzie (OL) lub fluorkach (F) i poddanych działaniu różnych temperatur (Std: 60°C/10 minut; HT: 215°C/ 6h). Pomiary SEM.
Dla powłok otrzymanych z pasywacji opartej na organicznym ligandzie grubość powłoki została zredukowana o 59% po wygrzewaniu w porównaniu ze standardowym suszeniem (z 361 nm do 148 nm). Dla powłok otrzymanych z pasywacji fluorkowych redukcja grubości warstwy wyniosła 51% (z 277 nm do 135 nm). Zmianie uległa nie tylko grubość powłoki, ale również jej wygląd (rysunek 8). Powłoka suszona w standardowych warunkach jest opalizująca, wygrzewana w wysokiej temperaturze ma kolor zielonobrązowy, nierównomierny.
Rys. 9 przedstawia analizy stężenia chromu (VI). W powłokach wygrzewanych w wysokiej temperaturze, otrzymanych z pasywacji fluorkowych, otrzymane wartości trzykrotnie przekraczają dopuszczalny limit (0,314 µg/cm²). Przypuszcza się, że powłoka ulega zniszczeniu, a chrom (III) ulega utlenieniu przez bezpośrednie działanie tlenu z powietrza (równanie 11)23.

Rys. 8. Powłoka konwersyjna otrzymana z pasywacji fluorkowej suszona w standardowych warunkach (F:Std) i wygrzewana w wysokiej temperaturze (F:HT).

Rys. 9. Analiza chromu (VI) w powłokach konwersyjnych otrzymanych z pasywacji opartych na organicznym ligandzie (OL) lub fluorkach (F) i poddanych działaniu różnych temperatur (Standard: 60°C/10 minut; HT: 215°C/ 6h). 
Rys. 10. Stężenie chromu (VI) w powłokach konwersyjnych otrzymanych z pasywacji opartych na organicznym ligandzie (OL) lub fluorkach (F) zabezpieczonych lub nie Tridur Finish 500.
- W jaki sposób ograniczyć utlenianie chromu
Ponieważ bezpośrednie działanie tlenu atmosferycznego na powłokę cynkową i tworzenie wodorotlenku cynku nie może zostać ograniczone, pojawia się pytanie, w jaki sposób można zahamować utlenianie chromu w powłoce konwersyjnej. W odpowiedzi na to pytanie firma Atotech opracowała dodatek stosowany w ostatniej płuczce po pasywacji: Tridur Finish 500. Rys. 10 przedstawia, w jaki sposób Tridur Finish 500 prawie całkowicie hamuje utlenianie chromu w pasywacji. W czasie trwania badania maksymalne stężenie chromu (VI) wyniosło 0,008 µg/cm² w próbkach zabezpieczonych Tridur Finish 500, podczas gdy w próbkach niezabezpieczonych stężenie chromu (VI) przekroczyło dopuszczalny limit (0,187 µg/cm² po 30 dniach). Czynnik redukujący przenika przez mikrospękania w powłoce konwersyjnej do powłoki cynkowej, redukując wytwarzanie nadtlenku. Ponadto Tridur Finish 500 nie wpływa negatywnie ani na wygląd powłoki, jak i odporność korozyjną.
Wnioski
Celem doświadczenia było zbadanie wpływu różnych związków kompleksujących, kobaltu oraz pH na proces tworzenia chromu sześciowartościowego w powłokach konwersyjnych opartych na chromie trójwartościowym. Utlenianie może być spowodowane obecnością nadtlenku wodoru powstającego podczas redukcji rozpuszczonego tlenu na powierzchni cynku. Wyniki wskazują, że wysokie stężenia kobaltu w pasywacji, jak i podwyższone pH roztworu sprzyja późniejszemu powstawaniu chromu (VI) w powłoce konwersyjnej. Ponadto stwierdzono, że wyższe stężenie chromu sześciowartościowego występuje w powłokach konwersyjnych otrzymanych z pasywacji opartych na organicznym ligandzie w porównaniu z powłokami otrzymanymi z pasywacji fluorkowych. Dowiedziono również, że powstawanie chromu (VI) można całkowicie zahamować przez dodanie Tridur Finish 500 do ostatniej płuczki po pasywacji.
Björn Stroh
Atotech Deutschland GmbH
Tłumaczenie: Magdalena Gortat, Atotech Poland Sp. z o.o.
LITERATURA
Wilhelm, E.J., U.S. Patent 2,305,380 (1936).
Pettine M., Millero F.J., Limnol. Oceanogr. 35 (1990) 730.
Katz, S. A., Salem, H., J. Appl. Toxicol. 13 (1992) 217-224.
Cohen M.D., Kargacin, B., Klein, C.B., Crit. Rev. Toxicol. 23(1993) 255-281.
Directive 2000/53/EC of the European Parliament and of the Council of 18th of Sept. 2000, on end-of-live-vehicles.
DIN EN 15205, 2007-02.
Johnson, D.M., US Patent 2,559,878.
Rochester, T., Kennedy, Z.W. Plat. Surf. Finish. 94 (2007) 14-18.
Altmeyer, F. Products Finishing (2006) 58-61.
Li, L.L., Kim, D.Y. Swain G.M., J. Electrochem. Soc.,159 (2012) C326-C333.
Wroblowa, H.S., Qaderi, S.B., J. Electroanal. Chem. 295 (1990) 153-161.
Dingwerth, B., Metal Finishing 107.4 (2009) 31-40.
Li, J., Yao, C. Journal of Hazardous Materials 221-222 (2012) 56-61.
Klos, K.P., DE Patent DE4135524 A1.
Klos, K.P., DE Patent DE3812076 A1.
Li, L.L., Kim, D.Y. Swain G.M., J. Electrochem. Soc., 159 (2012) C326-C333.
Qi, J., Walton, J., Thompson, G.E., J. Electrochem. Soc., 163(7) (2016) C357-C363.
Inoue, M., EU Patent EP 2 189 551 A1.
Xiong, J., Electroplat. Finish. (2009) 23.
Lattimore, W.M. Prentince Hall, Inc. Englewood Cliffs, N.J. (1952).
Campestrini, P., Van Westing, E.P.M., Electrochim. Acta 47 (2002) 1097.
Cho, K., Shankar Rao, V., Hyuk Sang, K., Electrochim. Acta 52 (2207) 4449-4456.
Apte, A.D., Tare, V., Bose, P., J. Hazard. Mat. B128 (2006) 164-174.











