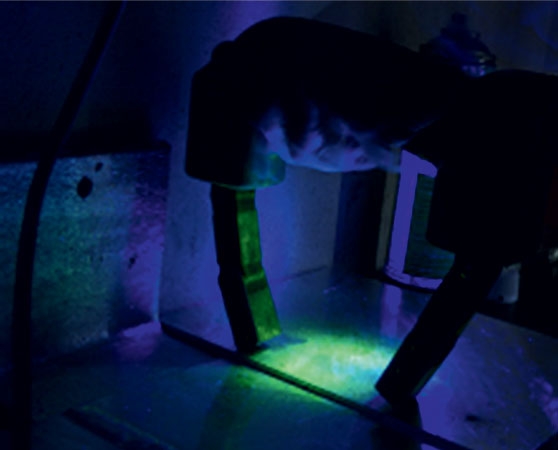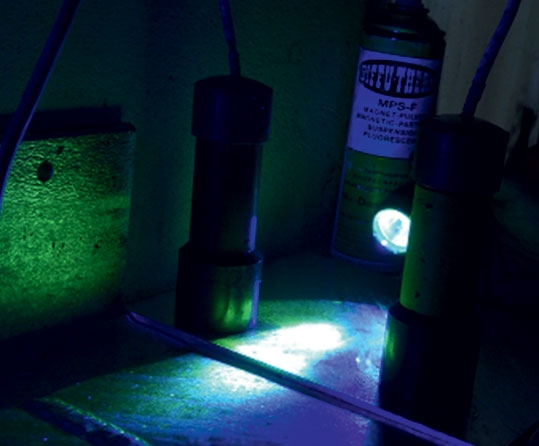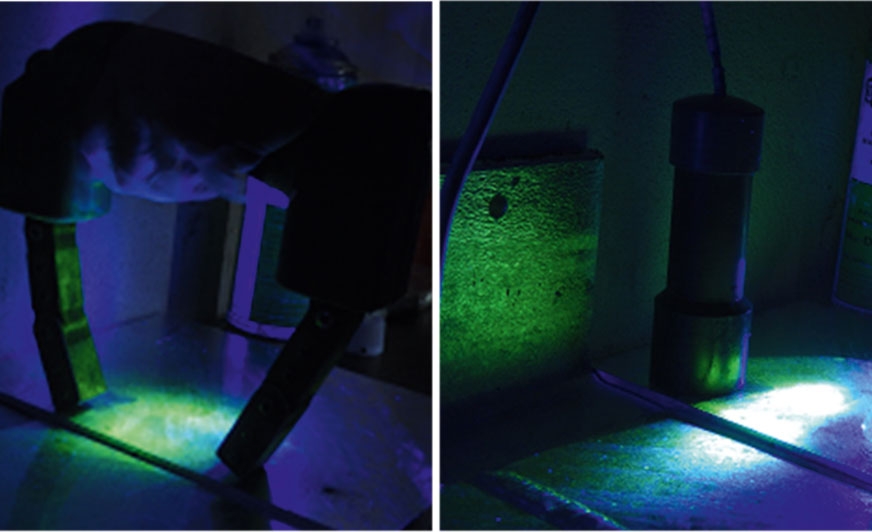
Magnesowanie defektoskopem jarzmowym. / Defektoskop stałomagnesowy.
c) Metoda penetracyjna PT
Metoda penetracyjna PT wg norm PN-EN 571-1, PN-EN ISO 3452-2÷4 jest rzadziej stosowana, głównie z powodu konieczności używania kolorowych preparatów do detekcji nieciągłości, które na trwałe mogą zabarwić zewnętrzną powierzchnię badanego elementu czy konstrukcji. Można również zastosować jak w poprzedniej metodzie technikę fluorescencyjną, aby uniknąć trwałych przebarwień. Metoda penetracyjna wymaga dłuższego czasu badania dla stosunkowo małych powierzchni, dlatego jest, z uwagi na koszty i czas, mało wydajna. Jest natomiast bardzo czuła i wykrywa z prawie 100-procentową pewnością bardzo groźne w spoinach konstrukcji stalowych pęcherze kanalikowe wychodzące na zewnątrz, pęknięcia i przyklejenia boczne, które mają duży wpływ na powstawanie ognisk korozji.
GRUBOŚĆ POWŁOKI
Główną funkcją powłok cynkowych nanoszonych metodą zanurzeniową jest ochrona przed korozją, a ich trwałość jest proporcjonalna do grubości wyrobu stalowego lub żeliwnego. Jeżeli klient tego wymaga, w celu zbadania grubości powłoki pobiera się losowo próbkę kontrolną z każdej partii kontrolnej wybranej do badań.
Oznaczenie grubości powłoki wg PN-EN ISO 1461, załącznik D:
a) Metoda magnetyczna EN ISO 2178.
Przyrządy stosowane w pomiarach metodami magnetycznymi mierzą albo przyciąganie magnetyczne pomiędzy magnesem trwałym a metalem podłoża, zmieniane poprzez obecność powłoki, albo opór magnetyczny strumienia magnetycznego przechodzącego przez powłokę do podłoża. Pomiary są stykowe i nieniszczące. Metoda przyczepności magnetycznej ma funkcję wyłącznie informacyjną.
Czynniki wpływające na dokładność pomiaru grubości powłoki metodą magnetyczną:
- grubość mierzonej warstwy powłoki,
- grubość ściany cynkowanego elementu,
- magnetyczne właściwości podłoża,
- chropowatość powierzchni,
- obce pole magnetyczne. [5,6]
b) Metoda elektromagnetyczna – grubość powłoki oznacza zmiany pola magnetycznego powstałego w wyniku zbliżania elektromagnesu do podłoża ferromagnetycznego. Zaletą tej metody jest jej operatywność oraz niedestrukcyjność.
Metody niszczące:a) Metoda grawimetryczna
(rozjemcza) wg PN-EN ISO 1460 – metoda należąca do badań niszczących, powoduje bowiem uszkodzenie powłoki cynkowej. Za pomocą tej metody oznacza się średnią masę powłoki cynkowej na jednostkę powierzchni, z uwzględnieniem w obliczeniach nominalnej gęstości powłoki cynkowej (7,2 g/cm3). [7]
b) Metoda kulometryczna wg PN-EN ISO 2177 – polega na pomiarze wielkości ładunku potrzebnego do elektrolitycznego rozpuszczania powłoki na ściśle określonej powierzchni, który jest przeliczany na objętość stopionego metalu. Metoda oparta jest na prawach Faradaya. W praktyce oznaczanie grubości powłoki metodą kulometryczną sprowadza się do zastosowania warstwomierza kulometrycznego wyposażonego w elektrodę cieczową.
c) Metoda metalograficzna
wg EN ISO 1463 – jest ona nieodpowiednia do codziennego stosowania, szczególnie w przypadku wyrobów dużych i kosztownych. Jest to metoda niszcząca i umożliwia oznaczenie grubości powłoki tylko w konkretnym przekroju. Zaletą tej metody jest uzyskanie bezwzględnej dokładności pomiaru 0,8 um. Określa to przydatność do pomiaru cienkich powłok. [9]
Kryteria odbiorowe: norma PN-EN ISO 1461, pkt 6.2:
„Wymaga się, aby wartość średnia całej powierzchni odniesienia była co najmniej równa grubości miejscowej powłoki podanej w tablicy 3.
(…) Pomiarów grubości powłoki nie należy wykonywać na krawędziach ani w odległości mniejszej niż 10 mm od krawędzi przedmiotu obrabianego, powierzchni przecinanych palnikiem oraz naroży”.
PRZYCZEPNOŚĆ POWŁOKI
Zanurzeniowe powłoki cynkowe, ze względu na chemiczną naturę wiązania, mają dostateczną przyczepność.
W przypadku, kiedy przedmioty obrabiane narażone są na wysokie obciążenia mechaniczne i jest konieczne zbadanie przyczepności, wtedy badanie to przeprowadza się z wykorzystaniem metody nacięcia krzyżowego. [10]
NAPRAWA
Wyroby, które podczas oceny wizualnej nie spełniają wymagań, należy naprawić lub ocynkować ponownie i sprawdzić. Nawet przy zachowaniu największej staranności w czasie procesu cynkowania często dochodzi do powstania miejscowych usterek w powłoce cynkowej. Jest to zazwyczaj spowodowane błędami konstrukcyjnymi powstałymi przy projektowaniu elementów stalowych przeznaczonych do ocynkowania, a także w wyniku nieprzestrzegania wymagań technologicznych i konstrukcyjnych, jakie muszą zostać spełnione przed przekazaniem elementów lub konstrukcji stalowych do ocynkowania.
Na podstawie PN-EN ISO 1461, pkt 6.3 „łączna powierzchnia niepokryta powłoką, którą należy poddać naprawie, nie powinna przekraczać 0,5% powierzchni całkowitej elementu. Pojedynczy obszar bez powłoki nie powinien przekraczać 10 cm².
(…) Naprawę należy wykonać metodą natryskiwania cieplnego cynkiem (na przykład ISO 2063) albo poprzez pokrycie odpowiednią farbą cynkową o wysokiej zawartości cynku. Pył cynkowy jako pigment powinien być zgodny z ISO 3549.
(…) Dopuszcza się również zastosowanie powłoki z płatkami cynkowymi oraz tzw. past cynkowych. Zastosowanie stopów lutowniczych na bazie cynku jest również możliwe”.
Grubość powłoki na naprawianym obszarze powinna wynosić co najmniej 30 µm więcej niż jest wymagana grubość miejscowa powłoki cynkowej i nie mniej niż 100 µm. W tym celu niezbędne są dwie lub trzy warstwy.