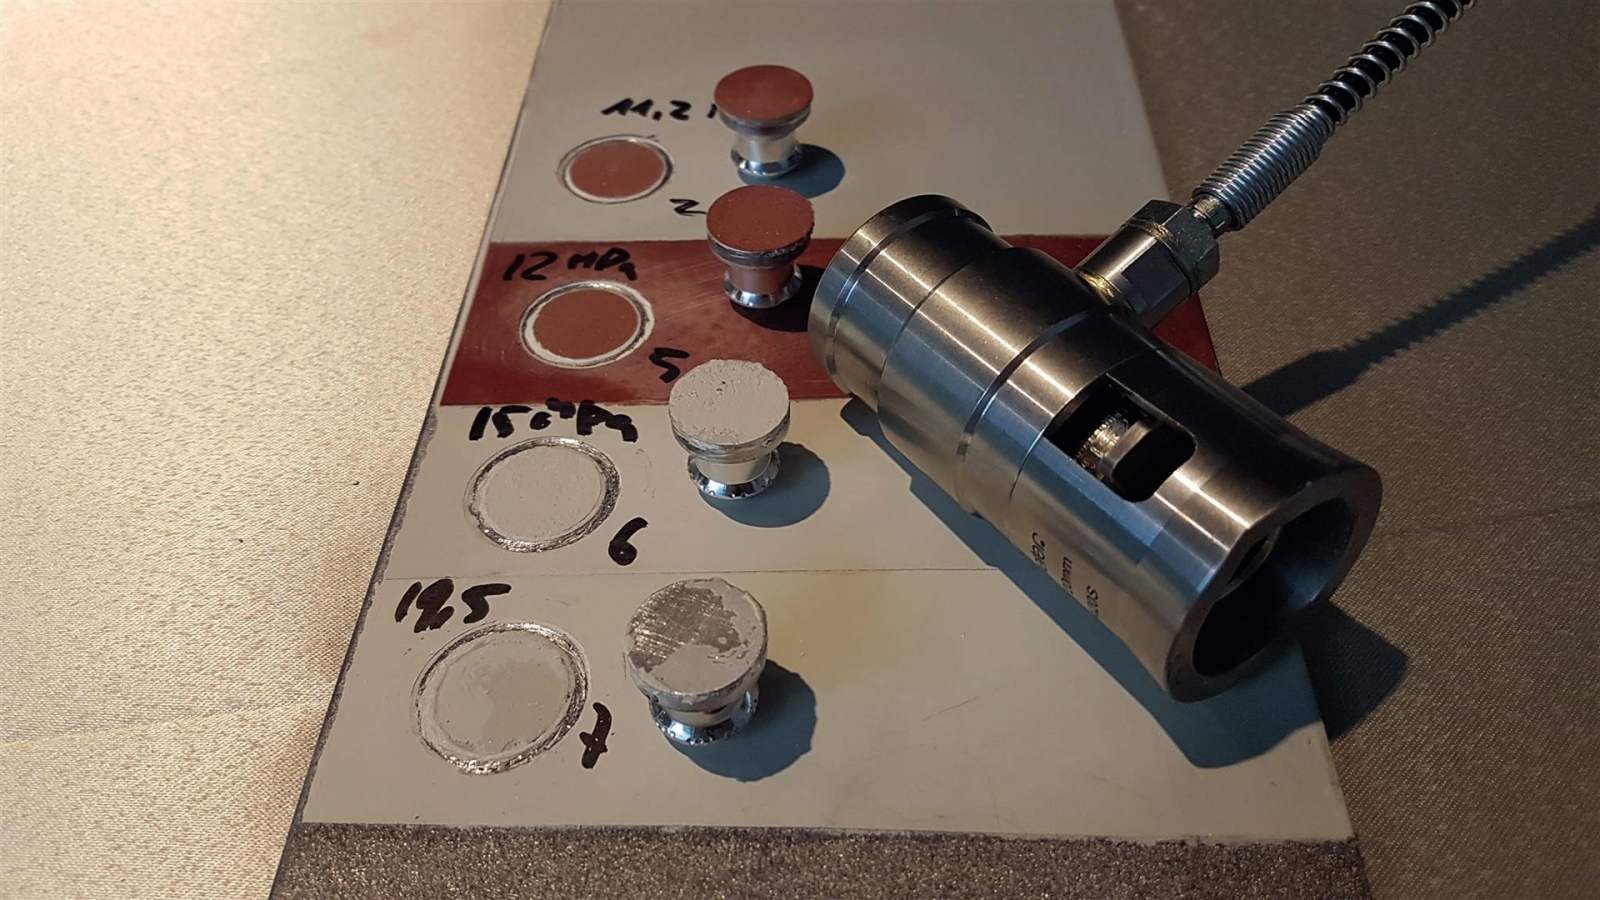
Badanie metodą odrywania wg EN ISO 16276-1.
Ochrona antykorozyjna konstrukcji stalowych za pomocą systemów malarskich – wiele nowych, ważnych wymagań
Od kwietnia 2018 roku w Niemczech opublikowano części 1, 2, 3, 4, 7 i 8 normy DIN EN ISO 12944. Części 5, 6 i 9 są dostępne od czerwca. Rodzi się zatem pytanie, jakie zmiany dotyczą zleceniodawcy, wykonawcy i projektanta? Zacznijmy od samego początku. Zastanówmy się, czym jest EN ISO 12944 i jak daleko wpływa na naszą działalność?
Zakres serii norm EN ISO 12944 dotyczy ochrony antykorozyjnej konstrukcji stalowych za pomocą systemów malarskich, których elementy składają się ze stali niestopowej lub niskostopowej o grubościach nie mniejszych niż 3 mm, i które zostały zaprojektowane z zastosowaniem uznanych zasad obliczeń wytrzymałościowych.
Nie oznacza to jednak, że w przypadku konstrukcji, które nie mieszczą się w tym zakresie, wymagania normy EN ISO 12944 nie znajdują zastosowania. W każdym przypadku, gdy w specyfikacji zamówienia norma EN ISO 12944 zostanie przywołana, staje się obowiązująca nawet wówczas, gdy zamówienie dotyczy innego zakresu konstrukcji. Wymóg taki stosowany jest często np. w konstrukcjach maszynowych, konstrukcjach pojazdów szynowych i innych. Może zatem się zdarzyć, że wymagania normy EN ISO12944 muszą zostać wdrożone, chociaż na pierwszy rzut oka wydawałoby się, że danej konstrukcji wymagania te nie dotyczą.
Główne zmiany
Spójrzmy na główne zmiany w nowej serii norm i ich wpływ na wykonanie konstrukcji i jej zabezpieczenie antykorozyjne.
Część 1 „Ogólne wprowadzenie”. Pierwsza istotna zmiana to zmiana w zakresie okresu trwałości. Okres trwałości aktualnie został zdefiniowany w sposób pokazany w tabeli 1.
Ta część normy podkreśla, że okres trwałości nie jest okresem gwarancji. Trwałość jest kategorią techniczną, która pomaga inwestorowi ustalić plan renowacji. Okres gwarancji jest kategorią prawną, która jest przedmiotem klauzul umowy. Brak jest reguł, które łączą oba okresy. Koniec okresu trwałości osiągany jest zgodnie z serią norm EN ISO 12944 wówczas, gdy stopień skorodowania Ri3 wg EN ISO 4628-3 występuje na około 10% powierzchni konstrukcji.

Część 2 „Klasyfikacja środowisk” opisuje klasyfikację warunków środowiskowych. Klasyfikacja kategorii korozyjności w atmosferze jest przedstawiona w tabeli 2.
Kategoria C5 opisuje obszary przemysłowe o wysokiej wilgotności i agresywnej atmosferze, jak również atmosferę nadmorską o dużym obciążeniu solą i budynki lub obszary o prawie stałej kondensacji wilgoci i o dużym zanieczyszczeniu. Natomiast kategoria CX to obszary przybrzeżne o wysokim poziomie zanieczyszczenia solą i obszary przemysłowe o ekstremalnej wilgotności i agresywnej atmosferze, obszary o atmosferach subtropikalnych i tropikalnych, a także obszary przemysłowe o ekstremalnej wilgotności i agresywnej atmosferze. Kategorie od C1 do C4 są właściwie niezmienione w stosunku do poprzedniego wydania normy EN ISO 12944-2. W kategoriach korozyjności dla wody i gleby dodaje się kategorię Im4 dla wody słonej lub słonawej, dla wodnych konstrukcji stalowych z katodową ochroną przed korozją.

W części 3 „Zasady projektowania” najciekawsze zmiany wprowadzono w odniesieniu do firm wykonawczych. W opisanych, podstawowych zasadach projektowania, w przypadku kategorii korozyjności C4, C5 i CX, dla długich i bardzo długich okresów ochronnych oraz dla kategorii od Im1 do Im4, wymagany jest stopień przygotowania powierzchni „P3”, jeżeli nie określono innych wymagań w normach lub umowach dotyczących wykonania konstrukcji. Zacznijmy od poziomu przygotowania „P3” zgodnie z EN ISO 8501-3. Ogólnie rzecz biorąc, ten stopień przygotowania jest postrzegany głównie poprzez zaokrąglone krawędzie. Niestety, to tylko część prawdy. W normie EN ISO 8501-3 opisano 15 punktów, które trzeba uwzględnić. Poniżej omówione zostaną niektóre z kluczowych punktów, którymi należy się zająć w przypadku stopnia „P3”:
Powierzchnia musi być pozbawiona odprysków spawalniczych, żużla spawalniczego, podtopień i widocznych porów. Problemy z porami występują najczęściej wtedy, gdy różne firmy wykonują konstrukcję stalową i ochronę antykorozyjną. Pory bliskie powierzchni często otwierają się dopiero po obróbce strumieniowo-ściernej. Rodzi to często problem, gdyż firmy zajmujące się tylko ochroną przed korozją nie mają możliwości, by zamknąć pory metodami spawalniczymi. Z kolei firmy wykonujące konstrukcje spawane dostarczają wyroby bez porów, ponieważ pęcherzy podpowierzchniowych nie można wykryć w prosty sposób, tzn. przez badania wizualne. Firma ta nie jest nawet w stanie przewidzieć, które z pęcherzy podpowierzchniowych podczas obróbki strumieniowo-ściernej ujawnią się w postaci porów.
W przypadku spoin o nierównej łusce lub profilu cała powierzchnia spoiny musi być obrobiona, tzn. ma być gładka. Wymagana jest zatem obróbka np. przez szlifowanie wszystkich spoin. O ile w przypadku większości spoin czołowych wykonanie obróbki jest możliwe, to problemem staje się techniczna możliwość szlifowania spoin pachwinowych ze względu na ich dostępność.
Kolejnym ważnym punktem jest obróbka powierzchni ciętych termicznie. W tym przypadku powierzchnia cięcia musi zostać obrobiona, a jej krawędzie muszą zostać zaokrąglone do promienia nie mniejszego niż 2 mm. Obróbka oznacza, że powierzchnie po cięciu termicznym muszą być np. szlifowane lub frezowane, aby usunąć warstwę utwardzoną. Wszystkie krawędzie, w tym krawędzie otworów, muszą mieć promień co najmniej 2 mm. W punktach, które wymieniono wyżej oraz dla pozostałych punktów wymienionych w normie EN ISO 8501-3 istotne jest, aby dokładnie uzgodnić przed podpisaniem umowy, jak poszczególne wymagania wykonać i jak je sprawdzać.