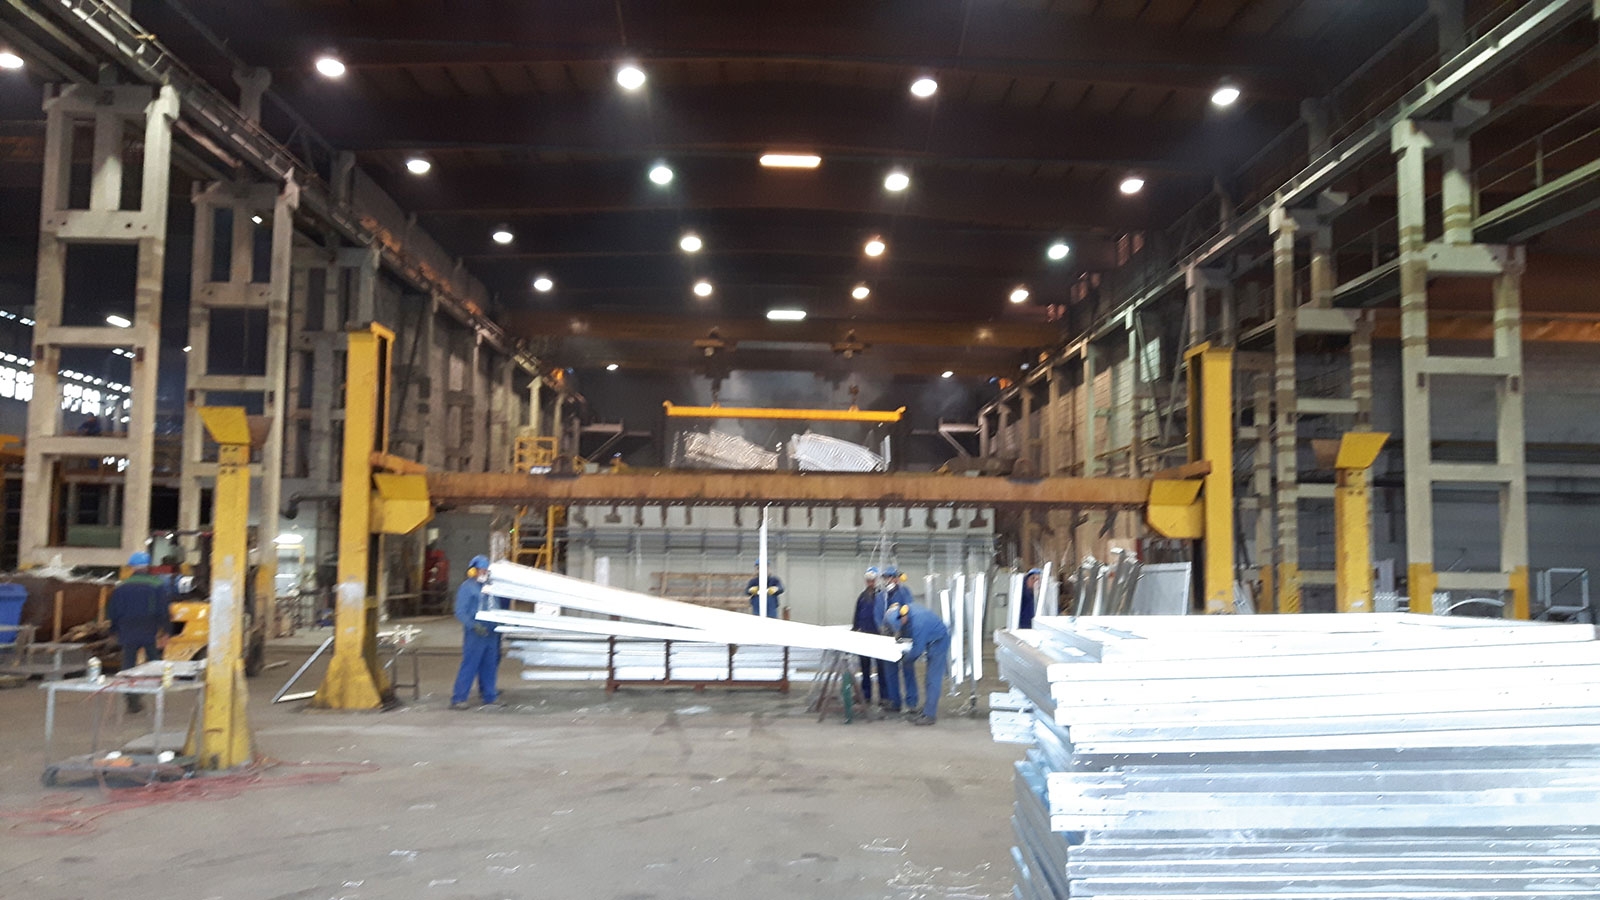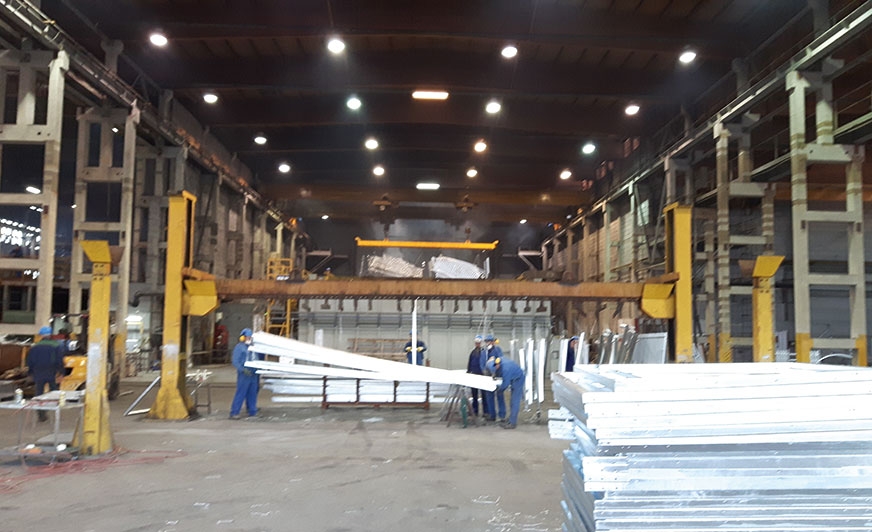
Widok konstrukcji stalowych cynkowanych ogniowo w procesie tradycyjnym (FAM S.A. Zakład Rawa Mazowiecka).
Proces cynkowania wysokotemperaturowego z odwirowaniem
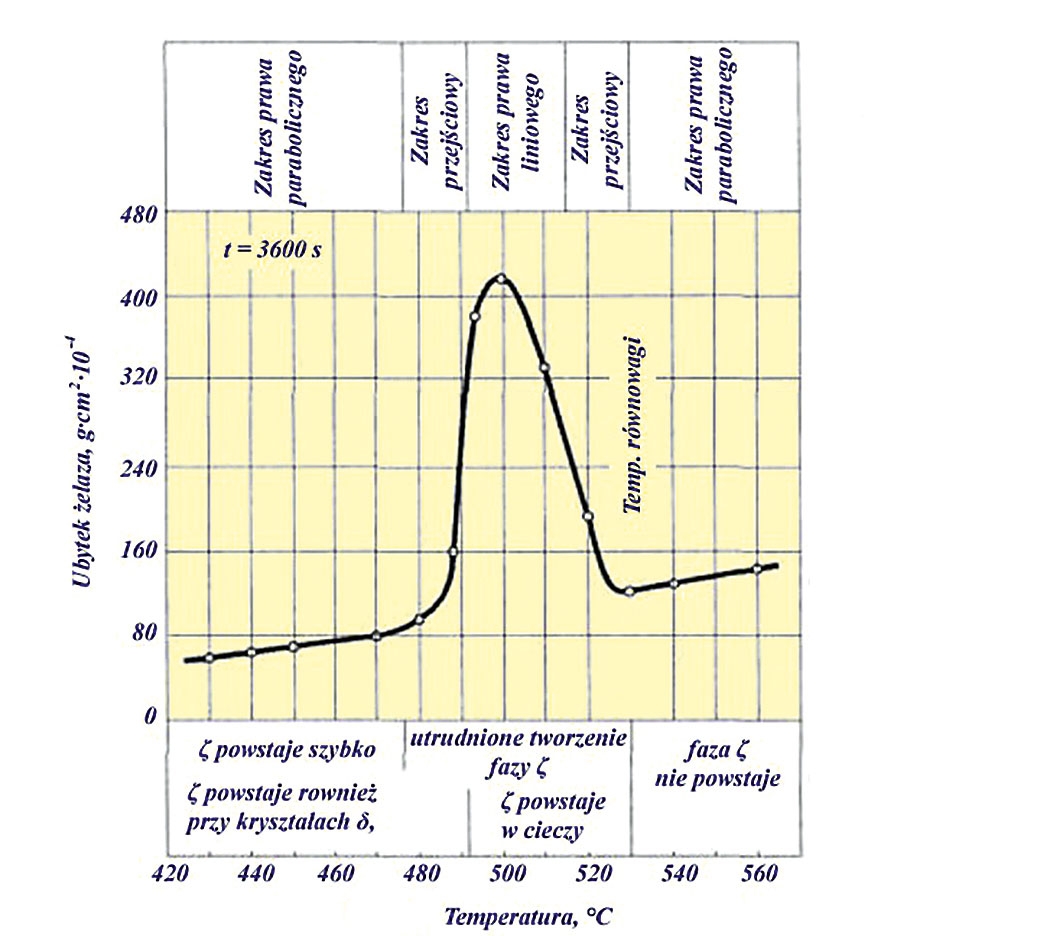
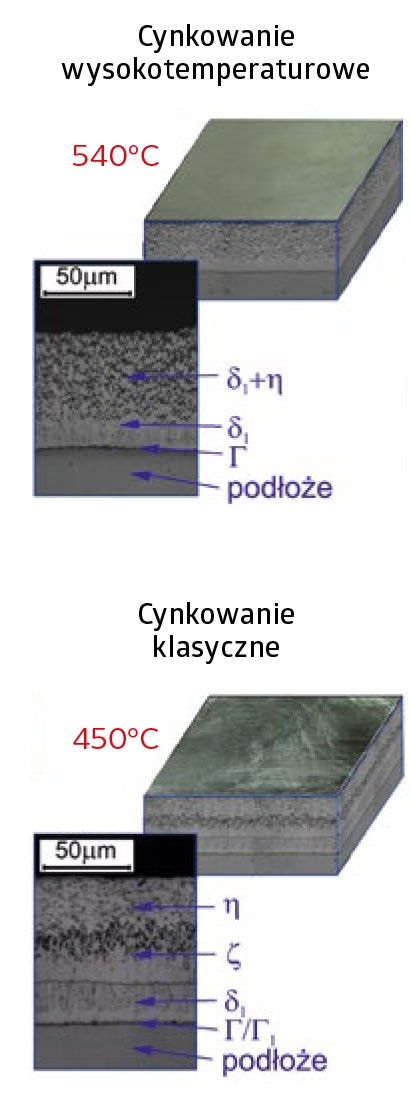
Proces cynkowania w zakresie temperatury 530-560°C pozwala na uzyskanie powłoki ochronnej o lepszej odporności korozyjnej, stabilniejszej strukturze oraz jednorodnej grubości niż w przypadku tradycyjnego cynkowania. Technologia ta jest szczególnie polecana na zabezpieczenia antykorozyjne elementów żeliwnych i drobnych wyrobów stalowych odwirowywanych po wynurzeniu z kąpieli cynkowej.
Klasyczny proces cynkowania prowadzony jest w temperaturze ok. 450°C i jest najbardziej uzasadniony dla konstrukcji stalowych możliwych do podwieszenia i przygotowanych do procesu zanurzeniowego (fot. 1). Jednak dla elementów drobnych podwieszanie nie jest wskazane ze względu na dużą pracochłonność zabiegu polegającego na zawieszaniu na drutach lub haczykach, możliwość zagubienia elementów w wannach cynkowniczych, pogorszoną estetykę powłoki i zwiększone zużycie cynku przez występowanie zacieków i nadlewów stopu cynku. Wszystkich powyższych problemów można uniknąć stosując technologię cynkowania wykorzystującą umieszczanie elementów w koszu i odwirowanie ich po wyciągnięciu z kąpieli cynkowej.
Aby zapewnić większą grubość i jednorodność powłoki, wirowanie jest często łączone z podwyższeniem temperatury procesu cynkowania do 530-560°C.
 Tab. 1. Charakterystyka technologii cynkowania klasycznego oraz wysokotemperaturowego.
Zastosowanie przemysłowe cynkowania wysokotemperaturowego
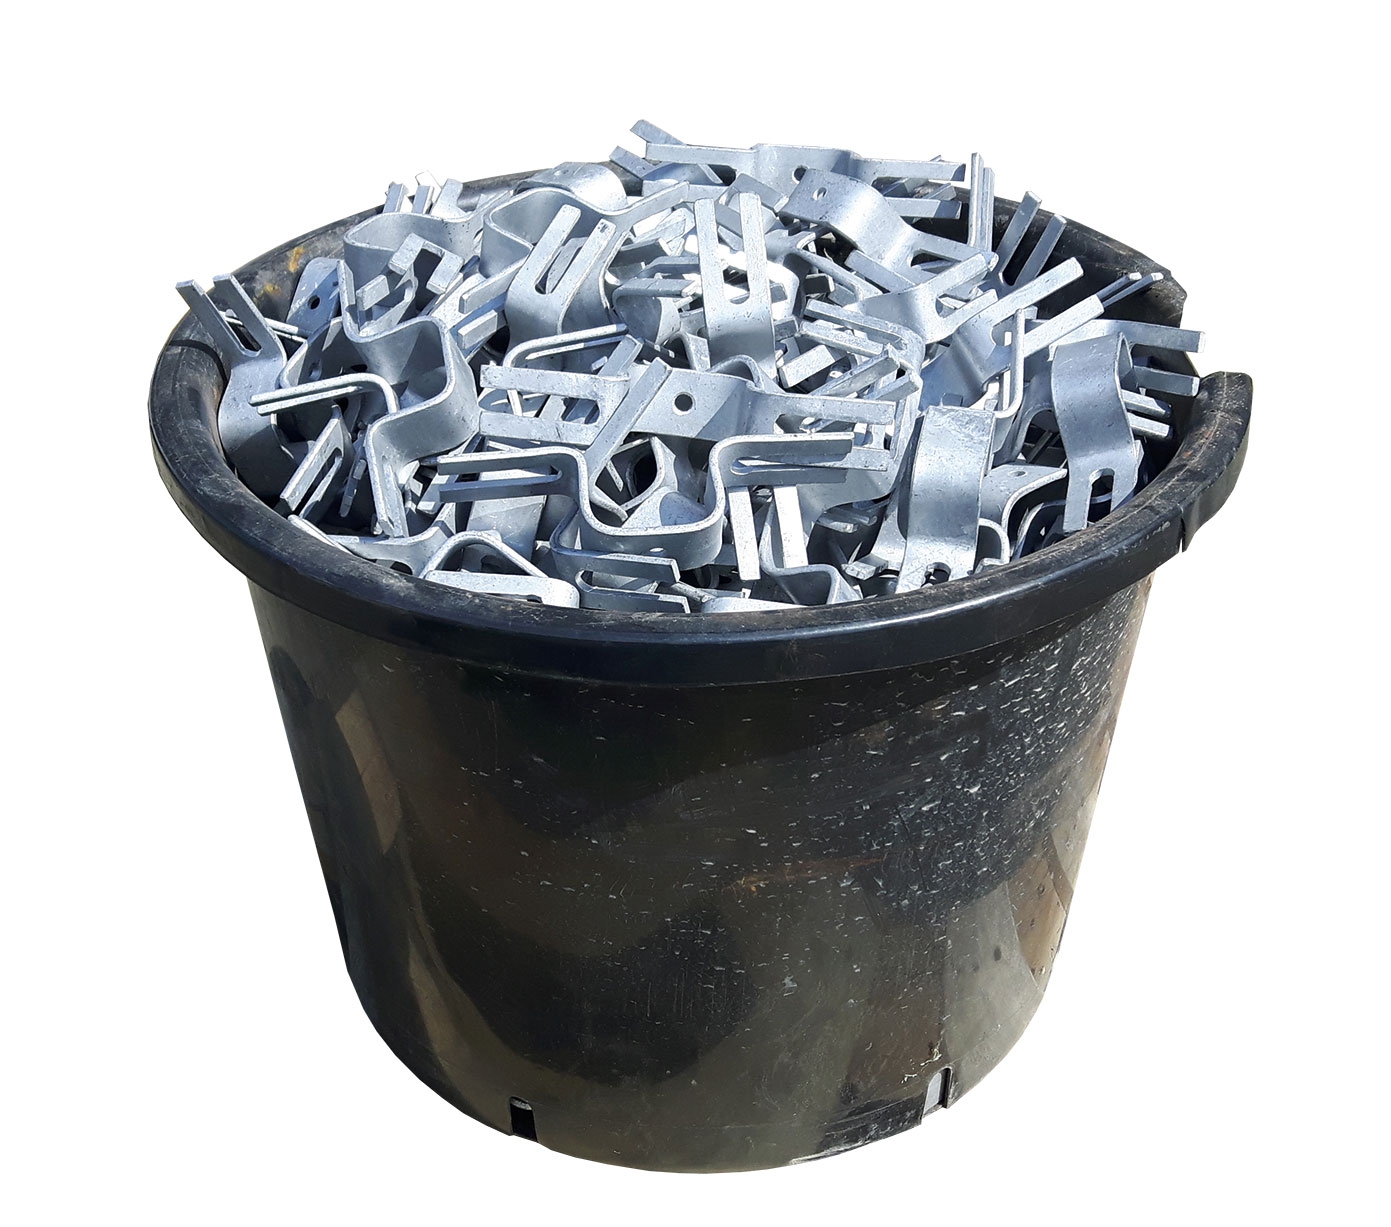
Technologia cynkowania wysokotemperaturowego doskonale nadaje się do zabezpieczania powierzchni elementów żeliwnych armatury przemysłowej oraz drobnych wyrobów stalowych, takich jak gwoździe, śruby, nakrętki, odkuwki, drobne konstrukcje stalowe. Przykład wyrobów ocynkowanych w procesie wysokotemperaturowym z odwirowaniem przedstawiono na fot. 2. Warto zwrócić uwagę na matowoszary wygląd powłoki składającej się w całości z faz międzymetalicznych Fe-Zn.
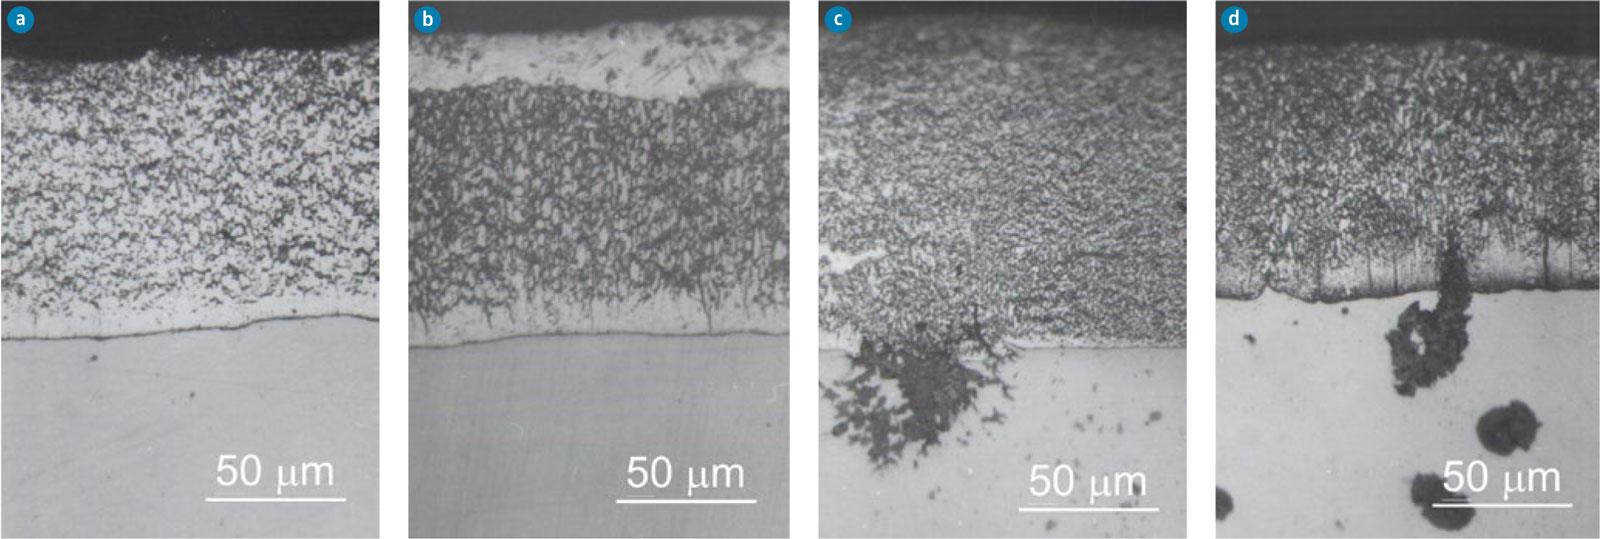
Zastosowanie wyższej temperatury kąpieli pozwala wyeliminować wpływ dodatków stopowych występujących w stali na wzrost grubości powłoki, jak również ułatwia cynkowanie wysokowęglowych, głównie odlewniczych, stopów żelaza. Można również ograniczyć niekorzystny wzrost grubości powłoki spowodowany oddziaływaniem krzemu w stalach reaktywnych. W temperaturze 540°C grubość powłoki otrzymanej na stalach sandelinowskich, jak i wysokokrzemowych jest zbliżona do grubości powłoki otrzymanej na stali o niskiej zawartości krzemu (poniżej 0,03%) [1].
Proces technologiczny cynkowania wysokotemperaturowego
Proces technologiczny cynkowania wysokotemperaturowego składa się z trzech etapów, podobnie jak proces klasyczny: przygotowania powierzchni wyrobu, zanurzania wyrobu w stopionym cynku oraz kontroli jakości otrzymanych powłok.
Pierwszy etap procesu polega na usuwaniu zanieczyszczeń powierzchniowych, głównie organicznych oraz pyłów i zabrudzeń na drodze obróbki strumieniowo-ściernej i odtłuszczania. Do odtłuszczenia stosuje się najczęściej płukanie w roztworze alkalicznym na bazie wodorotlenku sodu lub w roztworach do odtłuszczania o charakterze kwaśnym. W większości przypadków wyroby poddawane procesowi cynkowania metodą wysokotemperaturową nie nadają się do przygotowania powierzchni w atmosferach regulowanych.
Trawienie elementów ma za zadanie usunięcie z ich powierzchni tlenków w postaci rdzy czy zgorzeliny i tym samym otrzymanie czystej powierzchni. Do trawienia stosuje się zwykle kąpiele na bazie kwasu solnego. Oprócz usuwania warstw tlenkowych następuje podczas tej operacji również niepożądane trawienie żelaza, co wiąże się z wydzielaniem się wodoru atomowego oraz może przyczyniać się do występowania kruchości wodorowej stali. Zjawisko to można ograniczyć przez dobór odpowiednich warunków trawienia oraz dodawanie inhibitorów korozji.
Wyroby przeznaczone do cynkowania pokrywa się następnie warstwą topnika, przede wszystkim w celu poprawienia zwilżalności podłoża przez ciekły cynk i umożliwienia reakcji na powierzchni wyrobu. Topnik zabezpiecza też oczyszczony wyrób, nie dopuszczając do utlenienia powierzchni, aż do momentu zanurzenia w kąpieli cynkowej. Stosuje się mieszaninę soli chlorku cynku i chlorku amonu z różnymi dodatkami.
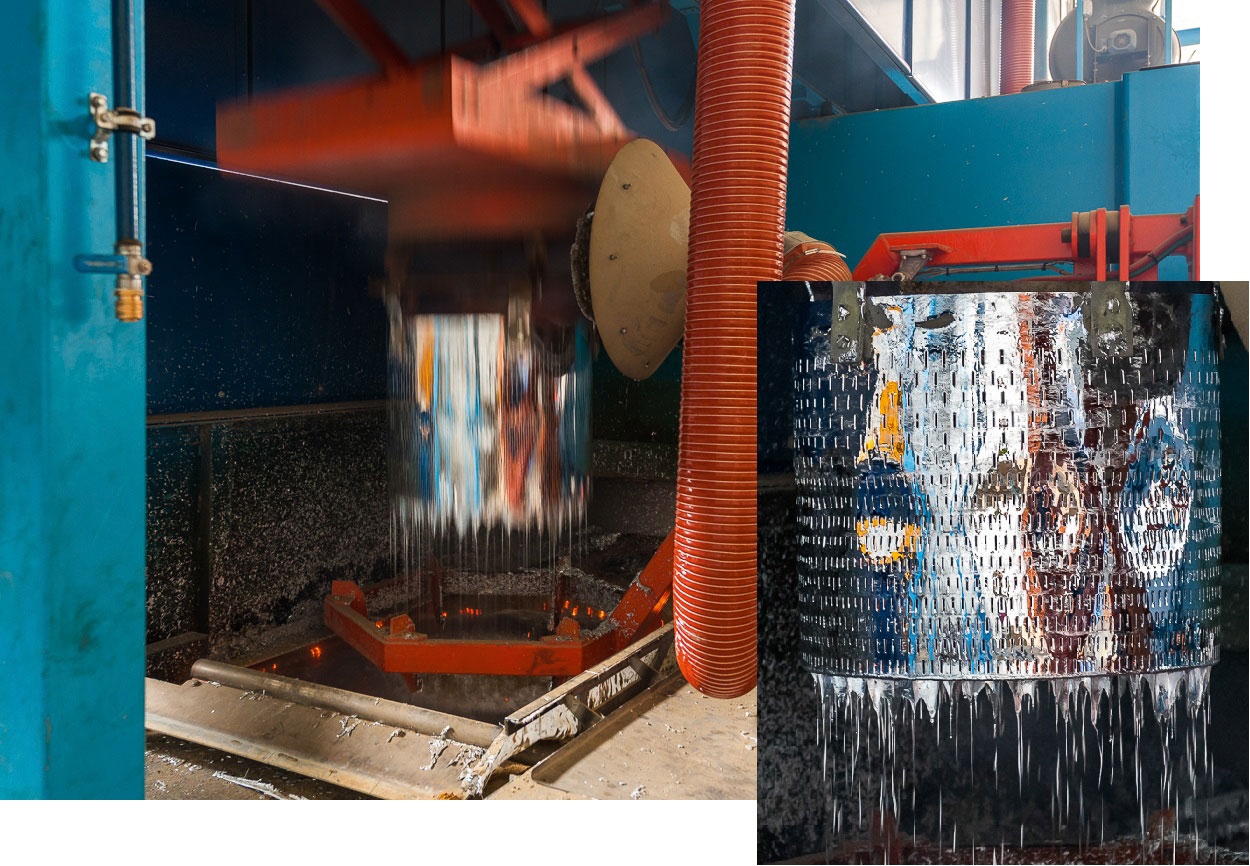
Widok stanowiska do cynkowania wysokotemperaturowego z odwirowaniem przedstawiono na fot. 3. Zanurzanie wyrobu w kąpieli odbywa się w temperaturze 530-560°C w czasie zazwyczaj od kilku do kilkunastu minut, zależnie od wielkości cynkowanych elementów. Podstawową różnicą w porównaniu z cynkowaniem w temperaturze ok. 450°C jest konstrukcja wanny i sposób jej ogrzewania. Stosowane są wanny ceramiczne, stąd ograniczone są możliwości ogrzewania kąpieli przez ściany wanny za pomocą palników gazowych. Wykorzystuje się w tym celu inne metody o mniejszej sprawności.
Trzecim etapem procesu technologicznego jest kontrola jakości otrzymanych powłok. Dotyczy ona przede wszystkim wyglądu zewnętrznego powłoki oraz jej grubości. Powłoka cynkowa powinna odpowiadać warunkom technicznym podanym w normie PN-EN ISO 1461 [2]. Średnia grubość powłoki na wyrobach cynkowanych metodą indywidualnego zanurzania powinna wynosić od 45 do 85 µm i zależy od gabarytów pokrywanych elementów. Powłoka nie może wykazywać wad lokalnych, zgrubień oraz miejsc niepokrytych cynkiem. Suma obszarów bez powłoki nie może przekroczyć 0,5% łącznej powierzchni elementu. Pojedynczy obszar bez powłoki nie może przekroczyć 10 cm2. Niepokryte miejsca powodują lokalne obniżenie odporności na korozję, więc powinny być usunięte w sposób zapewniający odpowiednią jakość pokrycia [2]. W praktyce do naprawy wad stosuje się farby z wysoką zawartością cynku.