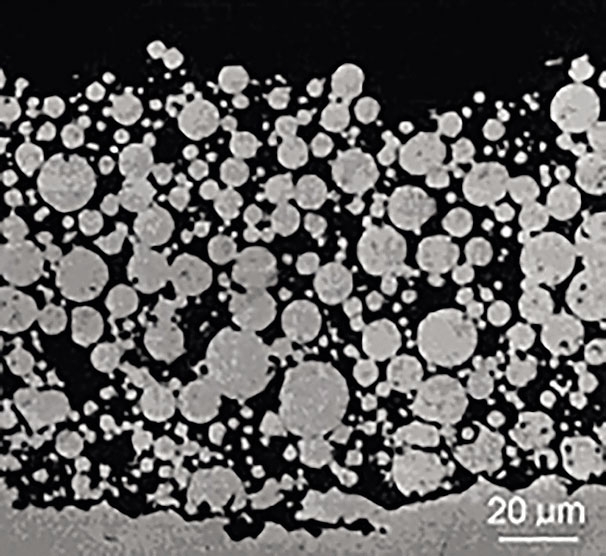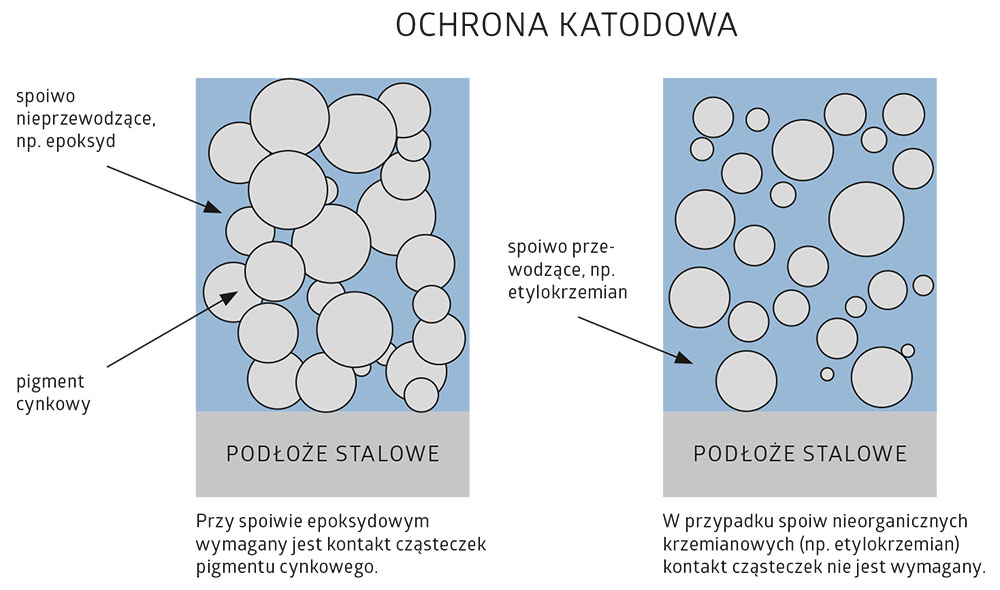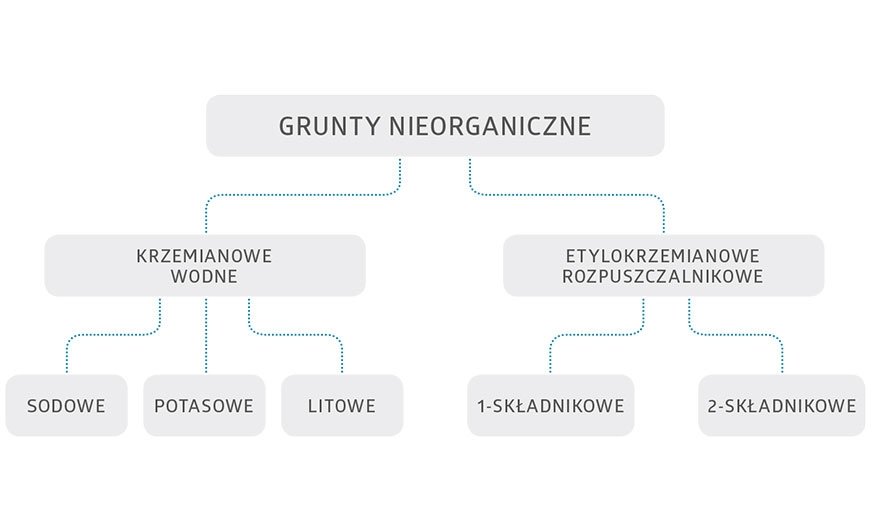
Rysunek 1. Podział gruntów nieorganicznych pigmentowanych cynkiem w zależności od rodzaju spoiwa.
Wytyczne dla projektanta zabezpieczeń antykorozyjnych
Podobnie jak w przypadku innych powłok cynkowych, gruntów IOZ nie należy stosować poza zakresem pH od około 6 do 12. Nie należy ich również stosować w sytuacjach, w których będzie stale wilgotny klimat, takich jak zbiorniki na wodę lub w środowisku pod ziemią.
Jako jednopowłokowy system cienkowarstwowy może zapewnić duże oszczędności kosztów i czasu, ponieważ czyszczenie strumieniowo-ścierne i powlekanie często można wykonać w ciągu jednego dnia. Ale w przypadku powłoki jednowarstwowej nie ma luksusu nałożenia drugiej lub trzeciej warstwy pokrywającej wszelkie uchybienia, dlatego dokładna kontrola wzrokowa każdej powierzchni jest niezbędna. Dopóki warunki pogodowe są prawidłowe, powłoka szybko wyschnie i utwardzi się, a zatem można tak pomalowane elementy transportować lub oddawać do użytku szybciej niż te polakierowane konwencjonalnymi systemami malarskimi.
Etap 1. Obróbka podłoża stalowego
Obróbka wad produkcyjnych, takich jak zgrzeiny zgrubne, odpryski spawalnicze i ostre krawędzie, powinna być zawsze pierwszym etapem przygotowania powierzchni, a systemy IOZ nie różnią się od innych systemów pod tym względem. Ponieważ jednak IOZ zapewniają ochronę galwaniczną i mają bardzo mały skurcz podczas suszenia, obróbka krawędzi może być zminimalizowana dla tych systemów powłok, znacznie obniżając koszty i wymagania czasowe.
Należy zawsze usuwać ostre krawędzie i wady, które mogłyby spowodować uszkodzenia powłoki lub uniemożliwić prawidłowe pokrycie złączy spawalniczych, ale normalnie wystarczające byłoby usunięcie wad zgodnie z P2 wg ISO 8501–3.
Tak jak w przypadku każdego systemu powłokowego, następnym etapem będzie zapewnienie, żeby powierzchnia była wolna od oleju i smaru. Wodorozcieńczalne wersje IOZ są szczególnie nietolerancyjne, dlatego dobrą praktyką jest usuwanie oleju i smaru metodami opisanymi w normach, takich jak SSPC SP1 lub AS 1627.1.
Etap 3. Czyszczenie strumieniowo-ścierne
Grunty wysokocynowe nieorganiczne należy nakładać na powierzchnię czyszczoną strumieniowo-ściernie, o wysokim standardzie czystości. Pył cynkowy musi połączyć się elektrycznie z powierzchnią stali, aby zapewnić ochronę katodową, ponieważ powłoka reaguje chemicznie z powierzchnią.
Dla ekspozycji atmosferycznej zwykle wymagany jest stopień czystości, SSPC SP10 / NACE # 2/ISO Sa 2½, chociaż niektórzy dostawcy dopuszczają nieco niższy standard. Byłaby to fałszywa ekonomia, a czysta, prawie biała powierzchnia powinna być obowiązkowa. Jednak inne wymagania dotyczące przygotowania powierzchni są mniej krytyczne. Często określa się profil powierzchni zwykle w zakresie od 40 do 75 mikronów. Profil powierzchni powinien być chropowaty (G), jaki uzyskuje się z ścierniwa ostrokrawędziowego, ale rzeczywisty profil nie jest krytyczny.
Ostateczne wymaganie przygotowania powierzchni – brak zanieczyszczeń jonowych (soli) – jest również mniej krytyczne w przypadku gruntów nieorganicznych (IOZ), niż w przypadku innych powłok. Dzięki temu, że porowata powłoka chemicznie jest związana z podłożem stalowym, nie występuje pęcherzenie osmotyczne. Ponadto jakakolwiek sól w powietrzu po naniesieniu powłoki może rzeczywiście pomóc w dalszym utwardzaniu i twardnieniu powłoki, ponieważ wspomaga polimeryzację krzemianu. [6]
Podsumowanie
Poza zasadniczym wymogiem, tj. powierzchni wolnej od olejów i smarów oraz stopniem czystości minimum SSPC SP10/SA 2½, wymagania dotyczące przygotowania powierzchni dla jednowarstwowego nieorganicznego systemu powłokowego z krzemianu cynku nie są zbyt uciążliwe. Głównym zadaniem dla inspektora jest dokładna kontrola wzrokowa, aby upewnić się, że wszystkie powierzchnie zostały oczyszczone strumieniowo-ściernie do wymaganego standardu. Jednak nakładanie, suszenie i utwardzanie tych powłok jest znacznie bardziej problematyczne, i zostanie to omówione w drugiej części.
TO CIEKAWE
Jako ciekawostkę należy przytoczyć wzmiankę o najwcześniejszym dużym zastosowaniu pierwszego produktu bogatego w cynk na świecie. Był to system rurociągów Morgan-Whyalla, który został pierwotnie zbudowany w latach 1940–1945, aby transportować wodę na odległość 240 mil w całej Australii Południowej. Oryginalna powłoka tam zastosowana (typ 1A), nadal jest w dobrym stanie po 70 latach. Technologia przygotowania powierzchni polegała na wytrawianiu stali wolnej od zgorzeliny i wszystkich innych zanieczyszczeń. Po wytrawianiu powierzchnię stalową szorowano szczotkami włóknistymi w celu usunięcia czarnego osadu trawiącego i przemywano rozcieńczonym wodorotlenkiem sodu w celu usunięcia kwasu siarkowego. Na koniec przepłukano rozcieńczonym kwasem fosforowym, aby zapobiec tworzeniu się rdzy na rurze stalowej. Zaraz po przygotowaniu powierzchni powłokę wytwarzano (mieszano) przez odważenie około 10 funtów krzemianu sodu i małej ilości wodorowęglanu sodu. Następnie odmierzono dwadzieścia funtów pyłu cynkowego i około trzech funtów minii ołowiowej (Pb₃O₄). Całą mieszankę energicznie mieszano za pomocą mieszadła. Po wymieszaniu powłoki malarze nałożyli ją na stalową powierzchnię dużymi 6-calowymi pędzlami. Powłoka była dobrze wyrabiana na powierzchni, aby wyeliminować nieciągłości i, co zaskakujące, uzyskano stosunkowo równą powłokę krzemianu cynku. Celem było zastosowanie około jednej uncji cynku na stopę kwadratową (0,3 kg/m²).
Powłoki te na bazie wodnej wysuszono w ciągu kilku minut, a następnie powleczoną stal przenoszono do pieca do wypalania, gdzie temperaturę doprowadzono do 200–300°F (93–149°C) albo, jeśli powłokę nałożono na zewnętrzną powierzchnię rury, rurę ogrzewano dużymi palnikami, które wdmuchiwały gorące powietrze i produkty spalania na jednym końcu, które odprowadzano drugim końcem. Po osiągnięciu wymaganej temperatury stali powłoka stawała się sucha, bardzo twarda i metaliczna.