




Mniej znane techniki aplikacji farb i impregnatów
Mniej znane nie oznacza, że mało się tymi technikami maluje. Gdyby przeliczać na zużycie materiałów malarskich, mogłoby się okazać, że więcej farb i impregnatów zużywa się przy tych metodach niż przy malowaniu tradycyjnym, szczególnie jeśli mówimy o farbach do stali i drewna oraz impregnatach do drewna. Są one jednak znacznie mniej znane, nawet wśród fachowców niż techniki malowania, takie jak aplikacja pędzlem, wałkiem i różne rodzaje natrysku zarówno pneumatycznego, jak bezpowietrznego.


Malowanie zanurzeniowe stosuje się tam, gdzie estetyka wykończenia jest co najmniej drugorzędna. Do malowania tą metodą nadają się elementy o prostych kształtach, pozbawione tzw. kieszeni mogących zatrzymywać farbę (fot. 1).
Do zalet tej techniki należą:
- wysoka wydajność malowania
- bardzo niskie straty materiału malarskiego
- możliwość pomalowania głębokich otworów
- możliwość pomalowania zewnętrznych i wewnętrznych powierzchni niewielkich rur (fot. 2)
- niska emisja rozpuszczalników w przypadku stosowania farb wodorozcieńczalnych
Wady to:
- niska jakość wykończenia powierzchni
- możliwość powstawania zacieków, zaschniętych kropli na dolnych krawędziach i w pobliżu otworów
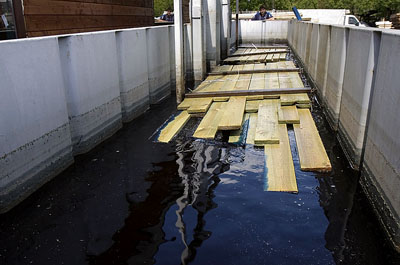
- możliwość pękania powłoki w przypadku zastosowania farb o zbyt dużej lepkości lub w przypadku zbyt długiego przebywania elementu w farbie (fot. 3)
- wskazane stosowanie specjalnych farb oznaczonych z reguły symbolem DIP
- duża ilość "startowa" farby niezbędnej do napełnienia wanny
- duże straty w przypadku zanieczyszczenia farby powodującego konieczność wymiany wsadu wanny
- brak możliwości stosowania farb dwuskładnikowych i szybkoschnących
Z tych powodów malowanie zanurzeniowe znalazło zastosowanie do:
- impregnacji drewna i tkanin;
- bejcowania drewna
- malowania prostych elementów stalowych, takich jak: elementy maszyn rolniczych, np. lemiesze, pługi, brony itp.; elementy zawieszeń samochodowych, np. sprężyny resorowe, drążki stabilizatorów, elementy ram; prostych elementów ogrodzeniowych, np. słupki

Malowanie zanurzeniowe pod wysokim ciśnieniem - impregnacja ciśnieniowo-próżniowa
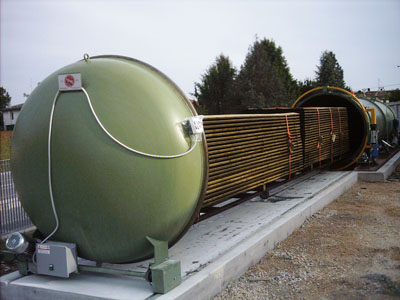
Stosowane jest głównie do impregnacji drewna. Po załadowaniu drewna do autoklawu, impregnacja przebiega w czterech fazach:
- w komorze wytwarzane jest podciśnienie w celu usunięcia nadmiaru wilgoci i powietrza z drewna
- autoklaw jest napełniany impregnatem
- po całkowitym zakryciu drewna impregnatem wytwarzane jest ciśnienie rzędu 1,0 do 2,0 MPa powodujące wnikanie impregnatu w głąb drewna (bieli)
- wypompowywany jest impregnat i ponownie obniżane ciśnienie poniżej atmosferycznego w celu usunięcia nadmiaru impregnatu i wstępnego osuszenia drewna
Malowanie przez polewanie
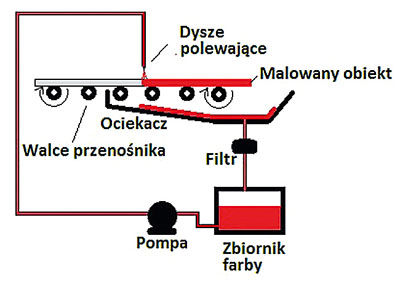
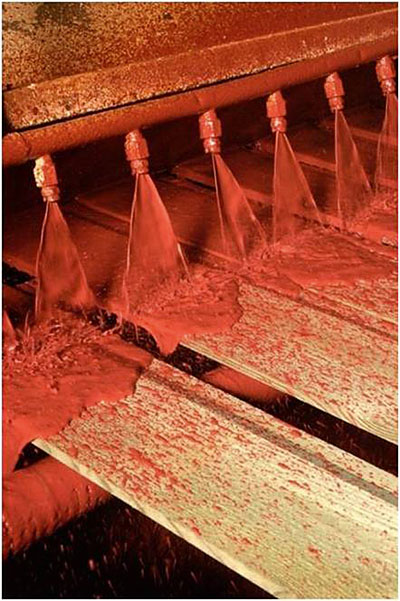
Malowanie przez polewanie jest właściwie odmianą malowania zanurzeniowego (rys. 1). Przez to, że przedmioty nie są w całości zanurzane w farbie, możliwe jest malowanie dużych elementów ze stosunkowo niewielkiego zbiornika. Malowanie przez polewanie stosowane jest do nanoszenia bejc i lakierobejc (fot. 2), rzadziej do impregnacji w przemyśle drzewnym, a także do malowania prostych długich elementów stalowych takich jak pręty lub rury, ale tylko powierzchni zewnętrznych.
Malowanie metodą powlekania - coil coating
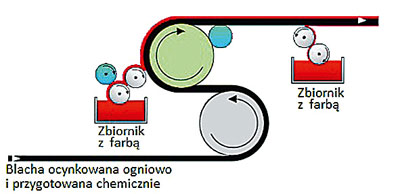
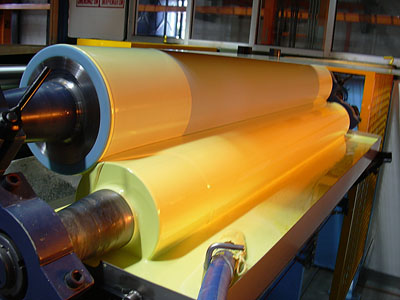
Malowanie metodą powlekania przypomina trochę malowanie wałkiem. Malowana taśma blaszana przesuwa się pomiędzy walcami zanurzonymi częściowo w farbie, dodatkowe walce służą do usuwania nadmiaru farby (rys. 2). Ta technika najczęściej jest stosowana do malowania ocynkowanych cienkich blach dachowych i elewacyjnych jednoskładnikowymi farbami poliestrowymi i poliwinylowymi. Tą metodą nakłada się dość cienkie (20-30 ?m), ale równomiernej grubości powłoki malarskie o wysokich walorach estetycznych (fot. 6).
Kataforeza
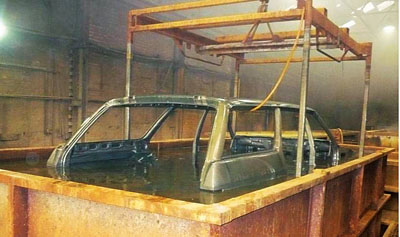
Polega na elektrochemicznym nanoszeniu na powierzchnie przedmiotów metalowych w zanurzeniu w specjalnej farbie do kataforezy. W wannie, w której znajduje się wodny roztwór (około 60-75% objętości) żywic i pigmentów (około 15-20%) oraz specjalnych dodatków (około 5-10%) zanurzane są malowane przedmioty. Malowane obiekty są katodą (-), natomiast elektrody dodatnie rozmieszczone są przy ścianach wanny. Ujemnie naładowane malowane przedmioty przyciągają dodatnio naładowane cząsteczki farby. Powłoka po malowaniu musi zostać opłukana i wysuszona. Malowanie kataforetyczne daje stosunkowo cienkie, ale bardzo równomierne i szczelne powłoki, nawet na przedmiotach o znacznym stopniu skomplikowania kształtów. Proces, podobnie jak omówione wcześniej metody, pozwala na ograniczenie strat materiału malarskiego do poziomu 3-6%.
Istnieje jeszcze kilka innych technik aplikacyjnych, ale są one nie tylko mniej znane, ale także stosowane bardzo rzadko.
Michał Jaczewski











