




Różne technologie produkcji dla gruntowania oraz aplikacji lakieru kryjącego zwiększają elastyczność
- W związku z modą w architekturze na jasne, rozświetlone przez światło dzienne pomieszczenia, okna drewniane są na czasie - wyjaśnia Markus Walter, dyrektor zarządzający Walter Fensterbau GmbH. - Wąskie gardło powstało jednak przy istniejącym procesie powlekania ram i skrzydeł. Duże powierzchnie szklane są ciężkie i wymagają odpowiednich materiałów, które udźwigną ten ciężar. W celu (odpowiedniego) powiększenia naszych zdolności produkcyjnych już jakiś czas temu zmodernizowaliśmy obróbkę drewna. Z tego powodu zdecydowaliśmy się na inwestycję w nową linię lakierniczą i zwiększenie przez to poziomu automatyzacji i zdolności przerobowych lakierni, a jednocześnie polepszenie jakości.
- Ten pomysł zapewnia firmie możliwie największą elastyczność wewnątrz lakierni na niewielkiej przestrzeni - Claudia Max-Heine wyjaśnia projekt instalacji.
Elementy do skrzydeł okien oraz ościeżnic są całkowicie profilowane na stanowisku obróbki drewna, a następnie transportowane do impregnowania/gruntowania. Tutaj przebiegają przez tunel do lakierowania przez polewanie o szerokości 1 m i długości 5 m ("Flowcoroll G/P+"), który umożliwia szybką półautomatyczną zmianę farby dzięki metodzie impulsowego płukania z użyciem wody i powietrza. Oprócz tego, elementy układane są ręcznie na przenośniku rolkowym i transportowane z szybkością 3 m/min oraz wstępnie suszone na buforze poprzecznym. Suszenie odbywa się w nocy w temperaturze pokojowej na wózku kratowym.
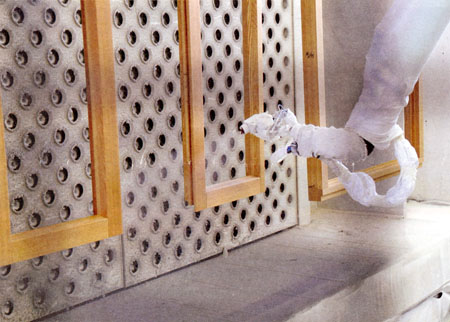
Przy wyłącznie drewnianych oknach od 60 do 70% wyrobów malowanych jest lakierem kryjącym. Wymiana farby trwa ok. 20 minut.
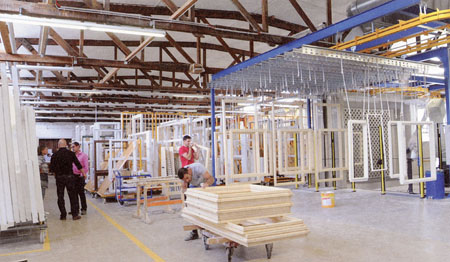
Po gruntowaniu pojedyncze elementy przyklejane są do skrzydeł i ościeżnic, wyposażane we wkręcane kotwy i zawieszane do lakierowania kryjącego. Źródło: Adler
Trójnapędowy przenośnik P+F
Do transportu podwieszanego zainstalowano przenośnik Power and Free, który dysponuje trzema napędami w celu osiągnięcia możliwie największej elastyczności i niezależności pomiędzy etapami procesu: lakierowanie, transfer, suszenie. W celu podwieszania na trawersy przenośnika we wpusty montażowe elementów wkręcane są kotwy. Zawieszanie, kodowanie farby i przydział do odpowiedniej trawersy odbywa się poprzez system sterowania instalacją.
W nowej instalacji firmy Walter Fensterbau mogą być powlekane elementy do wysokości 2,80 m i długości 4,00 m. Zapis danych odnośnie geometrii, wysokości oraz szerokości elementów, jak również grubości drewna, odbywa się przed lakierowaniem kryjącym przy pomocy skanera 2D z wykrywaniem głębokości. Razem z robotem natryskowym od firmy CMA stanowi on znaczący element podwyższający zdolności produkcyjne i poprawiający jakość, gdyż jak zauważa Markus Walter, "linia jest w pełni automatyczna i pracuje nawet podczas przerw naszych pracowników". Skaner podczas próbkowania wytwarza dla sześcioosiowego robota natryskowego cyfrowy obraz elementu. Z reguły na trawersie wiszą dwa elementy, które najpierw powlekane są z jednej strony, a następnie obracane i lakierowane z drugiej.

Skaner wytwarza dla robota natryskowego wirtualny obraz elementu.

Do impregnowania/gruntowania pojedyncze elementy do skrzydeł oraz ram okiennych przebiegają przez tunel do lakierowania przez polewanie o szerokości 1 m i długości 5 m. Źródło: Range + Heine
Lakiery wodne (emalie wodorozcieńczalne) do powierzchni najwyższej jakości
Do akcji wkraczają - jak przy tunelu do lakierowania przez polewanie - emalie wodorozcieńczalne firmy Adler. - Są one łatwe w nakładaniu i obróbce, dzięki czemu możemy uzyskiwać powierzchnie wysokiej jakości - wyjaśnia Herbert Höss.
Po powlekaniu elementy przebiegają przez strefę suszenia, która wyposażona jest w sześć wentylatorów osiowych. Po czasie suszenia od trzech do czterech godzin elementy opuszczają suszarnię i transportowane są do stacji podawczo-odbiorczej, przy której dwóch pracowników szlifuje skrzydła i ościeżnice. Potem następuje lakierowanie kryjące, ponowny przebieg przez suszarnię i przekazanie do następnego kroku produkcyjnego. Firma Walter Fensterbau uruchomiła nową linię lakierniczą w czerwcu 2014 roku. - Zmniejszyliśmy dzięki temu nakład pracy, poprawiliśmy warunki pracy naszych pracowników, a liczba produkowanych okien wzrosła do 40 sztuk dziennie - podsumowuje Höss.
Herbert Höss kierownik produkcji Walter Fensterbau
- Zwracaliśmy uwagę na to, aby zrealizować instalację, która umożliwiłaby racjonalne urządzenie kroków procesu powlekania drewna. W przyszłości powinien być jeszcze zrealizowany pomysł monitorowanego powlekania nocą.
Tłumaczenie z "Besser Lackieren."
Michał Bedyk
Nr 2/2015, str. 1,2











