




Odpowiedni dobór materiałów ściernych a jakość powierzchni
Szlifowanie jest rodzajem obróbki, podczas którego usuwamy warstwę wierzchnią obrabianej powierzchni elementu za pomocą odpowiednich narzędzi ściernych. Podstawowym celem szlifowania jest wyrównanie powierzchni oraz nadanie jej odpowiedniej chropowatości, która zapewni przyczepność materiałów wykończeniowych: farb, lakierów, wosków itp. lub zapewni odpowiedni wygląd estetyczny elementu surowego.
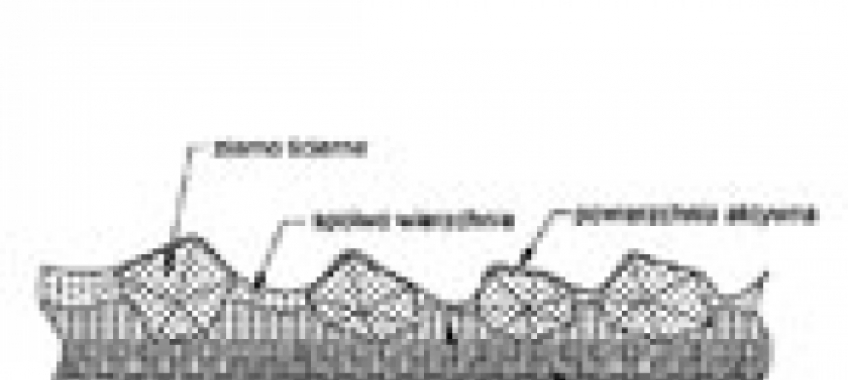
W przypadku szlifowania materiałów drzewnych wykorzystujemy narzędzia ścierne nasypowe, których budowa składa się z podkładu, spoiwa i ścierniwa (nasypu) (rysunek 1).

Podkład jest podłożem - nośnikiem, do którego przymocowany jest materiał ścierny. W zależności od użytego materiału jego elastyczności oraz późniejszego przeznaczenia, rozróżnia się następujące rodzaje podłoża:
- Płócienne, do produkcji których używa się płócien bawełnianych lub bawełniano-poliestrowych o różnej elastyczności.
- Podłoża kombinowane: papierowo-płócienne.
- Elastyczne tworzywo sztuczne - folia.
Spoiwo, którego zadaniem jest przytwierdzenie ziarna ściernego do podkładu przez cały okres użytkowania materiału ściernego. Wyróżnia się spoiwo podkładowe (gruntowe) i wtórne (wierzchnie). Jako spoiwo może być zastosowana żywica lub klej skórny.
Ścierniwo (nasyp) - są to ziarna ścierne pozyskiwane w procesie kruszenia odpowiednich surowców pochodzenia naturalnego lub syntetycznego:
1. Naturalne: diament, korund naturalny, granat, szmergiel.
2. Syntetyczne: sztuczny diament, elektrokorund, cyrkonkorund, węglik krzemu.
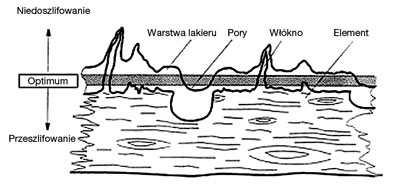
Oprócz odpowiedniego doboru materiału ściernego oraz przestrzegania parametrów szlifowania, istotnym czynnikiem wpływającym na jakość otrzymanej powierzchni jest technologia wykonania procesu szlifowania. Najlepszy efekt przygotowania powierzchni otrzymujemy poprzez możliwość uzyskania szlifu krzyżowego. Tego typu rozwiązania stosuje w swoich szlifierkach wielu producentów maszyn, między innymi niemiecka firma Karl Heesemann. Pierwszy agregat ustawiony jest poprzecznie w stosunku do kierunku przesuwanego elementu. Zastosowanie w nim wąskiej taśmy ściernej w formie bezkońcowej o odpowiedniej granulacji skutkuje wykonaniem poprzecznej rysy na powierzchni elementu. Operacja ta ma na celu wykonanie szlifowania wstępnego, polegającego na oczyszczeniu powierzchni z pozostałości klejów, zabrudzeń, żywic oraz poprzecznego rozerwania włókien. W dalszym etapie szlifowania konfiguracja taśm szerokich, jak również ustawienie parametrów szlifowania, musi być tak dobrane, aby rysa poprzeczna została usunięta z powierzchni. Powyższe rozwiązanie powinno być brane pod uwagę w przypadku przygotowania powierzchni pod wysokie połyski (rysunki 3, 4). Poprzez tego typu rozwiązanie, oprócz perfekcyjnie przygotowanej powierzchni, to znacząco zwiększamy żywotność taśm szerokich zastosowanych w procesie, które w zakupie są dużo droższe od taśm wąskich.











