




Moduł umożliwia automatyczne szlifowanie dwustronnych krawędzi wzdłużnych drzwi
Szlifowanie krawędzi wykonywane jest często wciąż ręcznie. Firma Venjakob Maschinenbau GmbH & Co. KG poprzez swój moduł szlifowania "Ven Brush Contour" umiejętnie włączyła tę obróbkę w zautomatyzowany proces obróbki maszynowej. Przedsiębiorstwo Volchovez postanowiło wykorzystać ten proces przy produkcji drzwi.
- W szczególności dla produkcji drzwi otwierają się nowe i niezwykle ekonomiczne metody pracy - wyjaśnia Oliver Milde, menedżer produktu w firmie Venjakob.
System jest przy tym w stanie dokonywać obróbki nie tylko widocznych powierzchni drzwi, ale praktycznie każdego profilu krawędzi wzdłużnych. W tym celu muszą zostać jedynie dopasowane odległości rowków papieru ściernego w stosunku do danego profilu krawędzi.
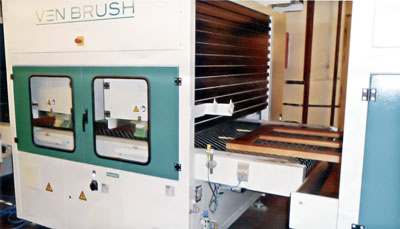
Elastyczność tych systemów wykorzystuje na przykład rosyjski producent drzwi Volchovez. Urządzenie przedsiębiorstwa z Nowogrodu składa się z czterech różnych elementów programu "Ven-Brush". Na początku szlifowane są krawędzie. W drugiej kolejności następuje szlifowanie poprzeczne rygli poprzecznych drzwi za pomocą przeciwbieżnych agregatów poprzecznych, aby następnie dokonać obróbki struktur podłużnic poprzez cztery moduły szlifowania wzdłużnego. Wszystkie agregaty posiadają regulację kąta. W czwartym kroku powierzchnie oraz krawędzie podlegają czyszczeniu za pomocą nowo opracowanego modułu czyszczącego "Ven Clean". Urządzenie jest w stanie obrabiać elementy o szerokości od 400 do 1360 mm i grubości od 20 do 80 mm. Szybkość posuwu jest regulowana w zakresie od 5 do 15 m/min. Drzwi podawane są do procesu szlifowania ręcznie przez operatorów. Tym samym nie jest możliwe precyzyjne ich ustawienie na taśmie transportowej - ale także nie jest to konieczne czy wręcz pożądane. Zmieniające się pozycje elementów obrabianych zapewniają bowiem lepsze wykorzystanie okładzin szlifierskich w dalszej eksploatacji urządzenia lakierniczego. Z doświadczenia wiadomo, że przy często spotykanym pozycjonowaniu według linii odniesienia dochodzi zawsze do nadmiernego obciążenia określonego obszaru taśm szlifierskich. Oliver Milde wyjaśnia kolejną zaletę linii procesu szlifowania: - Poza równomiernym wykorzystaniem materiałów ściernych, istnieje możliwość wprowadzania do urządzenia elementów o zróżnicowanych szerokościach, bez konieczności dokonywania zmian parametrów maszyny - twierdzi. Listwa z czujnikami rejestruje pozycję i kształt ułożonych drzwi. Na podstawie tego ustalona zostaje automatycznie w układzie współrzędnym CNC pozycja bocznych walców szlifujących, które następnie przemieszczają się precyzyjnie wzdłuż geometrii drzwi. Opcjonalnie istnieje także możliwość szlifowania w tym miejscu krawędzi górnych i spodnich. To jednak najczęściej - przynajmniej w przypadku drzwi - nie stanowi priorytetu, ponieważ powierzchnie te nie są później widoczne. Transport elementów w "Ven Brush Contour" realizowany jest za pomocą rolek, tak aby boczne szczotki szlifierskie obok elementu obrabianego mogły "zanurzyć się" celem optymalnej obróbki krawędzi. Pneumatycznie sterowana rolka z dociskiem górnym utrzymuje drzwi we właściwej pozycji.

Następne kroki to standardowe szlifowanie poprzeczne i wzdłużne. Dwie stycznie ustawione szczotki poprzeczne w pierwszym module "Ven Brush" dbają o dokładne ścieranie odstających włókien. Jedna szczotka współbieżna oraz jedna przeciwbieżna uwzględniają różne możliwe kierunki włókien na powierzchni. Klasyczne szlifowanie wzdłużne w kolejnym module z wykorzystaniem łącznie czterech ściernic walcowych pozwala również, dzięki możliwości regulacji kąta, dopasować się do wymagań różnych powierzchni. Tym samym nawet profilowane drzwi z litego drewna nie stanowią problemu przy obróbce. Modularna budowa systemu Venjakob pozwala na wiele różnych konfiguracji agregatów stosowanych w procesie szlifowania lub szczotkowania. - Można zestawić ze sobą aż do pięciu miejsc agregatowych z wykorzystaniem szczotek tarczowych i poprzecznych, jak również taśmowych agregatów szlifierskich w kierunku poprzecznym i wzdłużnym, wszystko w elastyczny i odpowiadający wymaganiom sposób - wyjaśnia Milde. - Dzięki temu niemal na każde życzenie klienta Venjakob jest w stanie dostarczyć odpowiednio dopasowane rozwiązanie. Aby móc zapewnić wysoką jakość lakierowanej powierzchni, powstający podczas szlifowania pył musi zostać możliwie całkowicie usunięty. Venjakob także w tym zakresie oferuje własne rozwiązania w postaci serii maszyn czyszczących "Ven Clean". Stosowny moduł znajduje zastosowanie również w firmie Volchovez na końcu szlifierskiej linii obróbczej. Powierzchnia oczyszczana jest z pyłu poprzez rotujące dysze powietrzne i dodatkowo neutralizowana w wyniku jonizacji, dzięki czemu zagwarantowana jest optymalna czystość obrabianych elementów przed następującym procesem lakierowania.










