




Teoria i praktyka w malowaniu proszkowym jako podstawa sukcesu
Osiągane wyniki w malowaniu proszkowym niejednokrotnie są niezadowalające zarówno w aspekcie jakości uzyskiwanych powłok, ich trwałości, jak i ekonomiczności całego procesu. Co może być przyczyną takiego stanu? W jaki sposób można go zmienić zwiększając wydajność lakierowania, zmniejszając koszty i podwyższając jakość produktów?
Złożoność procesu malowania proszkowego, konfiguracja konkretnej linii lakierniczej, użyte surowce, jakość i stan urządzeń w całym procesie malowania proszkowego, wiedza teoretyczna i praktyczna osób obsługujących lakiernię - to tylko niektóre z czynników, które składają się na końcowy wynik malowania proszkowego. Połączenie w jeden system wszystkich aspektów malowania proszkowego i jego kontrola przez jedną osobę wydawałoby się rozwiązaniem idealnym. Jednakże z czysto praktycznego punktu widzenia takie rozwiązanie nie jest możliwe.
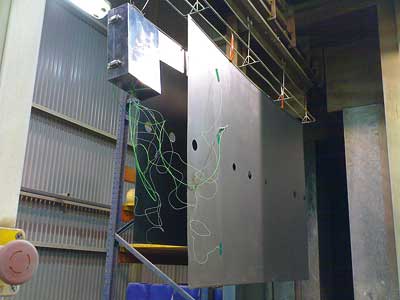
Myślę, że wielu z Państwa spotkało się z sytuacją, iż lakiernik czy osoba z działu kontroli jakości zidentyfikowała wadę na malowanych produktach, jednak bardzo trudne czy wręcz niemożliwe było określenie jednoznacznych przyczyn zaistniałych braków. Bowiem, dla przykładu, czy niewystarczającą przyczepność farby na krawędziach malowanych detali można bezpośrednio łączyć z rodzajem gazu osłonowego używanego w cięciu laserowym formatek użytych do produkcji wyrobu? Otóż okazuje się, że istotnie ? pomimo dochowania wszelkiej staranności na etapach przygotowania powierzchni, aplikacji farby i jej utwardzania ? wyniki adhezji powłoki lakierniczej na krawędziach były niezadowalające, co jak się okazało, brało się z wyżej wymienionego czynnika. Jest to jeden z przykładów ilustrujący, iż nie wszystkie przyczyny problemów z malowaniem proszkowym mają swój początek w samej lakierni.
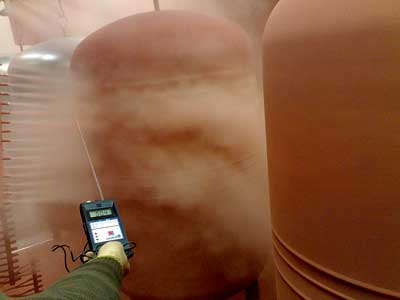
Jednakże koncentrując się na samym malowaniu proszkowym, niejednokrotnie nie zdajemy sobie sprawy, jak wiele jednocześnie działających czynników ma wpływ na wynik końcowy. Malowanie proszkowe jest procesem, gdzie niezbędna jest reakcja na ciągle zmieniające się warunki na linii lakierniczej. Dodatkowo, dochodzi oczywiście czynnik ludzki, gdzie jakże istotne są przyzwyczajenia czy nawyki operatorów i lakierników. Efektywność malowania w dużej mierze zależy od możliwości kontroli powstawania warstwy farby na detalach ? najistotniejszą rolę w tym zakresie odgrywa jakość i sprawność sprzętu aplikacyjnego. Ale również istotne jest to, w jaki sposób detale są zawieszone na linii względem pistoletów aplikacyjnych oraz czy zapewnione jest właściwe uziemienie malowanych przedmiotów. Te prozaiczne zdawałoby się czynniki odgrywają ważną rolę w uzyskiwaniu właściwej grubości powłoki malarskiej.

Możliwość penetracji i aplikacji farby w miejsca trudno dostępne jest również zależna od jakości samej farby proszkowej. Lecz jakość farby określona na początku jej użycia przez dostawcę zmienia się w czasie - jest to uzależnione od sposobu postępowania z farbą w kabinie aplikacyjnej i układzie odzysku. Zatem, postępując w niewłaściwy sposób z nawet najlepszą jakościowo farbą proszkową, można doprowadzić do jej szybkiej "fizycznej" degradacji, co skutkuje pogorszeniem efektywności całego malowania proszkowego - znacznie więcej farby zostanie zużyte, niżeli jest to w rzeczywistości konieczne, a ilość powstającego odpadu końcowego większa, niżeli możliwe do uzyskania przy właściwym postępowaniu z farbą proszkową.

Często spotykane podejście operatorów do nastaw pistoletów aplikacyjnych ?na wyrost? zapewnia im poczucie bezpieczeństwa, iż malowane detale nie będą miały tzw. niedomalowań, jednak z punktu widzenia ekonomiczności całego procesu jest to zachowanie wysoce niewłaściwe. Pojawianie się defektów powierzchni w postaci kraterów czy tak zwanego igiełkowania może powstawać zarówno na skutek działania substancji obcych, jak i niewłaściwego przygotowania powierzchni czy nieodpowiednio przeprowadzonej polimeryzacji farby. Zatem, czynników mających wpływ na efekt końcowy w postaci jakości, trwałości czy finansowej efektywności malowania proszkowego jest niesłychanie wiele.
Jednak osiągnięcie poprawy jakości przy jednoczesnym obniżeniu kosztów nie dokona się jedynie poprzez inwestycje w najnowocześniejsze technologie aplikacji farb proszkowych czy stosowanie wysokiej jakości środków przygotowania powierzchni czy materiałów powłokowych. Prawdziwym kapitałem są umiejętności i wiedza ludzi stosujących owe materiały i technologie. Jedynie dobrze wykształcona i wyszkolona kadra pracowników może osiągnąć najwyższą efektywność w malowaniu proszkowym, co można uzyskać dzięki specjalistycznym szkoleniom zawodowym.
Krzysztof Dudek
info@diamat.com.pl











