




Śruty metalowe z metali nieżelaznych i ich zastosowanie w obróbce strumieniowo-ściernej
Obróbka strumieniowo-ścierna to podstawowa metoda przygotowania powierzchni metalowych przed nałożeniem powłok ochronnych. Jest to też metoda obróbki powierzchni różnorodnych detali celem usunięcia wypływek czy innych wad powierzchni, czy też nadania żądanej tekstury obrabianej powierzchni detali.
Jako medium obróbcze stosowane są różnorodne śruty. Wśród nich podstawowe zastosowanie mają różnorodne śruty metalowe. Śruty metalowe to przede wszystkim śruty staliwne oraz śruty nierdzewne chromowe i chromowo-niklowe [1].
Do śrutów metalowych zaliczane są śruty z metali nieżelaznych. Jest to, jak dotychczas, grupa śrutów mało znanych przez użytkowników stosujących obróbkę strumieniowo-ścierną. Z tego powodu ich wykorzystanie jest bardzo ograniczone pomimo wielu możliwości zastosowania wynikającego z właściwości tych śrutów. Celem niniejszego opracowania jest dostarczenie aktualnej informacji o właściwościach i zakresie możliwego zastosowania śrutów z metali nieżelaznych. Opracowanie zawiera wyniki badań własnych oraz dane producentów tych śrutów.
Problemy wyboru rodzaju śrutu jako medium obróbczego
Przed obróbką strumieniowo-ścierną stawiane są różnorodne wymagania. Wynikają one przede wszystkim z różnorodności przedmiotów, które poddawane są tej obróbce oraz wymaganiom jakie ma spełniać obrabiana powierzchnia po obróbce. Chodzi tutaj o odpowiednią jakość tej powierzchni, wydajność obróbki, zużycie medium obróbczego oraz innych elementów mających wpływ na minimalizację kosztów obróbki. Spełnienie tych warunków realizowane jest poprzez wybór odpowiedniego urządzenia (śrutownicy), parametrów jego pracy oraz rodzaju medium zastosowanego do obróbki.
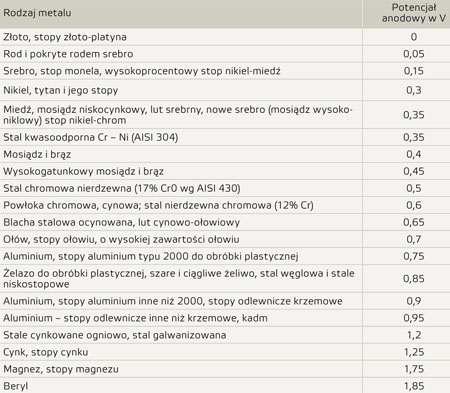
Jednym z istotnych kryterium wyboru medium obróbkowego jest zabezpieczenie odpowiednich parametrów geometrycznych obrobionej powierzchni z satysfakcjonującą wydajnością i z jednoczesnym zapobieżeniem powstania na tej powierzchni ognisk korozji. Stosowanie mediów metalowych może być przyczyną występowania na metalowej obrabianej powierzchni zjawiska korozji galwanicznej. Ten rodzaj korozji ma miejsce, gdy spełnione są trzy warunki [2]. Po pierwsze, muszą występować w środowisku korozyjnym dwa różne metale będące ze sobą w kontakcie elektrycznym. Kontakt elektryczny ma miejsce, gdy pomiędzy tymi metalami znajduje się ścieżka przewodząca (drugi warunek), na której są obecne jony metalu o bardziej ujemnym potencjale galwanicznym (trzeci warunek). W przypadku obróbki strumieniowo-ściernej jednym metalem jest poddawany obróbce przedmiot metalowy, a drugim stosowany w tej obróbce śrut metalowy.
W wyborze śrutów metalowych należy zatem dążyć do maksymalnej kompatybilności galwanicznej z obrabianym metalem. Zapobieganie generowania korozji galwanicznej detali poddawanych obróbce strumieniowo-ściernej szczególnie wykonanych z aluminium, magnezu i ich stopów było przyczyną wprowadzenia do tej obróbki śrutów z metali nieżelaznych. Znaczenie przemysłowe znalazły dotychczas śruty aluminiowe, cynkowe, miedziane, niklowe i ich stopy.
Otrzymywanie śrutów z metali nieżelaznych
Śruty aluminiowe i cynkowe to podstawowe śruty z metali nieżelaznych. Można wyróżnić dwie podstawowe metody ich wytwarzania. Najbardziej popularna jest metoda polegająca na cięciu drutów o określonej średnicy, przy czym obowiązuje zasada, że długość odciętego walca odpowiada średnicy drutu. Druga metoda polega na granulowaniu poprzez gwałtowne chłodzenie rozproszonych ciekłych cząstek metalu. Jest to też podstawowa metoda otrzymywania śrutów staliwnych.










