




Jak użytkownicy mogą znaleźć optymalną metodę aplikacji dla danego wyrobu?
Nanoszenie lakieru na wyroby może odbywać się na wielorakie sposoby. Użytkownicy instalacji lakierniczych muszą zatem opracować dla każdego indywidualnego przypadku najlepsze rozwiązanie, uwzględniając przy tym sumę wszystkich warunków brzegowych. LacTec GmbH pokazuje na przykładzie lakierowania zderzaka, jakie kryteria przemawiają za danym sposobem lakierowania.
LacTec GmbH z Rodgau koło Frankfurtu rozwinął i wytworzył automatyczne, elektrostatyczne technologie lakierowania dla klientów z branży motoryzacyjnej jak również z innych gałęzi przemysłu. Przedsiębiorstwo produkuje kompletne instalacje lakiernicze, w których następuje szybka zmiana koloru podawanego lakieru, zabudowane są systemy rozdziału potencjałów, jak również układy zasilania instalacji lakierem.
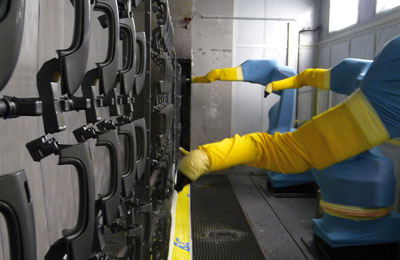
Punkt ciężkości stanowi opracowywanie nowych rozwiązań aplikacji. Jak podkreśla Christian Goldmann, pracownik działu sprzedaży w firmie LacTec, dla elementów wymagających lakierowania rzadko kiedy jest jedno tylko właściwe rozwiązanie problemu aplikacji. - Koncepcja aplikacji wcale nie jest ściśle i na stałe związana z danym elementem – mówi. - Daleko bardziej decydująca w takim przypadku jest suma warunków brzegowych mających wpływ na sposób nanoszenia powłok lakierniczych. Potwierdzenie tezy stawianej przez Goldmanna stanowi następujący przykład spotkany w praktyce: jeden z klientów dostarczający swoje wyroby dla przemysłu motoryzacyjnego miał polakierować dużą ilość zderzaków w liczbie dziesięciu sztuk na minutę, 600 na godzinę, 13 tys. dziennie. W tym przypadku mogą wchodzić w grę różne opcje, począwszy od systemu rozpylacza tarczowego, poprzez lakierowanie z użyciem rozpylacza dzwonowego, aż po roboty lakiernicze wyposażone w pistolety do aplikacji.
Proste wyroby, prosta koncepcja
Początkowo klient używał w swojej instalacji jedynie dwóch kolorów. Każdy umieszczony na zawieszce zderzak przechodzi przez instalację lakierniczą z szybkością przesuwu 3 m na minutę. Długość sprężyn gazowych waha się w granicach od 400 do 800 mm, zaś ich średnica wynosi pomiędzy 30 i 60 mm. Grubość warstwy suchej każdego z elementów konstrukcyjnych wynosi 70 µm.
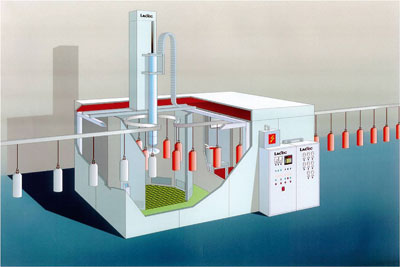
Goldmann jest zdania, że ze względu na rotacyjną symetrię elementów konstrukcyjnych i ich dużą ilość, najlepszą w tym przypadku metodą nanoszenia lakieru będzie zastosowanie rozpylacza tarczowego, gdyż przy aplikacji tą metodą działają siły odśrodkowe powodujące, iż lakier w postaci delikatnej mgiełki zostaje równomiernie rozpylony, a następnie jest naniesiony elektrostatycznie na element.

Zazwyczaj w instalacji z aplikatorem tarczowym transport elementów odbywa się po pętli w kształcie litery omega, w środku której umieszczony jest rozpylacz. - Korzyści płynące z systemu tarczowego wynikają z powolnego i stałego nakładania powłoki lakierniczej, jej dużej gęstości przy równoczesnej wysokiej wydajności procesu – wyjaśnia Goldmann, argumentując wybór powyższego rozwiązania.
- Ponadto, metoda ta charakteryzuje się maksymalnym współczynnikiem sprawności, zaś przy zastosowaniu rozpylacza tarczowego wszystkie problematyczne obszary można bardzo dobrze polakierować.
W przypadku zmiany wymogów względnie warunków brzegowych powyższą koncepcję będzie trzeba przemyśleć na nowo, jak to przedstawiono poniżej.

Wielokrotna zmiana koloru lakieru wymaga nowej koncepcji
Jeśli jednak w tej samej instalacji lakierniczej ma być stosowana większa ilość kolorów, którymi mają być lakierowane zderzaki, wówczas aplikacja za pomocą rozpylacza tarczowego nie bardzo spełnia swoje zadanie, gdyż odcinki przewodów, którymi doprowadzany jest lakier są zbyt długie. Wynika to z tego, że technologia dozowania uzależniona jest od systemu transportowego elementów do lakierowania, który umieszczony jest ponad kabiną. Taki układ powoduje wydłużenie czasu zmiany lakieru i zwiększenie jego strat.
- W tym przypadku właściwym wyborem jest proces aplikacji, w którym lakier nakładany jest za pomocą rozpylacza dzwonowego umieszczonego na podnośniku – wyjaśnia Johannes Ott, również pracownik działu sprzedaży firmy LacTec. - Przy nakładaniu powłoki za pomocą rozpylacza dzwonowego zmiana koloru lakieru jest daleko mniej skomplikowana niż w przypadku zastosowania aplikacji za pomocą rozpylacza tarczowego, gdyż odpadają zarówno jałowy przebieg przez kabinę, jak i pętla w kształcie litery omega. Przy tej technologii aplikacji zespół dozujący znajduje się na podnośniku w pobliżu rozpylacza.
W przypadku aplikacji przy użyciu rozpylacza tarczowego pętla „omega” stanowi wymóg. Jej obwód wynosi każdorazowo około 3,6 m przy średnicy około 1,2 m. Czas biegu jałowego wynosi 1,2 minuty przy szybkości taśmociągu rzędu 3 m na minutę. Na zmianę koloru lakieru w przypadku instalacji z rozpylaczem tarczowym potrzeba około 2 minut, gdyż aplikację można rozpocząć dopiero po zakończeniu biegu jałowego przez kabinę. A zatem całkowity czas wymiany lakieru wynosi 3,2 minuty. W wyżej opisanym przykładzie, przy każdej zmianie koloru spadek zdolności przerobowej instalacji zmniejsza się o 32 elementy. Jest więc spory. Ponieważ przy aplikacji rozpylaczem w kształcie dzwonu pętla „omega” odpada, odpada tym samym stosownie długotrwały bieg jałowy potrzebny do pokonania wspomnianej pętli. - Zmiany koloru lakieru można dokonać w ciągu minuty – stwierdza Ott. - W tym przypadku zdolność przerobowa instalacji spada jedynie o około dziesięć elementów, a więc o mniej niż jedną trzecią w stosunku do metody z zastosowaniem rozpylacza tarczowego. Jeśli w instalacji stosowanych jest wiele kolorów lakieru, wówczas sporo przemawia za rozpylaczem dzwonowym.











