




O lepszych właściwościach i bardziej eko
Kobalt jest obecnie szeroko stosowany w pasywacjach, podnosząc ich odporność korozyjną i zwiększając odporność powłok cynkowych na wysokie temperatury. Niemniej jednak, bardziej restrykcyjne limity stężenia kobaltu w ściekach stosowane w wielu krajach oraz wpisanie soli kobaltu na listę "Substancji wzbudzających szczególnie duże obawy" (SVHC, REACH) spowodowały wzmożone zainteresowanie branży obróbki powierzchniowej procesami niezawierającymi kobaltu.
Obecnie dostępne są bezkobaltowe procesy spełniające wysokie wymagania przemysłu. Technologie te występują w wersji niebieskiej, czarnej, klarownej oraz z irydescencją i mogą być stosowane zarówno na powłoki cynku, jak i jego stopy.
Mimo że chrom trójwartościowy nie jest toksyczny i powszechnie stosowany jako składnik pasywacji, niektóre z sektorów przemysłu, np. elektroniczny, wymagają nowych generacji pasywacji niezawierających żadnych metali ciężkich, takich jak chrom czy kobalt.
oraz grubopowłokowa (irydescencyjna) oparte na chromie (III).
Cynk alkaliczny
Cynk kwaśny
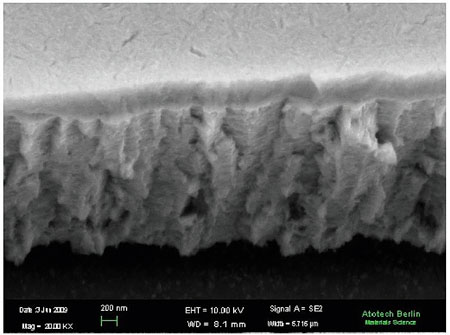
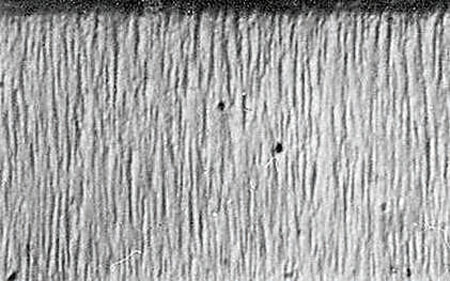
Rys. 2. Mikrografy SEM strawionych zgładów oraz powłok zamrożonych ciekłym azotem.
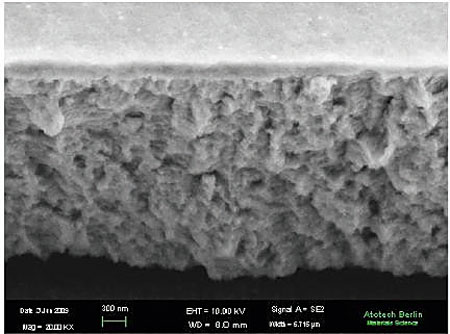
Powłoki charakteryzują się odmienną strukturą i podatnością na działanie pasywacji.
Wprowadzenie
Elektrolityczne powłoki cynku i jego stopów od dawna są stosowane do zabezpieczania stali. Powłoki te mogą być nakładane zarówno z elektrolitów alkalicznych, jak i kwaśnych.
Powłoki Zn, ZnNi lub ZnFe nakładane z elektrolitów alkalicznych charakteryzują się doskonałą wgłębnością i rozkładem grubości w całym zakresie gęstości prądowych. Powłoki te cieszą się dużą popularnością i mają zastosowanie w wielu gałęziach przemysłu, np. w branży samochodowej, konstrukcyjnej, elektronice i wielu innych. Elementy długie, o skomplikowanym kształcie i dużej powierzchni w szczególności nadają się do pokrywania w elektrolitach alkalicznych, ponieważ możliwe jest uzyskanie jednorodnej powłoki na całej powierzchni.
Stosowanie konwersyjnych powłok chromowych do ochrony cynku i jego stopów ma długą historię [1], gdzie dominują powłoki oparte na chromie sześciowartościowym, który pozwala osiągnąć wysoką odporność korozyjną na cynku. Dodatkowo możliwe jest uzyskanie atrakcyjnych pokryć w kolorze żółtym, oliwkowym oraz czarnym.
Jako alternatywne rozwiązanie, szerokie zastosowanie mają powłoki konwersyjne (zwane dalej pasywacjami) oparte na chromie trójwartościowym. Powłoki konwersyjne mają grubość od 80 nm (niebieskie pasywacje) do ok. 300 nm (pasywacje grubopowłokowe), co ilustruje rys. 1.
Pierwsze generacje pasywacji często zawierały kobalt. Ze względu na obawy związane z negatywnym wpływem kobaltu na środowisko, rozpoczęto prace zmierzające do uzyskania pasywacji bez kobaltu, a także do całkowitego wyeliminowania chromu z powłok konwersyjnych.

Rys. 3. Przegląd pasywacji niezawierających kobaltu.
Rezultaty i dyskusja
Powłoki cynkowe uzyskiwane z elektrolitów alkalicznych oraz kwaśnych charakteryzują się odmienną strukturą. Powłoki cynkowe z elektrolitów alkalicznych zbudowane są ze zorientowanych kryształów w postaci słupków, podczas gdy powłoki cynkowe z elektrolitów kwaśnych mają strukturę niezorientowaną. Proces tworzenia powłoki konwersyjnej inicjuje trawienie powierzchni powłoki cynkowej. Trawienie przebiega łatwiej wzdłuż granicy ziaren, co wynika z nadaktywności powierzchni styku pojedynczych ziaren. Podatność na działanie pasywacji powłok cynkowych uzyskiwanych z elektrolitów kwaśnych i alkalicznych, ze względu na odmienną strukturę, jest różna.
Rys. 2 obrazuje zorientowaną strukturę powłoki cynku alkalicznego i niezorientowaną kwaśnego. Mikrografy SEM zamrożonych zgładów ilustrują stopień wbudowania pasywacji grubopowłokowej zastosowanej w tych samych warunkach pracy dla powłok cynku alkalicznego oraz kwaśnego, wskazując jednocześnie na odmienną podatność dwóch powłok na działanie pasywacji. W rezultacie grubsza warstwa pasywacji na cynku alkalicznym prowadzi do powstania bardziej skutecznej bariery i tym samym wyższej odporności korozyjnej w porównaniu z powłoką cynku kwaśnego.











