





Skutki odległości dyszy od powierzchni na prędkość cząstki
Przy optymalnej odległości, prędkości cząstki ściernej mają wartości maksymalne. W pewnej odległości podkrytycznej od wylotu dyszy, gdy ta odległość jest przekroczona, prędkości zaczynają spadać z powodu hamującego wpływu tarcia powietrza. Efekt odległości jest bardziej wyraźny dla najniższego współczynnika przepływu masy, czyli największej masy powietrza do masy ścierniwa. Optymalna odległość osiąga wyższe wartości dla wyższych współczynników przepływu masy ścierniwa/powietrza Rm (przy niższej masie przepływu powietrza). Optymalne wydajności obróbki strumieniowo-ściernej ścierniwami mineralnymi drobnymi można uzyskać przy długości strumienia ściernego 150-200 ?m, o pośrednim ciężarze zbliżonych do śrutów 300-400 ?m, a śrutami 500-700 ?m.
Zależność skutków obróbki strumieniowo-ściernej od kąta nachylenia strumienia ściernego
Skutkami obróbki strumieniowo-ściernej jest ubytek masy podłoża w postaci jego erozji i chropowacenia powierzchni obrabianej i podwyższanie swobodnej energii powierzchniowej podłoża. Prędkość ziaren ściernych jest najwyższa przy prostopadłym prowadzeniu dyszy do podłoża. Wtedy zachodzi głównie utwardzanie i przecinanie powierzchni, skutecznie też usuwa się powłoki kruche, zendrę oraz twarde zanieczyszczenia. Powłoki o własnościach elastycznych najlepiej usuwać przy kącie 20-30° a luźną rdzę, zdegradowane powłoki najlepiej chropowacić pod kątem 45 do 60°. Najwyższą chropowatość powierzchni uzyskuje się przy 45°.
Przekazywanie energii ścierniwa powierzchni obrabianej
Prędkość ścierniwa odbitego
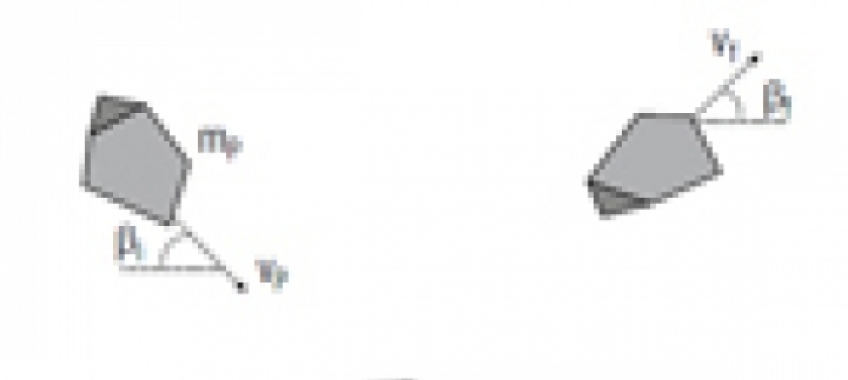
Prędkość odbitego ścierniwa zależy prawie liniowo od prędkości uderzenia (vP2?VP), przy czym współczynnik proporcjonalności zmniejsza się wraz ze wzrostem kąta uderzenia. Kąt odbicia wykazał prawie liniową zależność dla prędkości zderzenia cząstek, a współczynnik proporcjonalności zwiększą się, jeśli zwiększa się kąt padania ziaren ściernych. Kąt odbicia w sposób liniowy zależy od kąta uderzenia. Dla metali o wysokim stosunku pomiędzy twardością H i modułem Younga Y, większa część energii kinetycznej padającej cząstki przekształca się w energię kinetyczną ziarna odbitego. Energia użyta do odkształcenia plastycznego miękkich metali jest niższa niż dla metali twardych. Kąt odbicia jest zwiększony, jeśli prędkość i kąt uderzenia wzrastają.
Bilans energii w procesie obróbki strumieniowo-ściernej
Można zauważyć, że energia konkretnej operacji zależy od twardości materiałów ściernych. Im wyższa jest ta wartość, tym więcej energii jest przenoszonych do celu. Przy niższej twardości ścierniwa, większa ilość energii przenosi się do uderzającej cząstki, ze względu na odkształcenia plastyczne. Straty energii przy większym kącie uderzenia są wyższe. Można wykazać, że strata energii wzrosła, gdy twardość podłoża i prędkość ziaren jest zwiększona. Utrata energii cząsteczek kwarcu jest większa w porównaniu do kulek stalowych, którą przypisuje się szybszemu rozbiciu kruchego kwarcu.
Reasumując, wydajność obróbki i jej efektywność wynika z wpływu energii kinetycznej strumienia ziaren ściernych na obrabianą powierzchnię.
Spis literatury dostępny w redakcji e-mail: redakcja@lakiernictwo.net.
Marek Marcinkowski











