

• ReklamaA1 - silpol v2

Szukaj

    ReklamaB1 - EcoLine 04.2021-12.2025 Bogumiła

    Artykuły branżowe

    Wydanie nr: 1(81)/2013

    Artykuły branżowe

    Przygotowanie Powierzchni

    ponad rok temu  01.01.2013, ~ Administrator,   Czas czytania 18 minut

    Strona 1 z 5

    Co decyduje o efektywności obróbki strumieniowo-ściernej?


    Ocena efektywności wszystkich metod obróbki strumieniowo-ściernej może być dokonywana za pośrednictwem wygenerowanej energii kinetycznej i wartości docierającej energii do powierzchni obrabianej oraz skutkami powstałymi w wyniku tej obróbki.

    1273metoda_002.jpg

    Rys. 1.


    W celu utrzymania możliwie dużej prędkości pracy, która musi być wykonana, dostarcza się energii kinetycznej strumieniowi ziaren ścierniwa Ek (J), zależnej od masy ziarna ściernego m (kg) i prędkości ziarna ściernego v (m/s) powiązanych wzorem:

    1273metoda_001.jpg

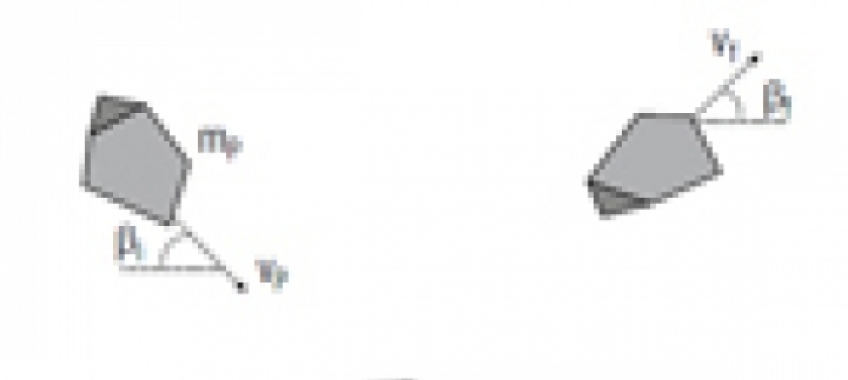
    Rys. 2. Prezentacja ściernego procesu obróbki strumieniowo-ściernej powierzchni. P - podłoże, S - powierzchnia obrabiana, mP - masa ziarna, ?i - kąt uderzenia ścierniwa, vP - prędkość ziarna atakującego, vf - prędkość ziarna odbitego, ?f - kąt odbicia ziarna.


    Zmiana masy ma liniowy wpływ na zmianę energii, a zmiana prędkości daje efekt proporcjonalny do kwadratu prędkości ziarna ściernego. Średnią masę ziarna kulistego (śrutu) można wyrazić wzorem: m = ? × ? × d3/6, gdzie ? - gęstość, d - wielkość ziarna (średnica). Ze wzoru wynika, że: podwajanie średnicy ziarna zwiększa ośmiokrotnie objętość ziarna ściernego, a zatem też 8-krotnie jego wagę, zatem energia kinetyczna wzrośnie ośmiokrotnie. Energia kinetyczna, która decyduje o efektywności obróbki strumieniowo-ściernej, zależy od przekazywanej energii napędowej ziarnom ścierniwa, która może pochodzić od różnych źródeł energii, najczęściej od energii wylatującego z dyszy strumienia sprężonego powietrza, strumienia spalin ze sprężonym powietrzem, pary wodnej pod ciśnieniem, strumienia wody pod ciśnieniem, łącznego oddziaływania sprężonego powietrza i wody lub od energii odśrodkowej kół obrotowych wyrzucających ścierniwo.


    Obróbka strumieniowo-ścierna jest najczęściej stosowana do czyszczenia powierzchni, głównie w celu przygotowania powierzchni przed nakładaniem powłok ochronnych do stanu czystości Sa2, Sa2?, Sa3 według normy PN EN ISO 8501-1. Wyróżnia się ona od innych metod przygotowania powierzchni łatwością wykonania w każdym terenie, wydajnością, możliwością dotarcia do niedostępnych miejsc, usuwania zanieczyszczeń w postaci zgorzeliny, piasku i soli mineralnych i innych. Pozwala też usunąć zdegradowane powłoki lakierowe, wytwarzając przy tym żądany efekt profilu chropowatości RZ od 2-130 ?m, matowi lub zdobi powierzchnię, ujednolica jej wygląd oraz utwardza powierzchnię poprzez kulowanie, usuwa lokalne naprężenia po spawaniu lub nadaje kształt powierzchniom cienkich blach. Podczas procesu obróbki strumieniowo-ściernej powierzchni zachodzi dodatkowo stępianie jej ostrych krawędzi, usuwanie naprężeń wewnętrznych, jak też powierzchniowe odkształcenia, to jest deformacje (wysokości, nierówności), które mogą być bardzo małe, ale również duże, co może wpływać na chropowacenie powierzchni według znormalizowanych parametrów profili: Ra, Rt, RY, Rmax itp. oraz Sm, to jest liczbie szczytów na długości pomiaru.


    Energia przekazywana do ziaren ścierniwa w procesie obróbki strumieniowo-ściernej jest regulowana poprzez:

    - ilość sprężonego powietrza podawanego ze sprężarki lub ilość wody podawanej przez pompę wysokiego ciśnienia (m3/min),

    - generowane ciśnienie powietrza przez sprężarkę lub wody po odjęciu strat zależnych od długości przewodów powietrza, ilości i rodzaju złączy na zaworach odcinających, jak też sposobu ustawienia zaworu dozującego strumień ścierniwa (ścierniwa i sprężonego powietrza) z oczyszczarki oraz w przewodach i złączach ścierniwa z medium nośnym, jak i obsadzie dyszy - rodzaj i średnicę dyszy natryskującej ścierniwo - kąt nachylenia strumienia ściernego względem powierzchni obrabianej i jego długości - rodzaj ścierniwa i jego wielkość,

    - wielkość średnicy kół rzucających śrut, liczba i kształt łopatek oraz prędkość ich obracania.


    Przyjęta przez powierzchnię obrabianą strumieniowo-ściernie energia, poprzez impet uderzenia w powierzchnię, zależy od objętości ziarna ściernego, jego kształtu, ciężaru właściwego i uzyskanych prędkości ziaren ściernych, zależnych pośrednio również od średnicy, kształtu i ciężaru właściwego ziarna ściernego, ale i od twardości i trwałości ziarna ściernego, kąta uderzenia strumienia ściernego w powierzchnię, odległości dyszy od powierzchni obrabianej, właściwości i stanu początkowego obrabianej nawierzchni (stopnia i rodzaju zanieczyszczeń, twardości powierzchni, właściwości podłoża, to jest jego skłonności do odkształcania się, kruchości, względnie własności sprężystych. Ziarna ścierniwa tracą część energii na odbijanie się od ścian wewnętrznych węży, w nieuporządkowanym wejściu do otworu wlotowego dyszy i w jej wnętrzu. Potęgowane jest to przez chropowatość wnętrza dyszy oraz stan jej zużycia zachodzącego na skutek tarcia, zwłaszcza o zbyt chropowate powierzchnie oraz zderzeń pojedynczych ziaren ściernych w zbyt dużym strumieniu ściernym zamkniętym wewnątrz tych przewodów i dysz. Dzieje się to zwłaszcza przy niekorzystnym kształcie odcinka wlotu do dyszy oraz nieodpowiedniej geometrii wewnętrznej całej dyszy, to jest wadliwych proporcji jej wymiarów i kątów zbieżności oraz rozbieżności, jak i proporcji długości poszczególnych sekcji dyszy, które posiadają kapitalne znaczenie dla uporządkowania wylatującego strumienia ścierniwa, jego przyśpieszania w dyszy, a w efekcie prędkości wylotowej ziaren ściernych.






