




Haworth uruchomił lakiernię proszkową wyposażoną w nowe urządzenia aplikujące
Haworth jest największym światowym producentem mebli biurowych i opracowuje projekty oraz produkty dla nowoczesnego środowiska pracy. W zakładzie Bad Münder, w dziale wystawienniczym, znajdującym się tuż za recepcją, odbywa się praca a wyposażenie pomieszczenia wcale nie przypomina miejsca pracy biurowej. - Środowisko pracy zmieniło się - mówi Detlef Dobelmann, kierownik produkcji mebli w firmie Hawort GmbH. - Dla produktywności i kreatywności nie jest koniecznie wymagane stałe miejsce przy biurku. Pożądane są raczej miejsca dla krótkich i nieformalnych spotkań albo miejsca do pracy wymagającej skupienia. Tutaj pokazujemy naszym klientom, jak to mogłoby wyglądać w praktyce.
Malowanie proszkowe elementów do 4000 tys. dziennie
- Planowanie zakładu zaczęliśmy na początku 2014 roku i w pierwszej kolejności zajęliśmy się instalacjami przemysłowymi - informuje Dobelmann.
Po sporządzeniu specyfikacji wymagań obejmujących etapy procesu - przygotowanie powierzchni, transport i suszenie względnie wygrzewanie - grono decydentów spotkało się z kilkoma producentami technologii i w kwietniu 2014 roku zadecydowano, że projekt zrealizuje firma Heimer Luftanlagen und Indutrielufttechnik. Następnie dokonano wyboru dostawcy urządzeń aplikujących. - Zdecydowaliśmy się na firmę Nordson, ponieważ przekonała nas jej nowa technologia powlekania proszkowego HDLV oraz to, że spełnia ona wymagania naszego spektrum produktów co do wysokiej jakości i ekonomiczności - relacjonuje André Heller, kierownik lakierni proszkowej. Skrót HDLV oznacza z angielskiego High Density Low Velocity i ta technologia umożliwia transportowanie dużej ilości farby proszkowej przy niskim zapotrzebowaniu na sprężone powietrze.
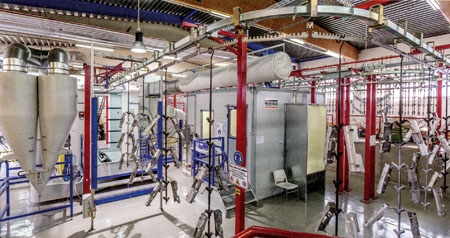
Widok lakierni proszkowej: w celu realizacji jak najbardziej wydajnego procesu produkcji, technika przenośnikowa wyposażona jest w dwa równocześnie biegnące oddzielne łańcuchy. Na jednym łańcuchu zawieszane są elementy przeznaczone do malowania automatycznego, a na drugim elementy do aplikacji ręcznej.
ANDRE HELLER, kierownik lakierni proszkowej w firmie Haworth
"Do czasu uruchomienia nowej lakierni proszkowej częściowo zlecaliśmy malowanie elementów na zewnątrz. Teraz, dzięki naszej nowej lakierni, malujemy elementy zupełnie sami i poprzez zastosowanie technologii HDLV uzyskujemy bardzo wysoką jakość malowanych powierzchni".
Śluza w kształcie litery A
Po załadunku wszystkie elementy przechodzą najpierw przez etap pięciostrefowego przygotowania powierzchni (fosforanowanie żelazowe, 3-krotne płukanie oraz pasywacja bez spłukiwania). W suszarce o długości ok. 27 m, która podobnie jak piec do wygrzewania proszku, w celu zmniejszenia strat energii wyposażona jest w śluzę w kształcie litery A, elementy są suszone w temperaturze 150°C (palnik gazowy ogrzewany bezpośrednio powietrzem obiegowym, transport przelotowy ok. 12 min). Następnie zawieszone na łańcuchach elementy z prędkością 2,5 m/min są transportowane przez strefę chłodzenia, która przebiega równolegle do suszarki, po czym docierają do obu kabin malowania proszkowego. Tuż przed kabiną ręcznego malowania następuje rozdzielenie równolegle biegnących łańcuchów.
Jeden łańcuch transportuje elementy do kabiny automatycznego malowania, w której aplikowane są dwa kolory podstawowe, natomiast drugi łańcuch biegnie do kabiny ręcznego malowania, w której nakładanych jest sześć pozostałych kolorów. - W obu kabinach Haworth stosuje technologię HDLV - wyjaśnia Thomas Dürbaum, area manager industrial coating systems w fimie Nordson.
Jej szczególną cechą jest pompa pistoletu o nazwie Encore High-Density. Pompa składa się z dwóch umieszczonych obok siebie komór, które pracują naprzemiennie w równomiernym takcie. Komory te transportują farbę proszkową przy użyciu mniejszej ilości powietrza (cztery razy wolniej) niż w przypadku powszechnie stosowanych pomp Venturiego i w związku z tym wytwarzają delikatną i jednorodną chmurę farby proszkowej, która znacznie usprawnia powlekanie elementów o skomplikowanym kształcie. Redukcja powietrza w procesie ma jeszcze dodatkowe zalety: można zmniejszyć średnicę węży - mniejsza średnica umożliwia szybszą wymianę farby, a mniejsza prędkość transportowania redukuje zużycie elementów, które wchodzą w kontakt z farbą proszkową i dodatkowo zapobiega tworzeniu się zacieków. - Dzięki temu możliwa jest łatwiejsza i bardziej optymalna zmiana koloru - dodaje T. Dürbaum.











