




Optymalizacja i dobór procesów malowania elementów z żeliwa
Rozmawiamy z Wojciechem Chodkowskim z firmy ADAL.
- Firma ADAL zaprojektowała i zrealizowała wiele lakierni do malowania detali z żeliwa. Proszę powiedzieć, czy te instalacje wymagają innego podejścia inwestora i dostawcy sprzętu lakierniczego niż w przypadku malarni, w których powlekane są inne elementy metalowe?
- Producenci elementów z żeliwa stanowią oddzielną grupę przemysłową. Budowane dla nich instalacje wymagają innego podejścia i spełniają oczekiwania inwestorów, którzy praktycznie wykorzystują je do własnych zadań produkcyjnych. Inwestor wspólnie z nami ustala zadanie techniczne, a my jako dostawca wykonujemy instalację technologiczną, spełniając te potrzeby. Uwzględniane są technologie malowania, w zależności od wymaganej wydajności instalacji, czy też kształtu i wielkości detalu. Często malarnie te są wydziałem produkcyjnym w odlewniach żeliwa.

- Są to detale ciężkie, często też o dużych gabarytach. Linia taka zatem wymaga specjalnego systemu transportu...
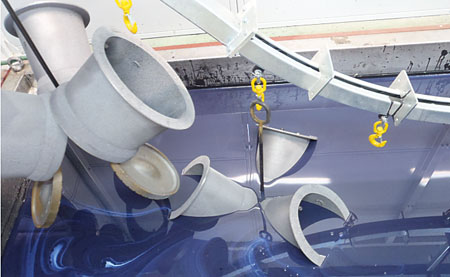
- Instalacje do malowania elementów z żeliwa budowane są z wykorzystaniem przenośników podwieszonych jednotorowych i dwutorowych (P&F). Zastosowanie tego typu przenośników pozwala na minimalizację strat farby, jak też efektywne wykorzystanie urządzeń technologicznych, minimalizując tym samym ilość obsługi w malarni. Czynności wykonywane z udziałem operatorów, to załadunek/rozładunek oraz ręczne malowanie natryskowe w kabinach lakierniczych. Dla detali o dużych gabarytach stosuje się też systemy portali/wind, które przenoszą odlewy z przenośnika P&F do systemu malowania zanurzeniowego w wannach. Zastosowanie wyżej wymienionych systemów przenośników pozwala na stosowanie różnych technologii malowania w jednej instalacji lakierniczej.

- Która metoda lakierowania żeliwnych detali jest obecnie częściej używana w lakierniach: malowanie ciekłe czy proszkowe?
- Wykorzystuje się trzy metody malowania:
- Natrysk powłoki malarskiej. Odbywa się w kabinie lakierniczej z udziałem agregatów hydrodynamicznych, często z wykorzystaniem pistoletów z dodatkową osłoną powietrza typu AIR COMBI, AIR COAT, AIR PLUS. Zastosowanie tych pistoletów pozwala na dekoracyjne malowanie detali z żeliwa. Rzadko stosuje się pistolety pneumatyczne.
- Malowanie zanurzeniowe. Stosuje się do tego celu wanny z farbą, w której zanurza się odlewy. Dostarczane są one przy pomocy przenośnika podwieszonego. Bieżąca kontrola parametrów farby pozwala na stabilne prowadzenie procesu i uzyskiwanie dobrej jakości powłoki malarskiej.
- Napylanie detali farbami proszkowymi w kabinach do malowania proszkowego z użyciem pistoletów TRIBO czy też KORONA.
- O wyborze metody lakierowania decyduje...?
- Inwestor wybiera często metodę malowania. Jest to kompromis między dekoracyjnością, a kosztami pomalowania. Metoda malowania detali żeliwnych farbami ciekłymi pozwala na uzyskanie niskich kosztów prowadzenia procesu. Jednakże wadą tej technologii jest emisja lotnych związków organicznych LZO do atmosfery. Coraz powszechniej stosuje się farby wodorozcieńczalne, które w procesie polimeryzacji emitują do atmosfery znacznie mniej LZO. Jednakże przy dużych wydajnościach malowania i stosowania również farb z rozpuszczalnikami organicznymi konieczne staje się zastosowanie filtrów z węglem aktywnym czy też stacji redukcji LZO. Dostawcy farb wodorozcieńczalnych dostosowują odpowiednie systemy farb do potrzeb odbiorcy. Ograniczeniem stosowania systemów wodorozcieńczalnych jest cena farby oraz konieczność kontrolowania temperatury i wilgotności w obszarze kabiny malarskiej, a także konieczność wstępnego odparowania farby przed procesem jej suszenia.
- Przed malowaniem, pierwszym niezwykle istotnym etapem przygotowania powierzchni takich detali jest nie tylko obróbka mechaniczna, ale i chemiczna, aby odtłuścić detale po odlewie. Jako dostawca kompleksowych rozwiązań jesteście w stanie dobrać indywidualne warianty przygotowania powierzchni. Co rekomendujecie?
- Nie polecamy jednej metody przygotowania powierzchni. Największą popularnością cieszy się obróbka strumieniowo-ścierna (śrutowanie). Zdarza się, iż przed śrutowaniem, ale po obróbce mechanicznej stosuje się proces mycia i odtłuszczania. Ma to na celu usunięcie z powierzchni detalu żeliwnego warstwy chłodziwa. Obróbka strumieniowo-ścierna nie separuje tłuszczu ze śrutu. Nieusunięte cząsteczki tłuszczu ze śrutu osadzają się w porach powierzchni żeliwa i są następnie zamykane przez śrut. Daje to potem wady powłoki, obniża estetykę detalu żeliwnego, zmniejsza odporność detalu na korozję. Proces przygotowania powierzchni jest omawiany indywidualnie i dostosowywany do potrzeb inwestora.
- W jaki sposób ADAL pomaga klientom w doborze odpowiedniej technologii i urządzeń do lakierowania takich detali?
- Zadanie to jest rozpatrywane jako podstawowy element oferty. Staramy się zrozumieć oczekiwania inwestora i zaproponować mu odpowiednią technologię malowania. Jeśli oczekiwania co do estetyki i trwałości powłoki są wysokie, rekomendujemy malowanie proszkowe - na przykład armatury wodociągowej. Armatura kanalizacyjna malowana jest natomiast farbami ciekłymi. Często jest to oczekiwanie krótkotrwałej ochrony czasowej, oczekiwany jest efekt wizualny - marketingowy (na czas składowania i montażu). Odporność korozyjna żeliwnych odlewów armatury kanalizacyjnej jest wysoka i w wielu krajach UE elementy te nie są malowane.











