




W pełni automatyczne ustawianie i czyszczenie bloków silnika o wadze do 5 ton metrycznych
To innowacyjne urządzenie obraca i wprowadza w drgania bloki silnika ważące do 5 ton podczas usuwania masy rdzeniowej, usuwając zgorzelinę podczas obróbki strumieniowo-ściernej w bardzo krótkim cyklu operacji. Nowy system obróbki strumieniowo-ściernej pomógł także w optymalizacji wydajności produkcji.

System obróbki strumieniowo-ściernej RMBS 1-842 używany jest do czyszczenia strumieniem ściernym komponentów o wadze do 5 ton zawierających do 4 ton zanieczyszczeń masą rdzeniową.
Firma Gienanth, zlokalizowana w Eisenberg (Niemcy), produkuje odlewy od prawie 280 lat. Nie dziwi więc fakt, że posiadając tak długą historię w połączeniu z wyczerpującymi umiejętnościami i najnowocześniejszymi urządzeniami produkcji ta odlewnia staliwa jest globalnie liderem technologicznym na polu formowania maszynowego i ręcznego. Wydział ręcznego formowania specjalizuje się w seryjnej produkcji ciężkich bloków silnikowych.
- Aktualnie produkujemy około 25 różnych typów bloków silnika - mówi. - Nasz ostatni produkt posiada wymiary około 3,5 (L) × 1,0 (W) × 1,1 (H) m, co odpowiada wymiarom w systemie calowym 12 × 3,3 × 3,6 ft i waży ok. 5000 kg (11 000 lbs). Nasza obecnie używana maszyna do śrutowania była zbyt mała, aby zmierzyć się z tak dużymi elementami obrabianymi i stanowiła wąskie gardło w całym procesie produkcyjnym. Nie mieliśmy innego wyboru jak zainwestować w nowy system do obróbki strumieniowo-ściernej.

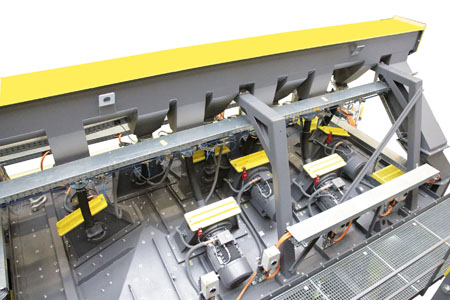
Specjalnie skonstruowany manipulator wyposażony jest w dwa imaki pozwalające na równoczesne czyszczenie strumieniem dwóch mniejszych bloków silnika.
Nowy system i przebudowa jako jeden projekt
Inwestycja w drugi system obróbki strumieniowo-ściernej pozwoliła także firmie Gienanth na optymalizację całego procesu obróbki. Stara maszyna jest teraz używana tylko do czyszczenia z masy rdzeniowej bloków silnika o wadze do 3500 kg (7700 lbs). Nowy system jest stosowany do czyszczenia dużych bloków, jak również do śrutowania wszystkich elementów po oczyszczeniu i usunięciu zgorzeliny.
Wiara w możliwości techniczne i zaufanie do możliwości produkcyjnych
Frank Koch wyjaśnia decyzję firmy Gienanth zakupu specjalnie skonstruowanego systemu RMBS 1-842 obróbki strumieniowo-ściernej od Rösler Oberflächentechnik GmbH w sposób następujący: - Koncepcja firmy Rösler była całkowicie zgodna z naszymi oczekiwaniami. Byliśmy pod wrażeniem w jaki sposób firma Rösler umiała pokazać nam szczegóły projektu, łącznie z tym jak nowy system będzie zintegrowany z naszym procesem produkcji. Podczas wizyty w firmie Rösler nabrałem przekonania, że jest ona z pewnością w stanie poradzić sobie z projektem tego rozmiaru.
Konstrukcja uwzględniająca wymagania klienta
Ostatnio stworzony system do obróbki strumieniowo-ściernej RMBS 1-842 używany jest do odpiaszczania większych skrzyń korbowych, jak również do śrutowania i usuwania zgorzeliny we wszystkich wersjach bloków silnika po operacji oczyszczania pomiędzy 1000 kg (2200 lbs) a 5000 kg (11 000 lbs).
- Dla zapewnienia całkowicie automatycznego procesu 99 programów obróbki może być przechowywane w głównym panelu sterowania, z którego operator może przywołać odpowiednie programy dla różnych typów bloków silnika - wyjaśnia Frank Koch. - System posiada pojemność 90 bloków silnika dziennie, przy pracy na 3 zmiany. Nowy system praktycznie podwoił nasze dotychczasowe możliwości obróbki strumieniowo-ściernej.
System RMBS zainstalowany w Gienanth wyposażony jest w 8 wysokowydajnych turbin powietrznych typu EVO 38, zamontowanych na dachu komory. Każda z tych turbin, posiadając tarcze o średnicy 40 cm (16 cali) i zainstalowaną moc 30 kW, może wyrzucać do 350 kg medium czyszczącego na minutę. Optymalna pozycja turbin została określona poprzez symulację komputerową, co gwarantuje, że wszystkie powierzchnie bloku silnika, włącznie z przednią i tylną sekcją, są odpowiednio wystawione na strumień czyszczący. Komory są wykonane z blachy ze stali manganowej o grubości 10 mm (0,4 cala) i są wyłożone zachodzącymi na siebie wymiennymi płytami ze stali manganowej o grubości 12 mm (0,5 cala). Ten fakt, jak również i to, że dwie zewnętrzne turbiny mogą zostać wyłączone przy czyszczeniu mniejszych elementów, pozwala utrzymać zużycie komory na minimalnym poziomie. Turbiny są wyposażone w zawory kulowe i w związku z tym przepływ medium można regulować w zależności od elementu obrabianego i zadania: na przykład, jeśli komponenty muszą zostać odpiaszczone łącznie z usunięciem masy rdzeniowej, system będzie nie tylko pokonywał wagę komponentu powiedzmy 5000 kg (11 000 lbs), ale dodatkowo wagę masy ok. 4000 kg (9000 lbs). Przy takim zastosowaniu system rozpocznie pracę dwiema turbinami i, w zależności od programu, pozostałe turbiny będą się włączać w określonej sekwencji. Zapobiega to nagłemu zwiększeniu masy, pomaga czyścić małymi warstwami i pozwala, aby zintegrowany magnetyczny separator mógł usuwać masę z medium czyszczącego do osiągnięcia założonej czystości masy pozostającej w medium (nie może być więcej niż 0,20%). Specjalną cechą RMBS 1-842 jest zintegrowany z komorą system obróbki strumieniowo-ściernej, który może być sterowany z zewnątrz. Operator po prostu otwiera dwie żaluzje i wkłada dyszę śrutującą.











