




Firma ASCO Numatics posiada ponad stuletnie doświadczenie w sterowaniu przepływem mediów i pneumatyce siłowej. ASCO Numatics to globalny koncern posiadający zakład produkcyjny także na terenie Polski oraz lider na rynku pneumatyki siłowej i urządzeń do sterowania przepływem, który stawia na najwyższą jakość swoich produktów oraz zadowolenie klientów. Ukierunkowanie działalności na ciągły rozwój oraz wdrażanie nowych produktów wymusza inwestycje zarówno w wysoko wykwalifikowaną kadrę, jak i zaplecze maszynowe.
Zdefiniowane przez inwestora zadanie projektowe to kompletna linia do malowania kataforetycznego detali aluminiowych wykorzystywanych w przemyśle pneumatycznym, spełniająca surowe wymagania jakościowe. Wyzwaniami projektu były następujące aspekty:
- nowatorski system transportu,
- kompaktowy rozmiar instalacji,
- szeroki asortyment malowanych detali.

Linia przygotowania powierzchni oraz agregat malowania elektroforetycznego.
Urządzenia linii do malowania kataforetycznego zostały zaprojektowane tak, aby takt instalacji można było zrealizować w ciągu 12 minut. Linia malowania kataforetycznego działa w trybie automatycznym, z parametrami zadanymi przez operatora i nadzorowanymi przez system sterowania.
Obszar zajmowany przez instalację to (L × B × H) 14,5 × 5,5 × 4,6 m, umieszczono w nim 10-strefową linię przygotowania powierzchni, na którą składają się wanny o pojemności 1 m sześc., 4-strefowy agregat malowania kataforetycznego, stację odmuchu, zespół suszarek oraz system transportu. Całość instalacji umieszczona jest na ramie zintegrowanej z konstrukcją wsporczą transportu, przez co uzyskujemy łatwość utrzymania czystości, łatwość transportu oraz montażu poszczególnych podzespołów.
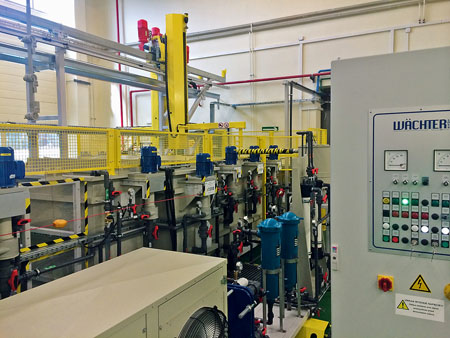
Przygotowanie powierzchni realizowane jest metodą zanurzeniową, składa się z 10-strefowej obróbki wstępnej, w której wyróżniamy trzy strefy aktywne: odtłuszczanie oraz dwa alternatywne procesy wytrawiania. Pomiędzy procesami aktywnymi znajdują się procesy płukania, które zostały zaprojektowane aby maksymalnie zminimalizować zużycie wody poprzez zastosowania systemu kaskad. Dodatkowym wymogiem inwestora było, aby każda z ostatnich płuczek procesu wytrawiania miała natrysk wodą demi w etapie wynurzania trawersy.
Ostatnie płukanie przed procesem malowania zostało wzbogacone środkiem zmniejszającym napięcie powierzchniowe, aby ułatwić wypływ cieczy z załamań oraz szczelin detalu, które podczas suszenia mogłoby być przyczyną wad powierzchni. Dla zintensyfikowania procesu technologicznego wszystkie wanny przygotowania powierzchni oraz agregatu kataforetycznego zostały wyposażone w kolektory mieszające, składające się z pomp cyrkulacyjnych oraz dysz strumieniowych zwielokrotniających strumień cieczy.
W zależności od rodzaju mytych detali, operator wybiera odpowiedni proces przygotowania powierzchni. W systemie sterowania predefiniowane zostały trzy programy mycia. Odpowiedni program wybiera operator na panelu sterującym, w zależności od rodzaju mytych detali. Detale na trawersach są automatycznie transportowane portalem poprzez poszczególne obszary linii przygotowania powierzchni. Czas przebywania w poszczególnych wannach jest zgodny z tabelą procesową przygotowaną przez dostawcę technologii.
Agregat malowania kataforetycznego składa się z wanny malowania EC oraz dwóch wanien płukania. Wanna elektroforezy wyposażona została w przelew, który oczyszcza lustro kąpieli z powstałej piany oraz zabrudzeń stałych. Proces mieszania realizowany jest za pomocą zestawu dysz umieszczonych na dnie wanny oraz w przelewie. Dysze mieszające zasilane są farbą z pompy układu chłodzenia i cyrkulacji. Aby nie nastąpiła sedymentacja, a przez to degradacja, farba w wannie w sposób ciągły musi podlegać mieszaniu. Temperatura farby w wannie regulowana jest automatycznie na podstawie odczytów czujnika temperatury. Chłodzenie realizowane jest przy pomocy płytowego wymiennika ciepła, zasilanego czynnikiem chłodniczym z agregatu chłodniczego. Farba podlega filtracji w zespole filtrów workowych oraz na membranach ultrafiltracyjnych. Płukanie odbywa się w tak zwanym ultrafiltracie, który powstaje podczas filtracji farby na modułach membranowych - jest to oczyszczony roztwór rozpuszczalnika farby oraz wody demineralizowanej.











