




W przypadku pojemnikowej obróbki detali stalowych, najważniejsze jest załamanie ostrych krawędzi, odtłuszczenie i oczyszczenie powierzchni, które będą poddane lakierowaniu. W przemyśle motoryzacyjnym bardzo często stosuje się kataforezę, czyli nanoszenie specjalnych lakierów poliuretanowych z wykorzystaniem przepływu prądów nisko- i średnionapięciowych.
Obróbka pojemnikowa zapewnia idealne przygotowanie powierzchni pod kataforezę. Bardzo istotna jest masowość tej obróbki, dzięki czemu w danym procesie przygotowywane są setki, a czasami tysiące detali jednocześnie. Przedmioty po obróbce pojemnikowej pokrywają się równomiernie lakierem, dzięki czemu powłoka jest bardzo odporna na uszkodzenia i warunki atmosferyczne.
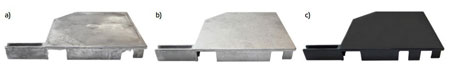
Rys. 7. Odlewy aluminiowe: a) przed obróbką, b) po obróbce, c) po malowaniu.
Obróbce pojemnikowej poddawane są różnorodne przedmioty z tworzyw sztucznych przed nakładaniem na ich powierzchnię powłok malarskich (rys. 12). Do ich obróbki stosuje się kształtki żywiczne poliestrowe o wysokiej skrawności (AXC, AX). Do obróbki obcasów z ABS stosuje się duże kształtki K30 lub K40. Na powierzchni obcasów podczas obróbki pojemnikowej następuje zaokrąglenie ostrych krawędzi (ograniczenie odpryskiwania lakieru), usunięcie warstewki silikonu oraz zwiększenie chropowatości powierzchni tworzywa. Poprawia to przyczepność lakieru, zaś usunięcie tworzywa z miejsc jego wtrysku umożliwia zmniejszenie grubości nakładanego lakieru z 50 do 30 µm [9]. Umocnienie powierzchni obcasów podczas obróbki w kształtkach wpływa dodatkowo korzystnie na zmniejszenie śladów obić podczas użytkowania obuwia. Producenci obcasów potwierdzili, że w przypadku obcasów, które były poddane obróbce wibrościernej ilość warstw lakieru zmniejszyła się z 4 do 2. Można powiedzieć, że zastosowanie obróbki w wygładzarkach pojemnikowych spowodowało 50% oszczędności w zużyciu lakieru.
Wiele przedmiotów z drewna przed procesem malowania poddawane jest obróbce w wygładzarkach pojemnikowych (rys. 13). Jest to jednak obróbka bez udziału kształtek ściernych.

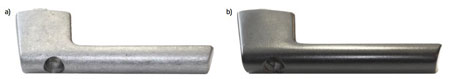
Rys. 10. Odlewy cynkalowe zamka błyskawicznego: a) stan surowy, b) stan po obróbce pojemnikowej.

Rys. 11. Detale stalowe: a) bezpośrednio po tłoczeniu, b) po obróbce pojemnikowej.
Najczęściej obróbce poddawane są same przedmioty, z powierzchni których podczas ruchu wibracyjnego w pojemniku usuwane są zadziory i nierówności powierzchni. Następuje to na skutek wzajemnego ocierania się o siebie obrabianych przedmiotów drewnianych.
Bębny polerskie są też wykorzystywane do nanoszenia warstwy malarskiej na powierzchnię bardzo drobnych detali. Są to procesy, podczas których detale podgrzane do temperatury rzędu 70-90°C poddawane są mieszaniu w obracającym się bębnie. Na obracające się gorące detale wtryskiwany jest lakier przy użyciu specjalnych dysz [10]. Z gorących detali odparowuje rozpuszczalnik, a detale po wyładowaniu z bębna są gotowe do pakowania i użytkowania.

Rys. 12. Przedmioty z tworzyw sztucznych pokrywane powłokami malarskimi.

Rys. 13. Przedmioty z drewna poddawane obróbce pojemnikowej.
Podsumowanie
Obróbka roto-wibracyjna w wygładzarkach pojemnikowych to metoda przygotowania powierzchni różnorodnych detali pod powłoki malarskie dotychczas nie w pełni wykorzystywana. Ta metoda obróbki stwarza możliwości uzyskania powierzchni o powtarzalnych parametrach. Zapewnia to też uzyskanie powtarzalności jakości powłok malarskich naniesionych na takie powierzchnie. Ta powtarzalność jest niezależna od jakości pracy obsługi. Jest to duży mankament większości obróbek wykonywanych przy użyciu ręcznych narzędzi ścierno-polerskich.
Literatura
1. Landra T.: Przygotowanie powierzchni odlewów do malowania farbami proszkowymi. Archiwum Odlewnictwa . 2002, nr 3, s. 74-81.
2. Marciniak M., Stefko A.,Szyrle W.: Podstawy obróbki w wygładzarkach pojemnikowych. WNT, Warszawa 1982.
3. Wincenciak M.: Obróbka powierzchni swobodnych w wygładzarkach pojemnikowych przed procesem malowania. Lakiernictwa Przemysłowe. 2005, nr 6, s. 12-13.
4. Pietrasińska M.: Galwaniczne powłoki ochronno-dekoracyjne na odlewach cynkalowych w przemyśle samochodowym. Powłoki Ochronne, 1978, nr 3, s.
5. Kuczyńska H.: Malowanie tworzyw sztucznych. Chemical Review. 2006, nr 4, s. 58-62.
6. Hinz H.E.: Gleitschliftechnik. Verlag, 1988.
7. Gillespie L.K.: Mass finishing handbook. Industrial Press Inc., New York 2007.
8. Woźniak K.: Parametry geometryczne kształtek i ich rola jako narzędzi roboczych w procesach obróbki w wygładzarkach pojemnikowych. Obróbka Metalu, 2013, nr 1, s. 40-48.
9. Woźniak K., Wincenciak M.: Możliwości obróbki wygładzającej. Tworzywa, 2009, nr 4, s. 44-46.
10. Materiały techniczne firmy ROTOVER Lackiertechnik GmbH.
Kazimierz Woźniak,
Mariusz Wincenciak
MARBAD Sp. z o.o. w Warszawie











