




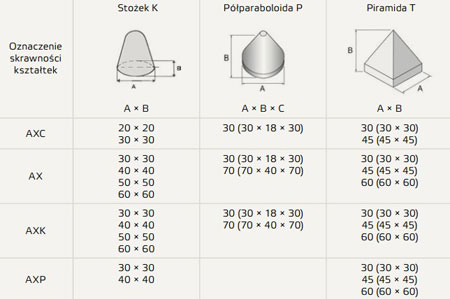
Tablica 2. Kształtki ścierne żywiczne zalecane do obróbki detali z metali nieżelaznych i tworzyw sztucznych pod powłoki malarskie.
Udział procentowy detali obrabianych w jednostce objętości wsadu roboczego, czyli stosunek objętości detali do objętości kształtek ściernych, posiada bardzo duży wpływ na efekty procesu obróbki. Przyjmuje się, że stosunek objętości kształtek do objętości obrabianych detali powinien się zawierać w przedziale od 3:1 do 6:1 [2]. W analizowanym tutaj przypadku obróbki, gdzie chodzi głównie o usunięcie warstw tlenkowych, zwiększenie chropowatości powierzchni, usunięcie zadziorów i zaokrąglenie ostrych krawędzi detali dopuszczalny jest większy udział przedmiotów w stosunku do ilości kształtek roboczych.
Obróbka powierzchni detali w wygładzarkach pojemnikowych przed naniesieniem na nie powłok malarskich przeprowadzana jest na mokro z udziałem wodnych roztworów płynów wspomagających. Przebieg procesu obróbki uzależniony jest od rodzaju płynu wspomagającego i wielkości jego dozowania. Poszczególni producenci oferują wiele odmian płynów wspomagających, których skład surowcowy spełnia wymogi konkretnego procesu obróbki, np. płyny stosowane do obróbki detali stalowych muszą zawierać m.in. składniki antykorozyjne i odtłuszczające środki powierzchniowo czynne.
Rodzaje detali obrabianych w wygładzarkach pojemnikowych pod powłoki malarskie
W wygładzarkach pojemnikowych poddawane obróbce są różnorodne detale techniczne oraz przedmioty codziennego użytku, które następnie są pokrywane powłokami malarskimi. Dominującą pozycję stanowią różnorodne odlewy detali technicznych i przedmiotów codziennego użytku, głównie ze znalu, aluminium i stopów magnezu. Wśród odlewów znalowych są to głównie uchwyty meblowe, klamki drzwiowe, elementy karniszy, galanteria obuwnicza i odzieżowa. Z aluminium i jego różnych stopów wytwarza się klamki okienne i drzwiowe, szyldy, ale głównie różnorodne odlewy techniczne (elektrotechniczne, obudowy urządzeń itp.). Są one standardowo obrabiane przed malowaniem w wygładzarkach pojemnikowych. Możliwości jakie stwarza stosowanie wibrościernej obróbki pojemnikowej dobrze pokazuje przykład ciśnieniowych odlewów aluminiowych przedstawionych na rys. 7.

Tablica 3. Chropowatość w µm powierzchni w różnych miejscach odlewu aluminiowego przed obróbką wibrościerną.

Rys. 9. Profilogram odlewu klamki przedstawionego na rys. 8a: Ra = 0,90 µm, Rmax = 5,92, Rz = 5,32 µm, Rt = 6,33 µm.
Taka powierzchnia wymaga ujednolicenia i doprowadzenia do większej jednorodności pod względem chropowatości, aby stworzyć warunki do dobrej i jednakowej przyczepności powłoki malarskiej na całej powierzchni odlewu.
Detale poddane obróbce w wygładzarce wibracyjnej przy użyciu kształtek żywicznych poliestrowych o charakterystyce K30 AXK uzyskały powierzchnię, którą można opisać następującymi parametrami chropowatości powierzchni: Ra = 0,46 - 0,58 µm, Rmax = 4,75 - 6,17 µm, Rz = 3,43 - 4,55 µm, Rt = 5,12 - 6,28 µm
Przykład innego odlewu aluminiowego po obróbce wibracyjnej i po malowaniu przedstawiono na rys. 8. Profilogram powierzchni tego odlewu po obróbce przy użyciu kształtek poliestrowych K30 AXK przedstawiono na rys. 9. Powierzchnia odlewu ma zatem wystarczająco rozwiniętą powierzchnię dla dobrej przyczepności powłoki malarskiej.
W przypadku drobnych detali o skomplikowanym kształcie, ważne jest, aby kształtki ścierne docierały możliwie wszędzie i zapewniały jednakową przyczepność lakieru. Na rys. 10 pokazane są odlewy znalowe głównej części zamka błyskawicznego, który będzie poddany lakierowaniu.
Na rys. 10a widoczne są nierówności i niejednorodności na powierzchni odlewu, które ograniczają prawidłowe nałożenie warstwy lakieru na ten element. Po zastosowaniu obróbki w drobnych kształtkach ściernych w urządzeniu rotacyjno-kaskadowym (rys. 10b) uzyskało się jednorodną i oczyszczoną powierzchnię z zaokrąglonymi krawędziami, która gwarantuje dobre i trwałe pokrycie lakierem.











