




Przygotowanie powierzchni detali pod powłoki malarskie metodą obróbki pojemnikowej
Literatura firmowa, szczególnie producentów farb i lakierów, czy normy dotyczące obróbki powierzchni pod powłoki malarskie (PN-EN ISO 8501-1) wymieniają następujące stosowane najczęściej metody: czyszczenie szczotkami lub szlifierkami (St), obróbka strumieniowo-ścierna (Sa), czyszczenie ogniowe (Fl) i trawienie (Be). Z wymienionych metod obróbka strumieniowo-ścierna traktowana jest jako podstawowa metoda przygotowania powierzchni pod powłoki malarskie. Dotyczy to szczególnie wyrobów stalowych i żeliwnych [1]. Wymagania w stosunku do powierzchni wyrobów stalowych oczyszczanych metodą strumieniowo-ścierną są szczegółowo opisane w normach ISO 8501, 8502, 8503 i 8504. Przyjmuje się, że powierzchnie tych wyrobów powinny być oczyszczone w stopniu Sa 2? lub Sa 3.
Z niezrozumiałych powodów brak jest w dostępnej literaturze analizy problematyki przygotowania powierzchni detali pod powłoki malarskie metodami obróbki roto-wibracyjnej w pojemnikach, nazywanej też obróbką pojemnikową. Jest to przecież powszechnie stosowana metoda obróbki, szczególnie detali o masie jednostkowej od kilku do 250 g. Ta powszechność dotyczy również polskiego przemysłu. Niniejsze opracowanie powinno w pewnym stopniu wypełnić tę lukę.
Zadania procesu obróbki pojemnikowej
Obróbka roto-wibracyjna w pojemnikach to coraz częściej stosowana metoda obróbki gładkościowej różnorodnych przedmiotów, szczególnie produkowanych masowo [2-3].
W czasie trwania obróbki pojemnikowej mają miejsce następujące procesy istotne dla przygotowania powierzchni pod powłoki malarskie:
- usuwanie warstw powierzchniowych (tlenkowych, tłuszczu itp.),
- usuwanie zadziorów, stępianie i zaokrąglanie ostrych krawędzi (przy czym zadziory i zalewki odlewów o grubości powyżej 0,4 mm powinny być usunięte przed obróbką pojemnikową przy użyciu ściernic lub ściernych pasów bezkońcowych),
- wygładzanie ścierne powierzchni przedmiotów i nadanie jej oczekiwanej gładkości.
Udział procentowy każdego z tych procesów w konkretnej obróbce zależy od rodzaju przedmiotu, sposobu jego wytworzenia, materiału z którego został wytworzony oraz stanu jego powierzchni przed obróbką.
- jest wolna od powierzchniowych zanieczyszczeń, takich jak: rdza, zgorzelina, wilgoć, oleje, smary itp.,
- pozbawiona jest zadziorów i ostrych krawędzi,
- posiada odpowiednią chropowatość.
Tylko czysta powierzchnia detali i odpowiednio wysoka jej chropowatość zabezpieczają uzyskanie trwałych powłok malarskich (rys. 1).
Rys. 1a przedstawia przedmiot stalowy po wypaleniu laserem, charakteryzujący się nalotem na powierzchni, ostrymi krawędziami, odpryskami po wypalaniu - w takim stanie nie nadaje się do malowania;
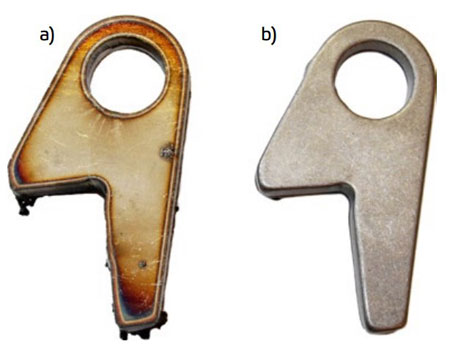
Rys. 1. Przedmiot stalowy: a) przed obróbką wibrościerną, b) po obróbce wibrościernej.
Rys. 1b przedstawia ten sam detal po obróbce wibrościernej prowadzonej na mokro przy użyciu kształtek ceramicznych i odpowiedniego roztworu wspomagającego - czysta powierzchnia z załamanymi krawędziami o wymaganej chropowatości, idealnie nadająca się do malowania.
Chropowatość powierzchni definiowana jako maksymalna amplituda nierówności, czyli tzw. mikrowierzchołków i mikrowgłębień, ma znaczący wpływ na przyczepność powłok ochronnych. Przyjmuje się, że wartość wysokości nierówności powierzchni detalu przed malowaniem nie powinna przekraczać 40 µm (parametr Rt) i nie powinna być większa od ? grubości powłoki malarskiej. Gdy chropowatość powierzchni jest większa, należy odpowiednio zwiększyć grubość pokrycia lakierowego celem dobrego pokrycia mikrowierzchołków. W przypadku gdy mikrowierzchołki pokryte są zbyt cienką powłoką, może mieć miejsce przyśpieszenie korozji. Dość istotnym problemem jest też uzyskanie jednakowej chropowatości na całej malowanej powierzchni.
Oczyszczanie warstw powierzchniowych jest procesem obróbki ściernej o dość zróżnicowanym charakterze. Na to zróżnicowanie duży wpływ ma rodzaj obrabianego materiału. Najczęściej mikroskrawaniu za pomocą obróbki pojemnikowej poddawane są przedmioty wykonane ze stopów nieżelaznych, stali, staliw, tworzyw sztucznych i drewna. Dobrym tego przykładem jest obróbka odlewów cynkalowych (stopy ZnAl pospolicie nazywane znalami) (rys. 2).
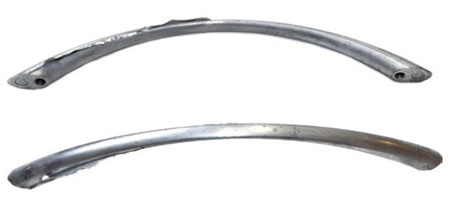
Rys. 2. Odlew znalowy z widocznymi zadziorami i ostrymi krawędziami przed obróbką.
Ciśnieniowe odlewy z cynkali, pomimo na ogół gładkich powierzchni, nie nadają się w stanie surowym do nakładania powłok malarskich. Powierzchnie odlewów mają zarówno makrodefekty (pory, rozwarstwienia, pęknięcia i blizny), jak i mikrodefekty spowodowane głównie przez segregację składników stopu ZnAl w warstwie wierzchniej. Są one efektem różnic temperatury materiału wlewowego i formy metalowej. Oprócz tego, w warstwie przypowierzchniowej odlewów znajdują się utlenione tłuszcze i grafit koloidalny, stosowane jako środki antyadhezyjne do smarowania form. Są też obecne naloty będące tlenkami metali tworzących stop. Obecność defektów i zanieczyszczeń w warstwie przypowierzchniowej wpływa ujemnie na trwałość nałożonych powłok malarskich. Wpływa też negatywnie na estetykę tych powłok.











