




Powszechnie wiadomo, że związki chromu sześciowartościowego od lat znajdują się pod obserwacją i w kwietniu 2013 r. znalazły się na liście materiałów wymagających uzyskania zezwolenia. Obecnie przy Europejskiej Agencji Chemikaliów (ECHA) trwa postępowanie sprawdzające w sprawie dalszego dopuszczenia do użytku chromu sześciowartościowego lub jego zakazie po 2017 r. Fakt ten spowodował, że w ostatnich latach ponownie zaczęto intensywnie zajmować się osadzaniem chromu ze związków chromu trójwartościowego. Do procesu chromowania z udziałem chromu trójwartościowego wykorzystuje się zasadniczo siarczany oraz chlorki. Silne różnice występujące pomiędzy nimi odnoszą się do parametrów roboczych.
Osadzanie związków chromu trójwartościowego jest już znane od przeszło 150 lat. Jednakże kwestią dyskusyjną jest szczegółowy przebieg procesu. Wydaje się najbardziej prawdopodobne, że jest to dwustopniowy mechanizm, podczas którego chrom(III) najpierw zostaje zredukowany do chromu(II), a następnie do chromu metalicznego. Wymaga to pokonania wielu wyzwań, aby w efekcie na elemencie obrabianym uzyskać wysokiej jakości powłokę chromową.
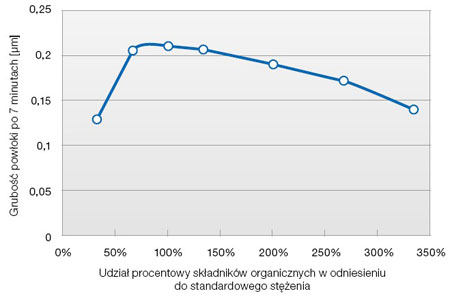
W celu wsparcia tego dwustopniowego procesu redukcji, do elektrolitów opartych na siarczanach, jak w przypadku Saphir-2000 firmy Kiesow, konieczne jest zastosowanie komponentów organicznych. Rysunek nr 1 pokazuje wpływ składników organicznych na przyrost powłoki. Można zaobserwować, że przy 100%, a więc standardowym stężeniu komponentów organicznych, uzyskiwana jest maksymalna grubość powłoki.
Istotnym kryterium jest obciążenie przez zastosowany prąd oraz prąd doprowadzony do elektrody. Zbyt wysoka gęstość prądu anodowego obniża żywotność elektrod. Ponadto, doprowadzony prąd musi być wystarczający, aby potrzebny spadek napięcia nie był zbyt duży, ponieważ przewodnictwo elektrolitów chromu(III) zawierających siarczany jest znacznie mniejsze niż w przypadku elektrolitów chromu(VI).
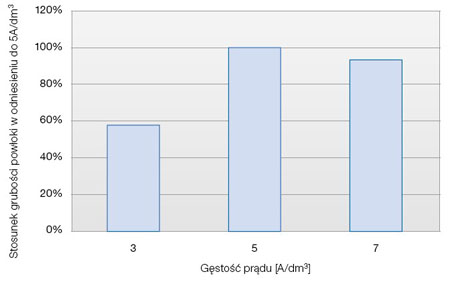
Rys. 2. Grubość powłoki w zależności od gęstości prądu.
Brak problemów z oczyszczaniem ścieków chromowych
Zawartość chromu(III) może ulegać zmianie między procesami. Zbyt wysoka zawartość chromu(III) prowadzi do wyraźnego pogorszenia się osadzania. Technologia Saphir-2000 wykorzystuje relatywnie małą ilość chromu oraz nie zawiera kompleksantów, co skutkuje brakiem problemów związanych z obróbką ścieków.
Gęstość prądu katodowego procesu wynosi około 5 A/dm2 i jest idealna dla tego elektrolitu. Po pierwsze, ta relatywnie mała gęstość prądu gwarantuje całkowite i równomierne pokrycie elementów strukturalnie zaawansowanych, a po drugie, przy wartości 5 A/dm2 elektrolit wykazuje maksymalny przyrost powłoki (rysunek nr 2).
Zabrudzenie elektrolitu chromu(III) przez metale obce może zakłócić proces osadzania. Dlatego do eliminacji tych metali stosuje się żywice jonowymienne. Chodzi tutaj o lekko kwasowe makroporowate wymieniacze kationowe. Występują one pod postacią sodu i muszą być przekształcone w kation H+ pod wpływem działania rozcieńczonego kwasu siarkowego. Działanie żywic jest zależne od wartości pH i absorpcja kationów dwuwartościowych przy zbyt niskim odczynie pH ulega znacznemu zmniejszeniu. Należy na to zwrócić uwagę podczas stosowania elektrolitów chromu(III). Absorpcja metali przez żywice podlega określonym regułom, przy czym powinowactwo dla absorpcji miedzi(II)>ołowiu(II)>niklu>cynku>żelaza zmniejsza się.
Obróbka w dodatkowej kąpieli zwiększa ochronę przed korozją
Osadzoną warstwę chromu można jeszcze poddać obróbce w kąpieli zawierającej sole chromu(III), która w znacznym stopniu redukuje międzykrystaliczną korozję osadzonego chromu trójwartościowego. W tym celu stosuje się dodatkową kąpiel chemiczną na bazie chromu(III). Dzięki temu tworzy się ochrona antykorozyjna o wartości ponad 480h NSS bez korozji chromu. Obróbka w dodatkowym elektrolicie, zaraz po dodatkowej kąpieli chemicznej, znajduje się obecnie na etapie testów.











