





Wymiary obrabianych detali: średnica do 500 mm, wysokość do 800 mm, masa do 8 kg. W malarni SBT-1 zintegrowane są następujące urządzenia:
- myjka natryskowa z fosforanowaniem żelazowym
- suszarka
- kabina nr 1 PCV na kolor główny (czerwony) z odzyskiem na bloku filtrów
- pistolety automatyczne TRIBO ADAL na manipulatorach
- kabina nr 2 inox z odzyskiem na bloku filtrów
- pistolet ręczny do malowania pojedynczych kolorów specjalnych
- piec polimeryzacji
- tunel chłodzenia detali
- konwejer podwieszony, obiegowy.
- Projekt SBT-2 2004 / Legnica Z-d 2
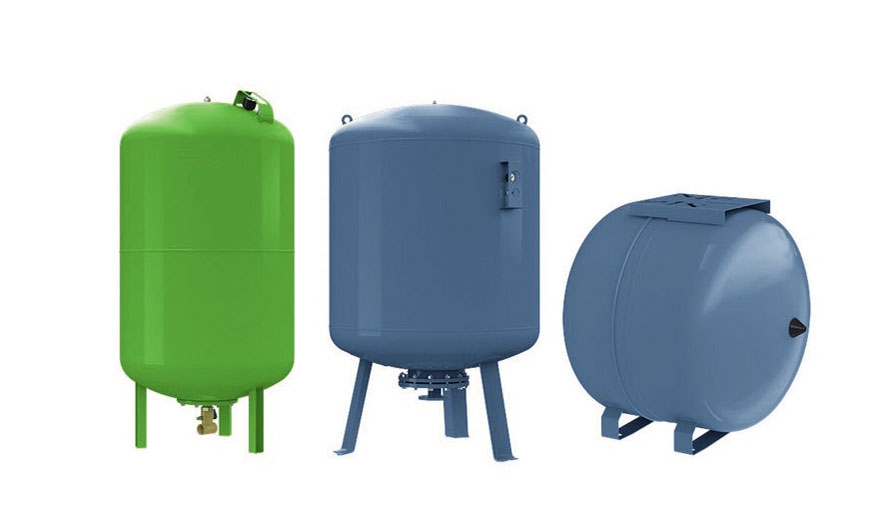
Malarnia proszkowa zbiorników wody

W malarni SBT-2 zintegrowane są następujące urządzenia:
- myjka natryskowa z fosforanowaniem żelazowym
- suszarka
- kabina nr 1 PCV na kolor główny (czerwony) z odzyskiem na bloku filtrów
- pistolety automatyczne TRIBO ADAL na manipulatorach
- pistolety automatyczne CORONA na manipulatorach
- piec polimeryzacji
- tunel chłodzenia detali
- konwejer podwieszony.
Linia SBT-2 została w 2010 roku rozbudowana - wydłużono konwejer, aby zbiorniki były zawieszane bezpośrednio na wszystkich stanowiskach produkcyjnych.
W zakładach w Ahlen oraz w Legnicy produkowane są tłumiki drgań skrętnych, montowane na silnikach samochodowych czołowych producentów. ADAL zrealizował wiele instalacji technologicznych realizujących procesy produkcyjne, w tym też malowanie i nakładanie preparatów adhezyjnych.
- Projekt HMA-2004 / Ahlen
Mycie, suszenie, śrutowanie i natrysk preparatów adhezyjnych

Instalacja realizuje ważne zabiegi w procesie produkcji tłumików drgań - mycie, śrutowanie, nakładanie powłok adhezyjnych i ich suszenie. Proces jest całkowicie zautomatyzowany. W instalacji zastosowano innowacyjne rozwiązania transportu detali w linii, automaty przeładunkowe, grzanie indukcyjne, komputerową kontrolę temperatury i badanie pokrycia powierzchni kamerą z porównywaniem obrazu z wzorcowym oraz dogrzewanie IR przed wulkanizacją. Instalacja pracuje w takcie 20 s. Komplety detali pakietowane są na paletach i podawane bezpośrednio do stanowisk wulkanizowania.
Malowanie mokre tłumików drgań skrętnych

Instalacja do ręcznego malowania natryskowego farbami ciekłymi dużych tłumików drgań skrętnych. W zestawie urządzeń znajdują się: kabina, suszarka, ręczny przenośnik podwieszony oraz wózki technologiczne do zawieszania i transportowania detali pomiędzy stanowiskiem załadunku/ rozładunku a suszarką. Malowane detale mają średnicę do 400 mm i wagę do 30 kg.
- Projekt DAM-1, DAM-2 i DAM-3 2005 / Legnica Z-d 4
Mycie, suszenie i test tłumików drgań skrętnych

Instalacja automatyczna do montażu, mycia i kontroli geometrii tłumików drgań skrętnych po procesie wulkanizacji. W komplecie urządzeń znajduje się system przenośników taśmowych, myjka komorowa, manipulator taktowy do przekładnia detali pomiędzy stanowiskami kontroli, wyważania, rozładunku. Stanowiska wyważania i pomiaru bicia zostały zrealizowane również przez ADAL.
- Projekt KWM-1 i KWM-2 2005 / Legnica
Z-d 4 Mycie, suszenie tłumików drgań skrętnych

Myjka natryskowa połączona z suszarką służy do mycia detali (głównie tłumików) przed montażem i malowaniem. Detale są ładowane w kosze i automatycznie transportowane przez komorę mycia i suszarkę na rozładunek. Linia przygotowania powierzchni KWM-2 jest kopią linii KWM-1.
- Projekt LBA 2005 / Legnica Z-d 4
Malowanie mokre tłumików drgań skrętnych

Linia LBA została zbudowana w związku z zapotrzebowaniem na malowanie natryskowe farbami ciekłymi tłumików dla niektórych odbiorców (poza kataforezą lub zamiast niej). Detale myte natryskowo na przenośniku siatkowym są przeładowywane na konwejer podłogowy jednoszynowy. W czasie przejazdu przez kabinę malarską detale obracają się i w tym czasie są malowanie automatycznie. Malowanie wykonywane jest farbami 2K z automatycznym dozowaniem. Uruchomiona linia technologiczna osiąga wydajność na poziomie 180 detali na godzinę.
- Projekt KTL 2006 / Legnica Z-d 4
Malarnia kataforetyczna

Linia malowania kataforetycznego tłumików drgań skrętnych jest największym projektem ADAL zrealizowanym dla Winkelmanna.
Tłumiki są zawieszane na trawersy na stacjach postojowych przy gniazdach produkcyjnych. Wykonuje to operator maszyny produkcyjnej. Dla ułatwienia jego pracy, stanowiska są wyposażone w automaty załadunkowe. Trawersy są transportowane w całym systemie na konwejerze Power&Free ADAL. Trawersy z detalami przejeżdżają kolejno przez myjkę natryskową z fosforanowaniem cynkowym, suszarkę, gniazdo malowania kataforetycznego i płukania UF oraz piec. Gotowe detale są rozładowywane na analogicznych stacjach rozładunkowych jak na załadunku bezpośrednio przez operatora maszyny montażowej. Powietrze wyrzucane z pieca kataforetycznego jest oczyszczane w dopalaczu katalitycznym. Uzupełnieniem systemu jest intalacja oczyszczania ścieków. Cały system jest sterowany sterownikiem PLC ze stanowiska nadzoru, gdzie na ekranie komputera pokazana jest kompletna wizualizacja linii i jej parametry pracy.
- Projekt SKID 2006 / Legnica Z-d 4
Manipulator załadunkowy/ rozładunkowy











