




Próba oceny – czy i ile można?
Ryzyko jest nieodłącznym elementem każdej dziedziny techniki. Także antykorozji, w której przeciwstawianie się „rdzewieniu żelaza” nie zawsze kończy się sukcesem. Pytanie zatem się pojawia: „kto, co i ile?” w walce z „wrodzoną” wadą żelaza ryzykuje oraz gdzie są granice ryzyka, których przekroczenie nikomu opłacać się nie powinno?
Odpowiedź niby prosta: „tam gdzie prawdopodobne kłopoty, tam bez ryzyka”, ale praktycy doskonale wiedzą, że w antykorozji – szczególnie „ciężkiej” – margines na „uda się albo nie” jest bardzo szeroki. Bo jeśli w wielu sytuacjach, w tym dotyczących złożonych konstrukcji i skomplikowanych mechanizmów, można – w skrajnym wypadku – przy pomocy matematycznego rachunku prawdopodobieństwa wyliczyć procentowy wskaźnik niezawodności urządzenia, to w przypadku ciężkich powłok ochronnych przewidzieć można tylko tyle, ile wynika z wniosków zebranych z podobnych, już pracujących urządzeń. Można też „wycenić ryzyko”, robiąc szacunek kosztów na wypadek niepowodzenia, co – w przypadku konieczności powtórnego wykonawstwa – daje bez liczenia sumę: „faktura x 3” plus straty postojowe, opłaty niezależnych ekspertyz, odszkodowań itp. Wniosek – cena ryzyka niezależnie od metodyki liczenia jest bardzo duża i nie warto go lekceważyć.
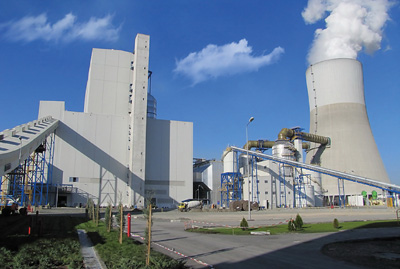
Potrzeby przemysłowe stawiają dziś wysokie wymagania. W chemii znikają obiekty z wyposażeniem „beczkowym i szaflikowym”, na miejsce prostej aparatury z tradycyjnymi powłokami ochronnymi wchodzi stal szlachetna, szkło i tworzywa teflonowe. Natomiast tam, gdzie klasyczna „antykorozja” ma jeszcze zastosowanie, pojawiają się obiekty wielkogabarytowe o kubaturze liczonej w dziesiątkach tysięcy i powierzchniach rzędu tysięcy metrów sześciennych i kwadratowych. I w tych właśnie obiektach tak guma, jak i inne materiały ochronne muszą spełniać wiele funkcji, z których przynajmniej część wykracza poza zagadnienie „dostatecznej chemoodporności własnej” gwarantującej ochronę stali konstrukcyjnych.
Nawet pobieżna analiza tego rozwiązania wykonana okiem antykorozjonisty musi wywoływać refleksje. Połączenie „szeregowe” urządzeń od kotła do chłodni kominowej z płuczkami jako integralnymi częściami całej linii technologicznej i bez obejść bocznikowych, umożliwiających odprowadzenie spalin do atmosfery w sytuacjach awaryjnych zmusza – co warte wyraźnego zaznaczenia – w przypadku choćby lokalnego uszkodzenia powłoki w płuczce do wyłączenia całego bloku energetycznego. I nie trzeba być specjalistą, by wiedzieć na czym polega ta operacja, jakie są jej skutki i koszty, uwzględniając wszystkie czynności od wygaszenia kotła, do synchronizacji generatora z siecią państwową, po jego ponownym uruchomieniu. Dlatego element „ryzyka” w tym i w wielu innych podobnych przypadkach – dodajmy „ryzyka „antykorozyjnego” – staje się na tyle istotny, że nie można przejść obok niego do porządku dziennego.











